Frezowanie 5-osiowe: 3+2, symultaniczne i cena
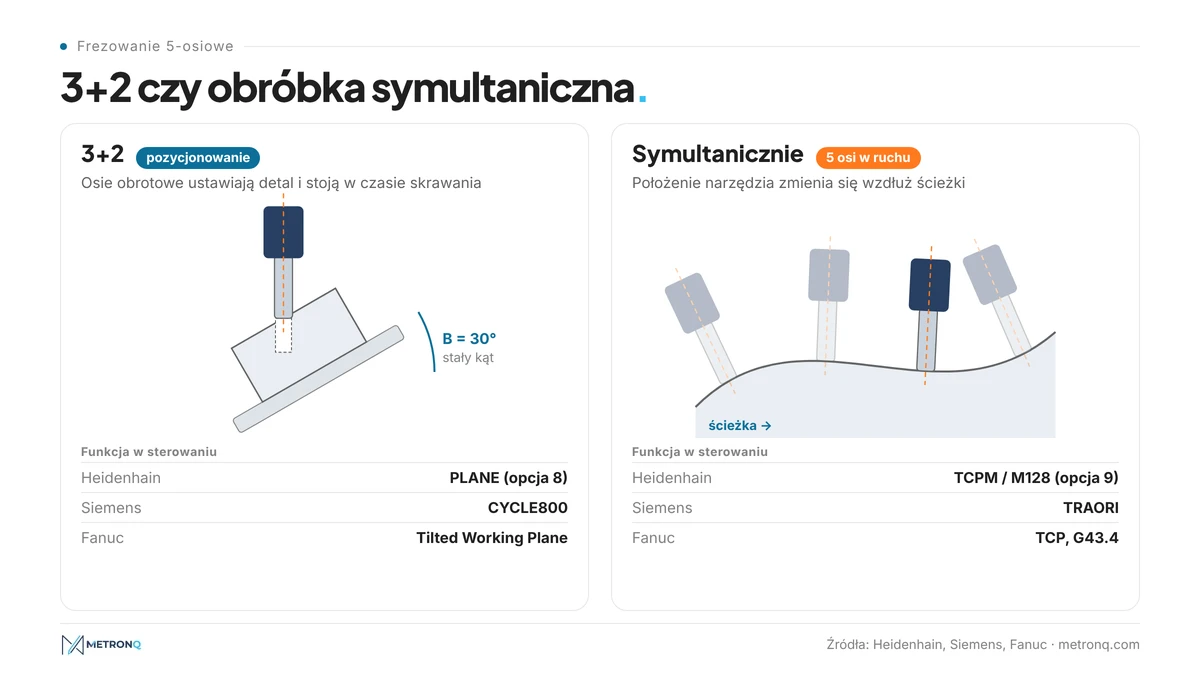
Frezowanie 5-osiowe ma dwie odmiany. W obróbce 3+2 dwie osie obrotowe ustawiają przedmiot albo narzędzie w stałym położeniu, a frezowanie odbywa się już tylko w trzech osiach liniowych. W obróbce symultanicznej wszystkie pięć osi porusza się jednocześnie. O cenie detalu decyduje przede wszystkim to, ile zamocowań odpada i ile kosztuje godzina maszyny.
Detal na centrum obróbczym 5-osiowym liczy się według wyższej stawki niż na maszynie 3-osiowej. Czy przez to będzie droższy, czy tańszy, rozstrzyga kalkulacja. Ten artykuł porównuje centra obróbcze 3- i 5-osiowe, liczy przykład i pokazuje, które rozwiązanie opłaca się przy jakich detalach.
Obróbka 5-osiowa: 3+2 czy obróbka symultaniczna
Obróbka 5-osiowa wykorzystuje osie liniowe X, Y i Z oraz dwie osie obrotowe, według ISO 841 A, B lub C. Kluczowe jest to, kiedy poruszają się osie obrotowe: przy 3+2 tylko między przejściami, w obróbce symultanicznej w trakcie skrawania. Od tego zależą funkcja sterowania, programowanie i cena.
W obróbce 3+2 osie obrotowe ustawiają detal w stałym położeniu, a potem frezuje się i wierci jak na maszynie 3-osiowej. Heidenhain używa do tego funkcji PLANE, Siemens cyklu CYCLE800, Fanuc funkcji Tilted Working Plane.
W obróbce symultanicznej sterowanie utrzymuje wierzchołek narzędzia na ścieżce, choć obraca się głowica albo stół: Heidenhain funkcją TCPM, Siemens transformacją TRAORI, Fanuc funkcją G43.4. W opcjach sterowań TNC firmy Heidenhain oba poziomy są rozdzielone: pochylanie funkcją PLANE to opcja 8, a interpolacja 5-osiowa z TCPM to opcja 9. Maszyna może więc obsługiwać 3+2, a mimo to nie frezować symultanicznie.
Symultanicznie frezuje się złożone geometrie, takie jak powierzchnie swobodne, łopatki i formy. Nie znaczy to, że jest szybciej: według materiałów szkoleniowych Autodesk 3+2 często idzie szybciej, bo odpadają duże obroty na krótkich odcinkach.
Wybór kinematyki: jakie centrum obróbcze do jakiego detalu
Centra obróbcze 5-osiowe mają osie obrotowe w stole, w głowicy albo po jednej w każdym z tych zespołów. Budowa decyduje o tym, jak duży i ciężki może być detal i jak dobry jest dostęp do podcięć. Nie każdy detal pasuje więc na każdą maszynę: małe komponenty medyczne i wirniki pasują na stół uchylno-obrotowy, ciężkie detale raczej pod głowicę uchylną.
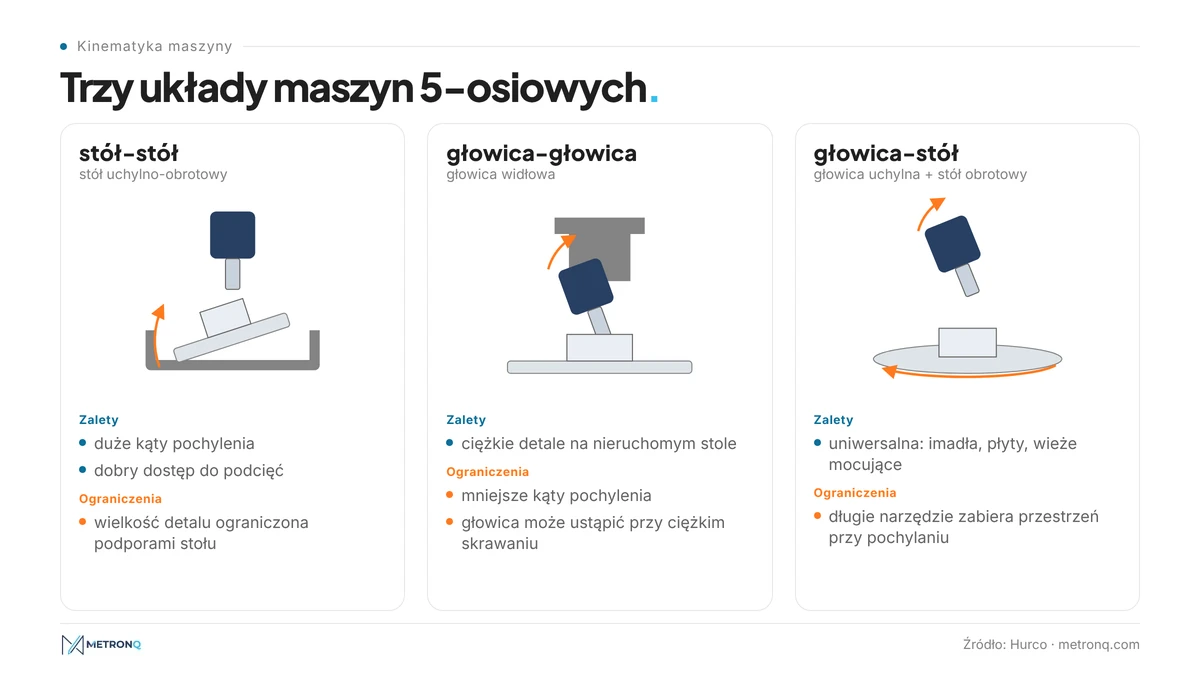
Grafika zbiera zalety i wady, które Hurco podaje dla trzech układów.
Producenci frezarek CNC reklamują się hasłami o najnowszej technologii, innowacyjnych maszynach i maksymalnej niezawodności. Każdy producent centrów obróbczych ma własne rozwiązania: stoły uchylno-obrotowe, głowice widłowe, zmieniacze palet i inną automatyzację. Przy porównywaniu maszyn dla kalkulacji ważne są jednak inne pytania. Które opcje sterowania są aktywne? Ile przestrzeni roboczej zostaje przy pochylaniu? Czy jest sonda z cyklem do pomiaru osi obrotowych?
Najnowsza technologia nie jest celem samym w sobie. Przy bardzo dużych seriach producent może zbudować centrum obróbcze szyte na miarę dla jednej rodziny detali. Zakład usługowy ze zmiennymi zleceniami lepiej wychodzi na uniwersalnych maszynach CNC, a także innowacyjne maszyny zarabiają tylko wtedy, gdy są obciążone.
Obróbka 5-osiowa w zakładzie usługowym: od czego zależy cena
Cena detalu frezowanego składa się z kosztów jednorazowych na zlecenie, czyli programowania i przygotowania, oraz kosztów na sztukę: czasu głównego, przemocowań i zużycia narzędzi. Obróbka 5-osiowa przesuwa obie części. Jak zbudowana jest wycena, wyjaśnia artykuł o wycenie obróbki skrawaniem.
Krótszy czas przygotowania. Każde zamocowanie kosztuje czas przygotowania na zlecenie i czas przemocowania na sztukę, a każde przemocowanie wprowadza nową bazę. Według Modern Machine Shop dostęp do pięciu stron w jednym zamocowaniu pozwala trzymać ciaśniejsze tolerancje. Przy detalach pryzmatycznych to zwykle główna zaleta pięciu osi. Ile kosztuje minuta przygotowania, pokazuje artykuł o tym, dlaczego to najdroższa minuta w obróbce CNC, a ile kosztują wąskie tolerancje, tekst o tolerancjach a cenie obróbki CNC.
Krótsze narzędzia. Po pochyleniu wrzeciono zbliża się do miejsca obróbki i wystarczają krótsze, sztywniejsze narzędzia. Według Mitsubishi Materials ugięcie rośnie z trzecią potęgą wysięgu: dwa razy dłuższy wysięg, ośmiokrotnie większe ugięcie. Sztywniejsze narzędzia rzadziej wpadają w drgania, co sprzyja powierzchni i trwałości ostrzy. Przy stopach tytanu ma to szczególne znaczenie, bo tytan słabo przewodzi ciepło i ciepło trafia w ostrze (Makino). Przy frezie kulistym średnica efektywna na wierzchołku jest równa zeru, a według zerowa jest też prędkość skrawania; po pochyleniu skrawa większa średnica.
Stawka i programowanie. Centrum obróbcze 5-osiowe kosztuje więcej niż maszyna 3-osiowa podobnej wielkości. Do ceny katalogowej maszyny dochodzą opcje sterowania i sonda. Wyższa stawka obowiązuje w każdej minucie, także przy zwykłym wierceniu. Ścieżki symultaniczne dla złożonych geometrii wymagają ponadto systemu CAM ze strategiami 5-osiowymi, sprawdzenia kolizji i dopasowanego postprocesora, więcej w artykule o programach CAM. Programista zamienia wymagania rysunku na ścieżki narzędzia, a przy pojedynczych sztukach i precyzyjnych prototypach te godziny przypadają na jeden egzemplarz.
Która maszyna jest wolna. W zakładzie usługowym wycenę warto liczyć dla maszyny, na której detal faktycznie pójdzie. Jeśli detal 3+2 trafi na maszynę symultaniczną, bo żadna inna nie jest wolna, płaci jej wyższą stawkę. Automatyzacja, na przykład magazyn palet, dodatkowo podnosi stawkę i zwraca się dopiero wtedy, gdy maszyna dzięki niej pracuje bez operatora.
Przykład: bloki hydrauliczne z otworami skośnymi
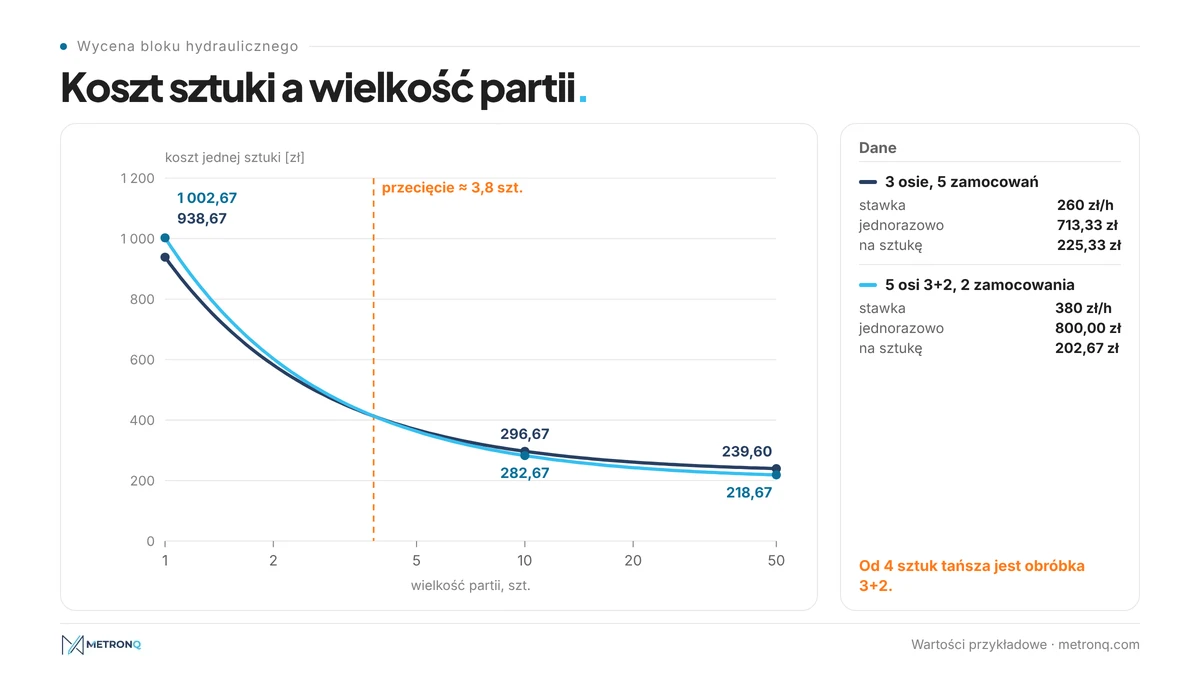
Blok hydrauliczny z aluminium ma przyłącza na pięciu stronach i dwa otwory skośne. Maszyna 3-osiowa wymaga pięciu zamocowań, w tym dwóch w przyrządzie kątowym. Na centrum 5-osiowym w trybie 3+2 blok da się wykonać w dwóch zamocowaniach: pięć stron w pierwszym, szóstą w drugim. Wszystkie liczby to wartości przykładowe.
| Wartości przykładowe | Maszyna 3-osiowa | Maszyna 5-osiowa, 3+2 |
|---|---|---|
| Zamocowania | 5 | 2 |
| Przygotowanie na zlecenie | 5 · 20 = 100 min | 2 · 30 = 60 min |
| Czas główny + przemocowania na sztukę | 32 + 5 · 4 = 52 min | 26 + 2 · 3 = 32 min |
| Stawka maszynogodziny | 260 zł/h | 380 zł/h |
| Programowanie CAM, 280 zł/h | 1,0 h | 1,5 h |
| Koszty jednorazowe na zlecenie | 713,33 zł | 800,00 zł |
| Koszt na sztukę | 225,33 zł | 202,67 zł |
Koszt jednego detalu przy partii sztuk to , gdzie to koszty jednorazowe, a koszt na sztukę. Przy jednej sztuce blok kosztuje 938,67 zł na maszynie 3-osiowej i 1 002,67 zł w trybie 3+2, a przy 50 sztukach 239,60 zł i 218,67 zł. Krzywe przecinają się przy (800,00 - 713,33)/(225,33 - 202,67) ≈ 3,8 sztuki. Nie wliczono przyrządu kątowego ani błędów z przemocowań, a oba te czynniki dodatkowo przemawiają za 3+2.
Tak jak przy wycenie CNC w Excelu, wynik zależy od własnych stawek i czasów. W MetronQ zakład wprowadza swój park maszyn z własnymi stawkami, a technolog widzi w wycenie cenę każdej operacji.
Części 5-osiowe: która metoda pasuje
Detale pryzmatyczne z cechami na kilku stronach to typowe części na 3+2, powierzchnie swobodne frezuje się symultanicznie, a części obrotowe taniej wykonać na tokarkach CNC. Żadna technologia nie jest najlepsza dla każdego detalu. Która technologia do którego detalu? Zestawienie podsumowuje wybór, a punkty poniżej wyjaśniają powody.
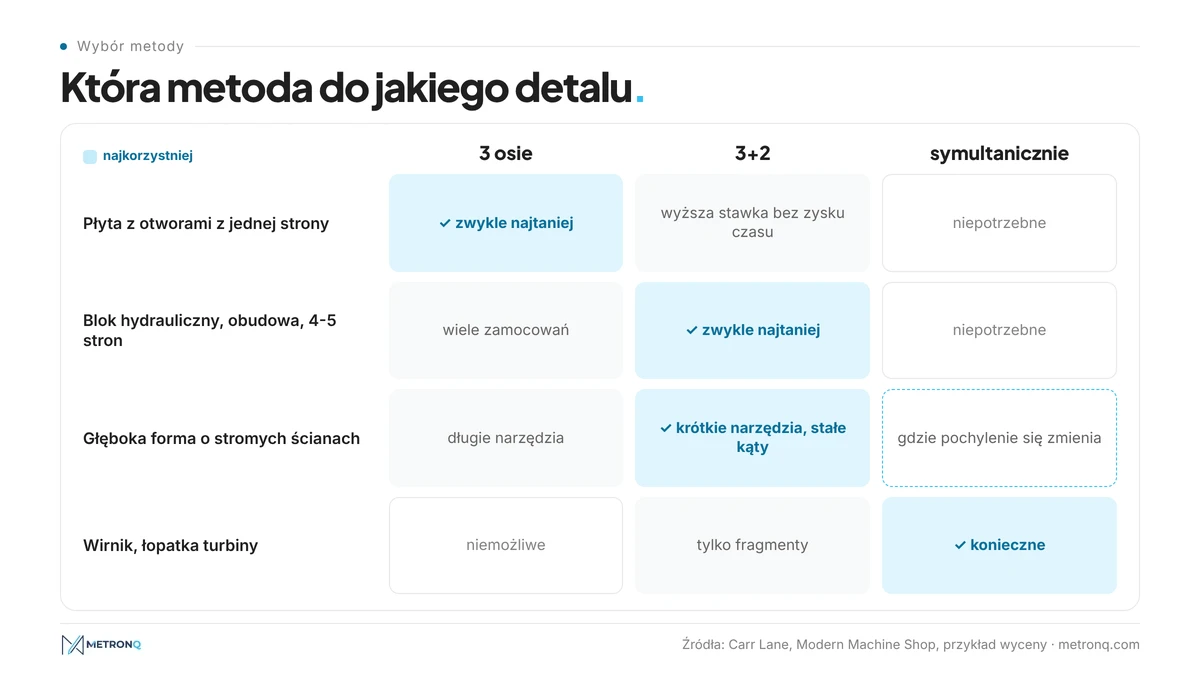
Obróbka złożonych geometrii nie musi więc być droga. Detal drożeje wtedy, gdy trafia na maszynę, której możliwości nie wykorzystuje. Wałki i tuleje pominięto w zestawieniu, bo należą na tokarki CNC. Podstawy metod i parametrów opisuje artykuł o frezowaniu CNC.
Wirniki i łopatki turbin
Wirniki mają skręcone łopatki i wąskie kanały. Narzędzie musi stale zmieniać pochylenie, żeby dotrzeć do łopatki i nie uderzyć w sąsiednią. Dlatego frezuje się je symultanicznie, frezowaniem obwodowym pobocznicą narzędzia albo frezowaniem punktowym, co pokazuje przegląd Zhou i współautorów (2024). Programista przekłada profil łopatki i wymóg braku kolizji na ścieżkę o ciągle zmiennym położeniu narzędzia.
Budowa narzędzi i form
W budowie narzędzi i form pochylony, krótki frez dociera do dna głębokich gniazd, do którego maszyna 3-osiowa dojdzie tylko długim frezem. Wiele obszarów formy da się wykańczać ze stałych kątów pochylenia. Symultanicznie frezuje się tylko tam, gdzie pochylenie musi się zmieniać wzdłuż powierzchni.
Elementy maszyn i budowa maszyn specjalnych
Oprawy łożysk, kołnierze, obudowy z aluminium i bloki hydrauliczne to typowe detale na 3+2. Najwięcej zyskują obudowy aluminiowe z otworami na kilku stronach, bo czas główny przy aluminium jest krótki, a przygotowanie i przemocowania dużo ważą. Wałki i sworznie należą natomiast na tokarki CNC, które narzędziami napędzanymi od razu wykonują otwory poprzeczne. W budowie maszyn specjalnych o koszcie pojedynczych detali często decyduje czas programowania. Centrum obróbcze szyte na miarę, ze stałymi przyrządami i automatyzacją, opłaca się tylko przy stałej rodzinie detali, a przy zmiennych zleceniach jest zbyt mało elastyczne.
Prototypy, modele funkcjonalne i małe serie
Przy budowie prototypów każda godzina programowania liczy się w całości. Precyzyjne prototypy z cechami na kilku stronach są mimo to często tańsze na maszynie 3+2, bo odpadają przyrządy kątowe. Obróbka symultaniczna opłaca się przy prototypach tylko wtedy, gdy wymusza ją geometria. W małych seriach według przykładu już od kilku sztuk wygrywa wariant z mniejszą liczbą zamocowań. Stopy tytanu i stale nierdzewne są drogie, więc przy komponentach medycznych każdy błąd przemocowania kosztuje sporo.
Stabilność procesu przy pięciu osiach
Stabilność procesu przy pięciu osiach oznacza, że sterowanie wie, gdzie naprawdę leżą osie obrotowe, a program nie prowadzi do kolizji. W sterowaniach Heidenhain opcja KinematicsOpt mierzy osie obrotowe sondą na kuli kalibracyjnej. Również Fanuc zwraca uwagę, że kalibracja kinematyki bywa pomijana, a wyraźnie poprawia dokładność.
Kto potrzebuje wysokiej powtarzalności w seriach, na przykład ze stali nierdzewnej albo tytanu, planuje takie pomiary na stałe i przed pierwszym detalem symuluje program z pełnym modelem maszyny. Niektóre maszyny CNC mają dodatkowo nadzór kolizji w sterowaniu, który uzupełnia symulację w CAM, ale jej nie zastępuje. Sonda i kula kalibracyjna powinny więc znaleźć się w każdym zapytaniu do producenta, przy maszynie nowej i używanej.
Najczęstsze pytania o frezowanie 5-osiowe
Czym różni się obróbka 3+2 od obróbki symultanicznej?
W obróbce 3+2 osie obrotowe ustawiają detal albo głowicę w stałym położeniu i w trakcie skrawania stoją, a frezowanie odbywa się w trzech osiach liniowych. W obróbce symultanicznej wszystkie pięć osi porusza się jednocześnie, a sterowanie utrzymuje wierzchołek narzędzia na ścieżce funkcją TCPM, TRAORI albo G43.4.
Kiedy opłaca się obróbka 5-osiowa?
Obróbka 5-osiowa opłaca się, gdy detal ma cechy na kilku stronach albo pod kątem i dzięki temu odpadają zamocowania. W przykładzie z blokiem hydraulicznym obróbka 3+2 była tańsza od maszyny 3-osiowej od około czterech sztuk. Przy prostych detalach obrabianych z jednej strony maszyna 3-osiowa pozostaje najtańsza dzięki niższej stawce.
Ile kosztuje godzina na centrum obróbczym 5-osiowym?
To zależy od zakładu: cena zakupu, amortyzacja, opcje sterowania, powierzchnia, energia, personel i obciążenie dają stawkę maszynogodziny. Jest ona wyższa niż dla centrów 3-osiowych podobnej wielkości. W przykładzie zestawiono 380 zł/h z 260 zł/h, ale to wartości przykładowe, a nie ceny rynkowe. Do wyceny liczy się własna stawka.
Czy opłaca się używane centrum obróbcze 5-osiowe?
Używane centrum obróbcze może się opłacać, jeśli sterowanie, opcje i kinematyka pasują do produkowanych detali. Trzeba sprawdzić, czy aktywne jest tylko pochylanie płaszczyzny obróbki, czy także interpolacja symultaniczna, czy jest sonda z cyklem do pomiaru osi obrotowych i ile przestrzeni roboczej zostaje przy pochylaniu.
Do samych detali 3+2 nie trzeba najnowszej technologii. Informacje o opcjach są w dokumentacji producenta maszyny i sterowania.
Jakie detale wymagają obróbki symultanicznej?
Obróbki symultanicznej wymagają detale, przy których pochylenie narzędzia musi się zmieniać wzdłuż powierzchni: wirniki, łopatki turbin, powierzchnie swobodne i fragmenty form z podcięciami. Detale pryzmatyczne z otworami i powierzchniami pod stałymi kątami zwykle da się wykonać w 3+2, co upraszcza programowanie i symulację.
Źródła
- 1.HEIDENHAIN, "Optionen und Zubehör für TNC-Steuerungen" (ID 827222): Software-Optionen 8 (PLANE), 9 (5-Achs-Interpolation, TCPM) und 48 (KinematicsOpt), https://www.heidenhain.us/wp-content/uploads/2023/05/PR_TNC_Optionen_Zubehoer_ID827222_de.pdf
- 2.Siemens, "SINUMERIK live: Multi-face milling" (CYCLE800, TRAORI), https://static.dc.siemens.com/cnc4you/tips-n-tricks/SINUMERIK-live/sinumerik+live-multi-face-milling-cnc4you-en.pdf
- 3.FANUC Europe, "Tilted Working Plane", https://fanuc.eu/eu-en/accessory/software/tilted-working-plane
- 4.FANUC America, "5-Axis Machining: Advanced Tips & Tricks" (TCP G43.4, kinematics calibration), https://www.fanucamerica.com/products/cnc/5-axis-cnc-machining/advanced-machining-tips-tricks
- 5.Hurco, "5-Axis CNC Machine Configurations: The Pros and Cons", https://www.hurco.com/resources/blog/5-axis-cnc-machine-configurations-the-pros-and-cons
- 6.Modern Machine Shop, "An Overview of 3+2 Machining", https://mmsonline.com/articles/an-overview-of-3-2-machining
- 7.Modern Machine Shop, "Machining 101: What Is Five-Axis Machining?", https://mmsonline.com/articles/machining-101-what-is-five-axis-machining
- 8.Carr Lane Manufacturing, "3+1, 3+2, and Simultaneous 5-Axis Machining", https://www.carrlane.com/engineering-resources/technical-information/machining-systems/3-1-3-2-and-simultaneous-5-axis-machining
- 9.Okuma, "3+2 vs. 5-Axis: What's the Difference?", https://www.okuma.com/blog/3-plus-2-versus-5-axis
- 10.C. Chester, Autodesk University MFG225493, "Improving the Performance of Your 5-Axis Milling Machine", class handout, https://static.au-uw2-stg.autodesk.com/Class_Handout_MFG225493_Improving_the_Performance_of_Your_5Axis_Milling_Machine_Craig_Chester.pdf
- 11.Mitsubishi Materials, Technical course: "Flute length and overhang", https://www.mmc-carbide.com/permanent/courses/70/length-of-cut.html
- 12.Makino, "Machining Titanium, Part 1: Things to Consider When Machining Titanium" (2021), https://www.makino.com/getmedia/42404176-940c-43b9-90f4-708d1d37cc73/Machining-Titanium-Part-1-Things-to-Consider-When-Machining-Titanium-(2021).pdf
- 13.Y. Zhou et al., "A review of 5-axis milling techniques for centrifugal impellers: Tool-path generation and deformation control", Journal of Manufacturing Processes (2024) 160-186, https://doi.org/10.1016/j.jmapro.2024.08.049
- 14.ISO 841:2001, Industrial automation systems and integration - Numerical control of machines - Coordinate system and motion nomenclature
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 8 bezpłatnych wycen na start i 1 co miesiąc, bez karty.
Załóż konto za darmo