Arbeitsplan in der Fertigung: Aufbau und Vorlage
Ein Arbeitsplan beschreibt, wie ein Teil Arbeitsgang für Arbeitsgang gefertigt wird: mit Arbeitsgangnummer und Bezeichnung, Arbeitsplatz, Vorrichtungen und Werkzeugen sowie Rüstzeit und Zeit je Einheit. Nach ihm fertigt die Werkstatt das Teil, und die Kalkulation berechnet daraus seine Kosten.
Ein sauber erstellter Arbeitsplan ist der kürzeste Weg von der Zeichnung zum fertigen Teil. In diesem Leitfaden erklären wir, was ein Arbeitsplan in der Fertigung ist, wie er sich von den übrigen Fertigungsunterlagen unterscheidet, was hineingehört, wie man ihn ausfüllt und wie daraus ein Teilepreis wird. Am Ende finden Sie eine kostenlose Vorlage in XLSX und PDF und ein ausgefülltes Beispiel für eine abgesetzte Welle.
Was ist ein Arbeitsplan in der Fertigung?
Der Arbeitsplan ist das zentrale Dokument der Arbeitsvorbereitung. Er listet die Arbeitsgänge in der Reihenfolge ihrer Ausführung auf, ergänzt um den Arbeitsplatz für jeden Arbeitsgang, die benötigten Vorrichtungen und Sonderwerkzeuge sowie die Vorgabezeiten. Ein Arbeitsplan gilt für ein Teil (oder eine Baugruppe) und einen Zeichnungsindex, und er dient drei Bereichen zugleich: Fertigung, Fertigungssteuerung und Kalkulation.
Der Arbeitsplan legt fest, WAS und WO gefertigt wird, nicht WIE jede einzelne Werkzeugbewegung abläuft. Mit ihm belegt die Fertigungssteuerung die Maschinen, der Einkauf bestellt Rohmaterial und Werkzeuge, die Kalkulation ermittelt den Zeitbedarf, und am Ende wird der Auftrag darüber abgerechnet. Deshalb sollte ein guter Arbeitsplan kurz, eindeutig und immer auf dem aktuellen Zeichnungsstand sein. Er erlaubt außerdem, zwei Fertigungsvarianten desselben Teils zu vergleichen, bevor die Fertigung anläuft.
Arbeitsplan, Arbeitsgangfolge und Fertigungsablauf
In der Praxis meinen Arbeitsplan, Arbeitsgangfolge und im ERP-System der „Arbeitsplan“ als Stammdatensatz dasselbe. Bei einem einfachen Teil umfasst er ein Bauteil, bei einem komplexen Erzeugnis entsteht ein Satz von Arbeitsplänen für die Einzelteile und ein eigener Montageplan. Der Arbeitsplan ist die verbindliche Beschreibung, wie das Erzeugnis hergestellt wird, und die Referenz, an der sich bei jeder Konstruktionsänderung alle Bereiche ausrichten.
Der Fertigungsablauf hinter dem Arbeitsplan
Jeder Arbeitsplan bildet einen Ablauf ab. Der Fertigungsablauf eines Teils gliedert sich in Arbeitsgänge, Aufspannungen und Arbeitsstufen, und der Arbeitsplan zeigt ihn auf Ebene der Arbeitsgänge. Der detaillierte Ablauf bis zur einzelnen Arbeitsstufe wird vorher geplant; der Arbeitsplan ist seine kompakte Zusammenfassung. Die Bearbeitungsstufen vom Schruppen bis zum Schlichten und ihren Platz im Prozess beschreiben wir im Leitfaden zu den Grundlagen der Zerspanung. Hier geht es um das Dokument selbst.
Fertigungsunterlagen: Arbeitsplan und weitere Dokumente
Die Fertigungsunterlagen legen fest, wie ein Erzeugnis hergestellt wird, vom Rohteil über alle Arbeitsgänge bis zur Prüfung. Sie ergänzen die Konstruktionsunterlagen: Die Zeichnung sagt, wie das Teil sein muss, der Arbeitsplan sagt, wie man es fertigt. Welche Dokumente ein Betrieb nutzt, hängt vor allem von den Losgrößen ab.
| Dokument | Inhalt | Einsatz |
|---|---|---|
| Arbeitsplan | gesamter Ablauf: Arbeitsgänge, Arbeitsplätze, Vorrichtungen, Rüstzeit und Zeit je Einheit | immer, bei jeder Losgröße |
| Arbeitsunterweisung | Details eines Arbeitsgangs: Arbeitsstufen, Werkzeuge, Schnittdaten, Spannskizze | Serien- und Massenfertigung, komplexe Arbeitsgänge |
| Prüfplan | was, womit, wie oft geprüft wird und wer freigibt | Teile mit Qualitätsanforderungen, Abnahme durch den Kunden |
| Stückliste und Materialvorgabe | Werkstoff, Maß und Gewicht des Rohteils, Verbrauchsmengen | Einkauf und Materialkalkulation |
| Zeitermittlung | Aufschlüsselung der Vorgabezeiten | Zeitwirtschaft und Lohnabrechnung |
| Fertigungszeichnung | Maße, Toleranzen, Oberflächenangaben, Index | immer, als Grundlage aller Pläne |
| NC-Programm | Steuercode für die CNC-Maschine | Arbeitsgänge auf CNC-Maschinen |
Jedes Dokument hat eine eigene Nummer, einen Index und einen Verantwortlichen. Die Arbeitsunterweisung vertieft eine Zeile des Arbeitsplans, der Prüfplan beschreibt die Abnahme, und die Zeitermittlung erklärt, woher die Zahlen in den Spalten Rüstzeit und Zeit je Einheit stammen. Bei Baugruppen kommt der Montageplan mit der Fügereihenfolge hinzu.
Konstruktionsunterlagen und Fertigungsunterlagen
Beides wird oft verwechselt. Konstruktionsunterlagen entstehen in der Konstruktion: Zeichnungen, Stücklisten, Anforderungen. Die Fertigungsunterlagen entstehen daraus in der Arbeitsvorbereitung und beantworten die Frage, wie das Erzeugnis in einem bestimmten Betrieb hergestellt wird. Dieselbe Zeichnung kann deshalb in zwei Werken zu zwei verschiedenen Arbeitsplänen führen, weil jeder Plan den tatsächlich vorhandenen Maschinenpark widerspiegelt.
Arten von Arbeitsplänen
Die Art des Arbeitsplans hängt von der Stückzahl ab. In der Einzel- und Kleinserienfertigung wird ein vereinfachter Arbeitsplan mit etwas ausführlicheren Arbeitsgangbeschreibungen genutzt, manchmal mit Skizze, und er ersetzt eigene Arbeitsunterweisungen. In der Serien- und Massenfertigung enthält der Arbeitsplan nur die Arbeitsgangfolge, und jeder komplexe Arbeitsgang erhält eine eigene Arbeitsunterweisung. Für die Montage gibt es einen eigenen Plan, in dem Montageplätze an die Stelle der Maschinen treten, mit Fügereihenfolge, Anzugsmomenten, Verbrauchsmengen und Prüfung nach jedem Schritt.
Warum gute Fertigungsunterlagen die Qualität sichern
Ihr Wert zeigt sich bei Wiederholaufträgen. Steckt das Wissen, wie ein Teil gefertigt wird, nur im Kopf des Bedieners, ist jeder Personalwechsel ein Risiko für ein anderes Ergebnis. Aktuelle, vollständige und lesbare Unterlagen wirken sich direkt auf die Produktqualität aus und entscheiden, ob die Prüfung Abweichungen am Erstteil findet oder erst der Kunde. ISO 9001 verlangt eine Produktion unter beherrschten Bedingungen, einschließlich dokumentierter Information über die auszuführenden Tätigkeiten, und der Arbeitsplan ist die einfachste Form dieser Information.
Was gehört in einen Arbeitsplan?
Die Formulare unterscheiden sich von Betrieb zu Betrieb, die Felder sind aber fast immer dieselben. Ein Arbeitsplan sollte enthalten:
- Kopf: Benennung und Teilenummer, Zeichnungsnummer mit Index, Plannummer und Index;
- Werkstoff und Rohteil: Werkstoff (z. B. C45), Form und Maß (Stange Ø45 × 185 mm), Gewicht;
- Losgröße (), weil davon der Rüstzeitanteil je Stück abhängt;
- Arbeitsgangnummer: üblicherweise 10, 20, 30..., damit ein neuer Arbeitsgang ohne Umnummerierung eingefügt werden kann;
- Arbeitsgangbezeichnung mit kurzer Beschreibung des Umfangs;
- Arbeitsplatz oder Maschine und Kostenstelle;
- Vorrichtungen und Werkzeuge: Spannmittel, Vorrichtungen, Sonderwerkzeuge, Lehren;
- Zeiten: Rüstzeit je Los und Zeit je Einheit ;
- Bemerkungen: Fremdfertigung, Wärmebehandlung, Prüfanforderungen;
- Freigabe: erstellt, geprüft, freigegeben, Datum.
Diese Angaben dienen gleichzeitig der Fertigung (was und wo), der Fertigungssteuerung (wie viel und wann) und der Kalkulation (zu welchen Kosten). Deshalb sollten alle Arbeitspläne eines Betriebs dieselben Felder haben und durchsuchbar sein.
Vorgabezeiten im Arbeitsplan: Rüstzeit und Zeit je Einheit
Die Zeiten im Arbeitsplan stammen aus der Zeitermittlung, in Deutschland meist nach REFA. Die Zeit je Einheit gilt für jedes Stück und setzt sich aus Hauptzeit, Nebenzeit und Verteilzeit zusammen:
wobei:
- - Hauptzeit, in der das Werkzeug Material abträgt [min],
- - Nebenzeit: Spannen, Messen, Positionieren [min],
- - Verteil- und Erholungszeit [min].
Die Auftragszeit für das ganze Los ist die Rüstzeit plus die Zeit je Einheit aller Stücke:
wobei:
- - Rüstzeit je Los [min],
- - Losgröße [Stk.],
- - Zeit je Einheit [min].
Die Hauptzeit beim Drehen oder Fräsen ergibt sich aus Werkzeugweg, Vorschub und Drehzahl; am schnellsten prüfen Sie Drehzahl und Vorschub für einen Werkstoff mit unserem Schnittdaten-Rechner.
Arbeitsgänge und Arbeitsunterweisung
Die Grundeinheit des Arbeitsplans ist der Arbeitsgang: alles, was an einem Arbeitsplatz geschieht. Die einzelnen Arbeitsstufen werden erst in der Arbeitsunterweisung ausführlich beschrieben, während der Arbeitsplan jedem Arbeitsgang eine Zeile mit Zeit und Arbeitsplatz gibt. Braucht ein Arbeitsgang Details, die der Bediener nicht aus Erfahrung kennt, wird eine Unterweisung beigefügt: Spannskizze, Werkzeuge und Schnittdaten. In der Serienfertigung besteht ein großer Teil jedes Arbeitsgangs aus Nebenzeiten statt aus Zerspanung, und genau das bildet die Zeit je Einheit ab.
Arbeitsplan-Vorlage zum Download
Wir haben die Vorlage in zwei Formaten vorbereitet, ohne Anmeldung per E-Mail:
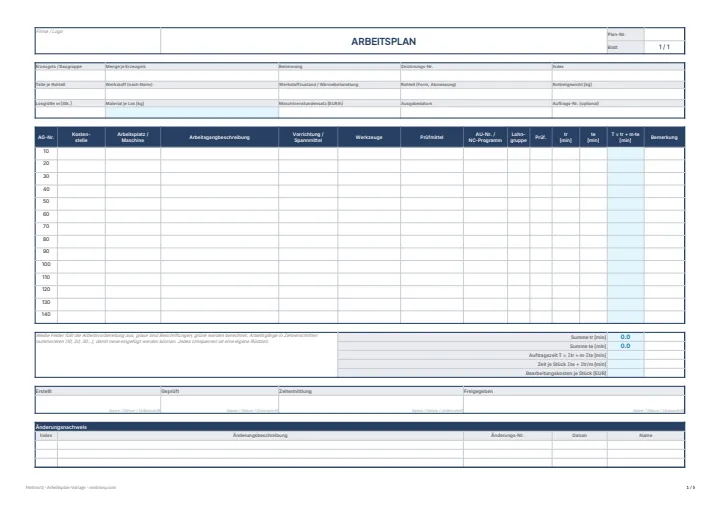
- Arbeitsplan-Vorlage XLSX: Arbeitsplan mit vollständigen Kopfdaten (Erzeugnis, Benennung, Zeichnung und Index, Werkstoff mit Norm, Rohteil, Gewicht, Losgröße), Arbeitsgangliste mit getrennten Spalten für Vorrichtungen, Werkzeuge und Prüfmittel, AU- oder NC-Programmnummer, Lohngruppe und Prüfpunkte, automatischer Summierung von Rüstzeit und Zeit je Einheit, Auftragszeit und Stückkosten, Freigabefeldern und Änderungsnachweis; dazu eine Arbeitsunterweisung mit Feld für die Spannskizze und Berechnung der Hauptzeit, das ausgefüllte Wellenbeispiel und eine Ausfüllanleitung;
- Arbeitsplan-Vorlage PDF: dieselben Blätter zum Ausdrucken auf A4 und Ausfüllen an der Maschine.
Die Vorlage enthält die oben genannten Felder und Platz für die Freigabe. Hat Ihr Betrieb ein eigenes Layout, nehmen Sie sie als Ausgangspunkt: Spalten lassen sich ergänzen, Rüstzeit und Zeit je Einheit sollten Sie aber nicht streichen, denn sie verbinden den Arbeitsplan mit den Kosten.
Arbeitsplan-Beispiel: abgesetzte Welle
So sieht ein ausgefüllter Arbeitsplan für eine abgesetzte Welle aus C45 aus. Rohteil ist eine Stange Ø45 mm, die Losgröße Stück, die Lagersitze sind mit h6 und µm toleriert, deshalb wird geschliffen.
| AG | Arbeitsgang | Arbeitsplatz | Vorrichtungen und Werkzeuge | [min] | [min] |
|---|---|---|---|---|---|
| 10 | Stange Ø45 auf 185 mm sägen | Bandsäge | Schraubstock, Anschlag | 10 | 2,5 |
| 20 | Drehen, Aufspannung I: plandrehen, zentrieren, Seite A schruppen | CNC-Drehmaschine | Dreibackenfutter, Schruppwerkzeuge, Zentrierbohrer | 45 | 4,0 |
| 30 | Drehen, Aufspannung II: auf 180 mm plandrehen, zentrieren, Seite B schruppen | CNC-Drehmaschine | weiche Backen | 20 | 3,5 |
| 40 | Vergüten | Fremdfertigung | - | - | - |
| 50 | Fertigdrehen mit Schleifaufmaß, Fasen, Freistiche | CNC-Drehmaschine | mitlaufende Spitze, Stirnmitnehmer | 30 | 3,0 |
| 60 | Passfedernut fräsen | Bearbeitungszentrum | Prismen, Schaftfräser | 30 | 2,0 |
| 70 | Lagersitze auf h6 schleifen | Rundschleifmaschine | Spitzen, Schleifscheibe | 40 | 4,0 |
| 80 | Entgraten und prüfen | Prüfplatz | Bügelmessschraube, Rundlaufprüfung, Rauheitsmessgerät | 10 | 3,0 |
| Summe | 185 | 22,0 |
Der Plan sagt schon fast alles: Das Teil durchläuft fünf Arbeitsplätze und eine Fremdfertigung, die Aufspannungen an der Drehmaschine kosten zusammen 95 Minuten Rüstzeit je Los, und ein Stück braucht 22 Minuten. Den vollständigen Fertigungsablauf dieser Welle mit Arbeitsschritten und Schnittdaten zeigt ein eigener Beitrag. Für die Fertigungssteuerung ist er zugleich eine fertige Liste: Arbeitsgang 40 bedeutet eine Lücke für die Fremdfertigung, die in die Terminplanung gehört. Wie die Absätze einer solchen Welle gedreht werden und wovon die Oberfläche der Lagersitze abhängt, zeigen wir im Leitfaden zum Längsdrehen.
Arbeitsplan erstellen: Schritt für Schritt
Ein Arbeitsplan beginnt nicht mit dem Formular, sondern mit der Zeichnung. Die Schritte folgen der Logik der Arbeitsplanung und stehen in jedem Lehrbuch in derselben Reihenfolge.
- Zeichnung analysieren: Werkstoff, Maße, Toleranzen, Oberflächen, Wärmebehandlung, Index. Hier entscheidet sich, welche Merkmale kritisch sind und was sie kosten; enge Toleranzen können die Zeit verdoppeln, wie wir im Artikel über Toleranzen und Bearbeitungskosten zeigen.
- Rohteil festlegen: Stange, Schmiedeteil, Gussteil oder Blech, mit Bearbeitungszugabe.
- Bezugsflächen wählen: wovon gemessen und worauf gespannt wird. Ungünstige Bezüge sind die häufigste Ursache für Ausschuss in Folgeaufspannungen.
- Arbeitsgangfolge festlegen: zuerst Schruppen, dann Vorschlichten, zuletzt Schlichten; Wärmebehandlung vor den Arbeitsgängen, die ihren Verzug beseitigen. Die Reihenfolge bestimmt auch die Zahl der Aufspannungen, und jede Aufspannung ist eine eigene Rüstzeit.
- Maschinen und Vorrichtungen wählen: Maschinen, Spannmittel und Werkzeuge, die im Betrieb oder beim Lieferanten verfügbar sind.
- Vorgabezeiten ermitteln: Rüstzeit und Zeit je Einheit für jeden Arbeitsgang, berechnet, aus Planzeiten oder aus Messungen an ähnlichen Teilen.
- Freigeben: Prüfung durch eine zweite Person, Unterschrift, Plannummer und Index.
Für ein einfaches Teil braucht ein erfahrener Arbeitsvorbereiter deutlich unter einer Stunde, für ein Teil mit vielen Aufspannungen und Fremdarbeitsgängen mehrere Stunden.
Arbeitsplan ausfüllen: Regeln aus der Praxis
Einige Regeln, die sich in Zerspanungsbetrieben bewährt haben:
- ein Arbeitsgang ist ein Arbeitsplatz; ein Maschinenwechsel bedeutet eine neue Arbeitsgangnummer;
- jede Aufspannung auf derselben Maschine separat erfassen oder zumindest ihre Rüstzeit separat ansetzen;
- die Bezeichnung beginnt mit dem Verfahren (drehen, fräsen, schleifen), nicht mit dem Maschinennamen;
- Fremdfertigung und Wärmebehandlung erhalten eigene Nummern, auch ohne Zeiten;
- Zeiten in Minuten mit einer Nachkommastelle eintragen, damit die Summen stimmen.
Beginnen Sie mit der Spalte Arbeitsgang, ergänzen Sie dann die Arbeitsplätze und tragen Sie die Zeiten zuletzt ein, wenn die Reihenfolge feststeht. Ein Arbeitsplan sollte auf eine Seite passen; tut er das nicht, gehören Teile der Beschreibungen in Arbeitsunterweisungen.
Vom Arbeitsplan zum Teilepreis
Die Spalten Rüstzeit und Zeit je Einheit sind die Grundlage der Kosten. Mit dem Maschinenstundensatz ergeben sich die Bearbeitungskosten je Stück:
wobei:
- - Bearbeitungskosten je Stück [EUR],
- - Summe der Zeiten je Einheit aller Arbeitsgänge [min],
- - Summe der Rüstzeiten [min],
- - Maschinenstundensatz, umgerechnet auf die Minute [EUR/min],
- - Losgröße [Stk.].
Für die Welle aus dem Beispiel ergibt sich bei einem vereinfachten einheitlichen Satz von 90 EUR/h (1,50 EUR/min) für ein Los von 50 Stück EUR, für ein Los von 5 Stück dagegen rund 88,50 EUR. Der gesamte Unterschied ist Rüstzeit, die sich auf weniger Stücke verteilt. Jede zusätzliche Aufspannung bringt eine weitere Rüstzeit, und Material sowie Fremdfertigung kommen noch hinzu. In den Maschinenstundensatz selbst gehören Abschreibung, kalkulatorische Zinsen, Raum-, Energie- und Instandhaltungskosten, nicht nur der Lohn.
Der Arbeitsplan sagt, wie lange ein Teil dauert. MetronQ sagt, was es kostet - aus dem 3D-Modell, mit Rüstzeit für jede Aufspannung und mit Material. Der Techniker sieht die Aufschlüsselung und gibt das Angebot frei. Der Betrieb erhält diese Kostenaufschlüsselung, bevor jemand den Arbeitsplan schreibt; Preis und Zeit je Arbeitsgang zeigt das Betriebspanel, die Tarife finden Sie unter Preise.
Der Arbeitsplan in der Werkstatt
Mit dem Ausdrucken ist die Arbeit nicht getan. Der Arbeitsplan erlaubt der Fertigungssteuerung, die Auftragsreihenfolge zu planen, dem Lager, das Rohmaterial bereitzustellen, dem Werkzeugbau, die Werkzeuge vorzubereiten, und der Qualitätssicherung, die Prüfmittel bereitzulegen. Das funktioniert nur, wenn die Pläne aktuell sind: Sobald der Bediener es besser weiß als der Plan, verliert der Plan seine Bedeutung.
Der Arbeitsplan kehrt auch zur Arbeitsvorbereitung zurück. Die Istzeiten aus der Fertigung zeigen, wo die Vorgaben zu optimistisch waren, und ein überarbeiteter Plan liefert beim nächsten Auftrag ein besseres Angebot. Konsequent genutzt schließen Arbeitspläne den Kreis zwischen Arbeitsvorbereitung, Fertigung und Kalkulation und machen einen Soll-Ist-Vergleich der Kosten möglich. Ein einfacher Qualitätstest: Kann ein neuer Bediener das Teil allein nach dem Plan fertigen?
Arbeitspläne verwalten: Papier oder Software
Arbeitspläne zu pflegen ist eine Daueraufgabe: Zeichnungen ändern sich, Maschinen werden ersetzt, Vorgabezeiten korrigiert. Dazu gehören Nummerierung, Indexverwaltung, ein Freigabeprozess und die Aufbewahrung der Unterlagen, solange das Erzeugnis gefertigt und betreut wird.
In vielen kleinen Betrieben dominiert noch Papier. Das hat Vorteile: Der Plan liegt immer an der Maschine und braucht kein System. Der Nachteil wiegt mit der Zeit schwerer: Papierkopien laufen der Zeichnung davon, weil der neue Index im Büro ankommt, während der alte in der Halle bleibt. Elektronische Unterlagen lösen das mit einer einzigen gültigen Quelle, und visuelle Dokumentation (Fotos der Spannsituation, Bilder aus der Simulation) ersetzt Beschreibungen, die niemand liest.
Software für die Arbeitsplanung: CAPP, ERP und MES
Software für Arbeitspläne lässt sich in drei Gruppen einteilen. CAPP-Systeme (Computer Aided Process Planning) unterstützen die Arbeitsplanung selbst. ERP-Systeme speichern den Arbeitsplan als Stammdatensatz zum Artikel und berechnen daraus Kapazitätsbedarf und Kosten. MES-Systeme zeigen dem Bediener den aktuellen Plan am Arbeitsplatz und erfassen die Istzeiten der Arbeitsgänge, mit denen die Vorgaben korrigiert werden. So liegen Prozessdaten (Pläne, NC-Programme, Zeichnungen) und Fertigungsdaten (Aufträge, Fortschritt, Stillstände) beieinander.
Braucht ein kleiner Betrieb ein MES? Nicht immer. Visualisierung und Automatisierung lohnen sich, wenn viele Aufträge über mehrere Schichten und Arbeitsplätze laufen. Bei wenigen Maschinen genügt eine gute Tabelle mit Indexverwaltung. Entscheidend ist eine einzige Quelle für die Arbeitspläne, nicht die Softwaremarke.
Häufige Fehler in Arbeitsplänen
Unabhängig von Branche und Form tauchen immer wieder dieselben Fehler auf:
- keine Rüstzeit je Aufspannung: Das Umspannen auf die zweite Seite ist eine neue Aufspannung mit neuen Bezügen und neuer Rüstzeit; ein Plan mit nur einer Rüstzeit für die ganze Drehmaschine unterschätzt die Kosten kleiner Lose;
- keine Bearbeitungszugabe am Rohteil: Auf Fertiglänge gesägte Stangen lassen nichts zum Plandrehen, ein Schmiedeteil ohne Zugabe wird nicht sauber;
- veralteter Zeichnungsindex: Ein Plan für einen alten Index produziert Ausschuss, den erst die Prüfung bemerkt;
- unklare Arbeitsgangbezeichnungen: „Bearbeiten“ statt „Lagersitze fertigdrehen“ sagt weder dem Bediener noch der Fertigungssteuerung, was passieren soll;
- kein Prüfarbeitsgang: Auch die Prüfung braucht Zeit und einen Arbeitsplatz und sollte eine eigene Nummer haben.
Jeder dieser Fehler kostet doppelt: einmal in der Fertigung und einmal im Angebot, weil der Arbeitsplan beide speist.
Häufige Fragen zum Arbeitsplan
Was ist ein Arbeitsplan in der Fertigung und wie unterscheidet er sich vom Fertigungsablauf?
Ein Arbeitsplan ist ein Dokument, das festlegt, wie ein Teil hergestellt wird: Arbeitsgänge in ihrer Reihenfolge, Arbeitsplätze, Vorrichtungen und Werkzeuge sowie Rüstzeit und Zeit je Einheit. Der Fertigungsablauf ist die Herstellung selbst, der Arbeitsplan ihre kompakte Aufzeichnung. Ein Ablauf kann daher mehrere Planversionen haben, etwa für verschiedene Maschinen.
Worin unterscheiden sich Arbeitsplan und Arbeitsunterweisung?
Der Arbeitsplan beschreibt den ganzen Ablauf auf Ebene der Arbeitsgänge, jeder Arbeitsgang bekommt darin eine Zeile mit Zeit und Arbeitsplatz. Die Arbeitsunterweisung zerlegt einen Arbeitsgang in Arbeitsstufen mit Werkzeugen, Schnittdaten und Spannskizze. Sie wird in der Serien- und Massenfertigung sowie für komplexe Arbeitsgänge eingesetzt.
Wer erstellt den Arbeitsplan?
Die Arbeitsvorbereitung, weil dafür Kenntnisse über Maschinen und Werkzeuge des Betriebs nötig sind; freigegeben wird er von der Leitung der Arbeitsvorbereitung und vor Serienbeginn von der Qualitätssicherung geprüft. Für ein einfaches Teil braucht ein erfahrener Arbeitsvorbereiter deutlich unter einer Stunde, für ein Teil mit vielen Aufspannungen und Fremdarbeitsgängen mehrere Stunden.
Wie erstellt man einen Arbeitsplan von Grund auf und was wird am häufigsten vergessen?
Am Anfang stehen die Zeichnungsprüfung und die Wahl des Rohteils, danach folgen Bezugsflächen, Reihenfolge der Arbeitsgänge, Maschinen und Zeiten, zum Schluss prüft und unterschreibt eine zweite Person. Am häufigsten fehlt eine eigene Rüstzeit für jede Aufspannung: Das Umspannen auf die andere Seite ist eine neue Aufspannung.
Was gehört in einen Arbeitsplan und wie füllt man ihn für ein neues Teil aus?
Teile- und Zeichnungsnummer, Werkstoff und Rohteil, Losgröße, Arbeitsgangnummern und -bezeichnungen, Arbeitsplätze, Vorrichtungen, Rüstzeit, Zeit je Einheit und Freigabe. Die XLSX-Vorlage oben summiert die Zeiten automatisch. Beginnen Sie mit der Spalte Arbeitsgang, ergänzen Sie dann die Arbeitsplätze und tragen Sie die Zeiten zuletzt ein, wenn die Reihenfolge feststeht.
Ist ein Arbeitsplan Pflicht und was gehört zu den grundlegenden Fertigungsunterlagen?
Gesetzlich nicht ausdrücklich, aber Kunden und Qualitätsmanagementsysteme verlangen ihn, etwa ISO 9001 in den Anforderungen an die beherrschte Produktion. Zu den grundlegenden Fertigungsunterlagen gehören Arbeitsplan, Arbeitsunterweisungen, Prüfplan, Materialvorgabe und Zeitermittlung. Grundlage aller Unterlagen ist die Einzelteilzeichnung, für CNC-Arbeitsgänge kommt das NC-Programm hinzu.
Papier oder Software: Was eignet sich besser für die Verwaltung von Arbeitsplänen?
Bei wenigen Maschinen genügt eine Tabelle mit Indexverwaltung. Bei vielen Aufträgen und häufigen Zeichnungsänderungen ist ein System mit einem einzigen gültigen Index sicherer als Papier, denn Papierkopien laufen der Zeichnung davon: Der neue Index kommt im Büro an, der alte bleibt in der Halle. Entscheidend ist eine einzige Quelle, nicht die Softwaremarke.
Wie wirken sich Fertigungsunterlagen auf die Produktqualität aus?
Direkt: Dasselbe Teil, nach demselben Arbeitsplan gefertigt, liefert ein wiederholbares Ergebnis, unabhängig von Bediener und Schicht. Steckt das Wissen nur im Kopf des Bedieners, ist jeder Personalwechsel ein Risiko für ein anderes Ergebnis. Aktuelle, vollständige und lesbare Unterlagen entscheiden auch, ob die Prüfung Abweichungen am Erstteil findet oder erst der Kunde.
Downloads
Arbeitsplan und Arbeitsunterweisung - Vorlage
Leerer Arbeitsplan und leere Arbeitsunterweisung, ausgefüllte Beispiele für eine abgesetzte Welle und eine Ausfüllanleitung. A4 quer. Die XLSX summiert Rüstzeit, Zeit je Einheit und Stückkosten automatisch, das PDF ist druckfertig.
Quellen
- 1.REFA - Verband für Arbeitsgestaltung, Betriebsorganisation und Unternehmensentwicklung, Methodenlehre (Auftragszeit, Rüstzeit, Zeit je Einheit)
- 2.M. Feld, "Podstawy projektowania procesów technologicznych typowych części maszyn", WNT, 2018 (Fertigungsunterlagen, Arbeitspläne, Fertigung von Wellen)
- 3.M. Lembersky (Hrsg.), "Realistic Cost Estimating for Manufacturing", 3rd ed., SME, 2016 (Rüstzeit je Stück, Kalkulation der Bearbeitungskosten)
- 4.ISO 9001:2015, Abschnitt 8.5.1 (Steuerung der Produktion)
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen