Poradnik
Karta technologiczna: co zawiera, wzór i przykład
Karta technologiczna (KT) to dokument opisujący proces obróbki części operacja po operacji: z numerem i nazwą operacji, stanowiskiem pracy, oprzyrządowaniem oraz czasami i . Na jej podstawie produkcja wykonuje detal, a dział kalkulacji liczy jego koszt.
Opracowana karta technologiczna to najkrótsza droga od rysunku do gotowej części. W tym poradniku wyjaśniamy, czym jest karta technologiczna wyrobu i czym różni się od pozostałych dokumentów, co powinna zawierać, jak ją wypełnić i jak przechodzi w cenę detalu. Na końcu znajdziesz wzór do pobrania w XLSX i PDF oraz wypełniony przykład dla stopniowanego wałka.
Czym jest karta technologiczna wyrobu
Karta technologiczna wyrobu to podstawowy dokument technologiczny w zakładzie produkcyjnym. Stanowi spis operacji w kolejności ich wykonywania, uzupełniony o stanowisko robocze dla każdej z nich, potrzebne pomoce warsztatowe oraz normy czasu. Karta technologiczna dotyczy jednej części albo jednego zespołu i jednej wersji rysunku, a jej odbiorcami są trzy działy naraz: produkcja, planowanie i kalkulacja kosztów.
Formalnie karta technologiczna koncentruje się na tym, CO i GDZIE trzeba wykonać, a nie na tym, JAK dokładnie wykonać każdy ruch narzędzia. Karta technologiczna umożliwia zaplanowanie zleceń na maszyny, zamówienie półfabrykatu i narzędzi, policzenie pracochłonności, a w końcu rozliczenie zlecenia. Dlatego dobra karta technologiczna powinna być krótka, jednoznaczna i zawsze zgodna z aktualnym rysunkiem. W odróżnieniu od rysunku karta technologiczna koncentruje uwagę na przebiegu wytwarzania, a nie na geometrii, a karta technologiczna umożliwia porównanie dwóch wariantów obróbki tego samego detalu jeszcze przed uruchomieniem produkcji. W skrócie: to opis procesu technologicznego w formie tabeli, który opisuje technologiczne wykonywanie części, a nie jej funkcję.
Karta technologiczna produktu a technologia produktu
W praktyce warsztatowej obie nazwy, karta technologiczna wyrobu i karta technologiczna produktu, oznaczają ten sam dokument. Różnica bywa tylko w skali: przy prostym detalu karta technologiczna produktu obejmuje jedną część, a przy wyrobie złożonym powstaje komplet kart dla części i osobna karta montażu. Technologia produktu, czyli sposób jego wytworzenia, jest zapisana właśnie w tych kartach, a dokumentacja technologiczna produktu stanowi jej pełny, sformalizowany opis. Gdy wyrób się zmienia, opracowana dokumentacja technologiczna produktu musi nadążyć za rysunkiem: dokumentacja technologiczna produktu stanowi wtedy punkt odniesienia dla wszystkich działów, a karta technologiczna dotyczy już nowej wersji.
Proces technologiczny, czyli co opisuje karta
Każda karta jest zapisem jednego procesu: dokumentacja technologiczna opisuje proces wytwarzania tak, by dało się go powtórzyć na dowolnej zmianie. Proces technologiczny wytworzenia części dzieli się na operacje, ustawienia i zabiegi, a karta pokazuje go na poziomie operacji. Proces technologiczny wykonania części, czyli dany proces technologiczny dla konkretnego detalu, to część procesu technologicznego produkcji całego wyrobu, który obejmuje też montaż i kontrolę. Karta nie zastępuje projektu procesu, tylko go streszcza: szczegółowy proces technologiczny powstaje wcześniej, a karta jest jego zwięzłym zapisem. Szczegółowy proces technologiczny, z podziałem na zabiegi i przejścia, to temat na osobny tekst; etapy obróbki od zgrubnej do wykańczającej i ich miejsce w procesie opisujemy w przewodniku obróbka skrawaniem. Tutaj skupiamy się na dokumencie, który pokazuje przebieg procesów technologicznych, a nie na samej metodyce.
Dokumentacja technologiczna: karta technologiczna i pozostałe dokumenty
Dokumentacja technologiczna - zbiór dokumentów definiujących sposób wykonania wyrobu - prowadzi od półfabrykatu, przez kolejne operacje, po kontrolę. Dobrze opracowana dokumentacja technologiczna to w praktyce dokumentacja procesów technologicznych całego zakładu, a nie pojedynczy formularz. Dokumentacja technologiczna stanowi uzupełnienie dokumentacji technicznej wyrobu: rysunek mówi, jaki ma być detal, a karta mówi, jak go wykonać. Kompletna dokumentacja technologiczna procesu obejmuje zwykle kilka rodzajów dokumentów, a ich skład zależy od wielkości produkcji. Opisuje ona proces technologiczny produkowanego wyrobu w takim stopniu szczegółowości, na jaki pozwala seria.
Technologiczna dokumentacja wyrobu: podstawowa dokumentacja technologiczna
Podstawowe dokumenty technologiczne w produkcji części maszyn zestawia poniższa tabela. Taki skład dokumentacji technologicznej znajdziesz w podręcznikach projektowania procesów i w większości zakładów obróbki skrawaniem.
| Dokument | Co zawiera | Kiedy się go stosuje |
|---|---|---|
| Karta technologiczna (KT) | przebieg całego procesu: operacje, stanowiska, oprzyrządowanie, i | zawsze, w każdej wielkości produkcji |
| Karta instrukcyjna (KI) | szczegóły jednej operacji: zabiegi, narzędzia, parametry skrawania, szkic zamocowania | produkcja seryjna i masowa, operacje złożone |
| Karta kontroli technicznej | co mierzyć, czym, jak często i kto odbiera | części z wymaganiami jakościowymi, wyroby odbierane przez klienta |
| Karta normowania materiału | gatunek, wymiar i masa półfabrykatu, normy zużycia | planowanie zakupów i kalkulacja materiału |
| Karta normowania czasu | rozbicie norm czasu na składniki | normowanie i rozliczanie pracy |
| Rysunek wykonawczy | wymiary, tolerancje, chropowatość, wersja | zawsze, jako podstawa wszystkich kart |
| Program NC | kod sterujący obrabiarką CNC | operacje na obrabiarkach sterowanych numerycznie |
Tak opracowana dokumentacja technologiczna procesu tworzy ramy dokumentacji technologicznej zakładu: każdy dokument ma swój numer, wersję i właściciela. Klasyczna dokumentacja technologiczna - zbiór kart w segregatorze przy maszynie - wygląda dziś tak samo jak przed pięćdziesięciu laty, tylko coraz częściej jest plikiem. Składowe dokumentacji technologicznej się uzupełniają, a skład dokumentacji technologicznej w danym zakładzie warto zapisać w procedurze, żeby każdy nowy wyrób dostał komplet tych samych dokumentów. Karta instrukcyjna (KI) rozwija jedną operację z karty, karta kontroli technicznej opisuje odbiór, a karta normowania czasu tłumaczy, skąd wzięły się liczby w kolumnach i . W produkcji wyrobów złożonych dochodzi do tego dokumentacja technologiczna procesu montażu, czyli karta montażowa z kolejnością łączenia części.
Dokumentacja techniczna wyrobu a dokumentacja technologiczna produkcji
Te dwa pojęcia często się mylą. Dokumentacja techniczna wyrobu powstaje w biurze konstrukcyjnym: rysunki, zestawienia części, wymagania. Dokumentacja technologiczna produkcji powstaje na jej podstawie w dziale technologii, a dokumentacja technologiczna opisuje proces, w którym ten wyrób powstaje w konkretnym zakładzie. Ta sama dokumentacja techniczna wyrobu może więc mieć dwie różne wersje technologii w dwóch fabrykach, bo każda dokumentacja technologiczna stanowi odpowiedź na park maszynowy, który zakład faktycznie ma. Składowe dokumentacji technologicznej odwołują się zawsze do numeru i wersji rysunku.
Rodzaje kart technologicznych
Rodzaj karty zależy od tego, ile sztuk się produkuje. W produkcji jednostkowej i małoseryjnej stosuje się kartę uproszczoną: małoseryjna karta technologiczna zastępuje wtedy kartę instrukcyjną obróbki, bo opis operacji jest w niej nieco szerszy, czasem ze szkicem. W produkcji seryjnej i masowej karta technologiczna koncentruje się wyłącznie na przebiegu operacji, a szczegółowy proces technologiczny każdej złożonej operacji rozpisuje osobna karta instrukcyjna (KI). Przy jednej sztuce dokumentacja technologiczna stanowi często tylko jedną kartę, a w prostych przypadkach karta technologiczna zastępuje nawet osobną kartę kontrolną. Dla procesów składania wyrobu powstaje osobny proces technologiczny montażu z własną kartą, w której zamiast obrabiarek występują stanowiska montażowe.
Montaż to zwykle ostatnia część procesu technologicznego wyrobu. Proces technologiczny montażu ma własną logikę: kolejność łączenia części, momenty dokręcania, normy zużycia składników i kontrolę po każdym etapie. Dokumentacja technologiczna procesu montażu bywa przy tym bardziej wizualna niż przy obróbce, bo zdjęcie zespołu mówi więcej niż opis. W małych zakładach dokumentacja technologiczna procesu montażu to często jedna karta na wyrób, a proces technologiczny montażu jest zapisany w kilku krokach z rysunkiem złożeniowym.
Od wielkości serii zależy skład dokumentacji technologicznej i to, ile składowych dokumentacji technologicznej trzeba przygotować. Spotkasz też podział według przedmiotu: karta technologiczna obróbki skrawaniem, karta obróbki cieplnej, karta spawania czy karta montażu. W każdym przypadku karta technologiczna dotyczy jednego rodzaju procesu i jednego obiektu, a jej układ kolumn pozostaje podobny.
Znaczenie dokumentacji technologicznej: jakość produktu
Znaczenie dokumentacji technologicznej najlepiej widać przy powtarzaniu zleceń. Jeśli wiedza o tym, jak wykonać detal, jest tylko w głowie operatora, każda zmiana obsady to ryzyko innego wyniku. Na jakość dokumentacji technologicznej składa się aktualność, kompletność i czytelność. Dobra dokumentacja technologiczna opisuje nie tylko kolejność, ale też powód tej kolejności. Jakość dokumentacji technologicznej przekłada się wprost na jakość produktu i na to, czy kontrola jakości znajdzie odchyłki na pierwszej sztuce, czy dopiero u klienta. Normy ISO 9001 wymagają, by produkcja odbywała się w warunkach nadzorowanych, czyli z dostępną udokumentowaną informacją o wykonywanych czynnościach, a karta jest najprostszą formą takiej informacji. Dokumentacja technologiczna produktu stanowi też dowód dla klienta, że jego część powstaje w powtarzalny sposób.
Co zawiera karta technologiczna
Układ formularzy różni się między zakładami, ale zestaw pól jest prawie zawsze taki sam. Karta technologiczna powinna zawierać:
- nagłówek: nazwę i numer części, czyli to, której części karta technologiczna dotyczy, numer rysunku wraz z wersją, numer karty i jej wersję;
- materiał i półfabrykat: gatunek (np. C45), postać i wymiar (pręt Ø45 × 185 mm), masę;
- wielkość partii (n), bo od niej zależy podział czasu przygotowawczego na sztukę;
- numer operacji: zwykle 10, 20, 30..., żeby nowa operacja technologiczna mogła wejść pomiędzy istniejące bez przenumerowania całej karty;
- nazwę operacji i jej zwięzły zakres;
- stanowisko lub obrabiarkę oraz wydział;
- oprzyrządowanie: uchwyty, przyrządy, narzędzia specjalne, sprawdziany;
- czasy: (czas przygotowawczo-zakończeniowy na partię) i (czas jednostkowy na sztukę);
- uwagi: kooperacja, obróbka cieplna, wymagania kontroli;
- podpisy: kto opracował, kto sprawdził i zatwierdził, data.
To są niezbędne informacje, bez których karta nie spełni swojej roli; inne niezbędne informacje, np. parametry skrawania, trafiają do kart KI. Informacje kart technologicznych służą jednocześnie produkcji (co i gdzie), planowaniu (ile i kiedy) oraz kalkulacji (za ile). Dlatego karta technologiczna powinna mieć te same pola w każdym dokumencie zakładu, a informacje kart technologicznych powinny dać się wyszukać i porównać.
Normy czasu w karcie: tpz i tj
Czasy w karcie wynikają z normowania. Czas jednostkowy przypada na każdą sztukę i składa się z czasu głównego, pomocniczego i uzupełniającego:
gdzie:
- - czas główny, w którym narzędzie zdejmuje materiał [min],
- - czas pomocniczy: zamocowanie, pomiar, dojazdy [min],
- - czas uzupełniający: obsługa stanowiska i potrzeby naturalne [min].
Norma czasu na całą partię to czas przygotowawczo-zakończeniowy powiększony o czasy wszystkich sztuk:
gdzie:
- - czas przygotowawczo-zakończeniowy na partię [min],
- - liczba sztuk w partii,
- - czas jednostkowy [min].
Dokumentacja norm czasowych bywa osobnym dokumentem (karta normowania czasu), ale do karty trafiają już tylko wyniki: normy czasowe operacji w dwóch kolumnach. Czas główny przy toczeniu czy frezowaniu liczy się z drogi narzędzia, posuwu i obrotów; w praktyce najszybciej sprawdzisz go w kalkulatorze parametrów skrawania, który pokazuje obroty i posuw dla danego materiału.
Operacje w karcie i instrukcja technologiczna
Podstawową jednostką karty jest operacja. Dana operacja technologiczna obejmuje wszystko, co dzieje się na jednym stanowisku, a każda część operacji technologicznej, czyli zabieg, dostaje szczegółowy opis dopiero w karcie KI. W karcie technologicznej poszczególne operacje technologiczne zapisuje się jednym wierszem, z czasem i stanowiskiem. Gdy dana operacja technologiczna wymaga szczegółów, których operator nie zna z doświadczenia, dołącza się do niej instrukcja technologiczna: szkic zamocowania z symbolami wg PN-83/M-01152, narzędzia i parametry skrawania. Wykonanie operacji technologicznej kończy się zwykle samokontrolą operatora, a większa część operacji technologicznej przy detalach seryjnych to czynności pomocnicze, nie samo skrawanie. Taka instrukcja technologiczna wisi zwykle przy maszynie razem z kartą.
Karta technologiczna: wzór do pobrania
Przygotowaliśmy wzór karty w dwóch formatach, bez zapisywania się na listę mailingową:
- karta technologiczna - wzór XLSX: karta technologiczna z nagłówkiem (wyrób, część, rysunek i jego wersja, materiał z normą, półfabrykat, masa, partia), tabelą operacji z osobnymi kolumnami na uchwyty, narzędzia i sprawdziany, numer karty KI lub programu NC, kategorię pracy i punkty kontroli, automatycznymi sumami i , normą czasu partii i kosztem sztuki, blokiem podpisów i rejestrem zmian; w pliku są też karta KI z polem na szkic operacji i liczeniem , wypełniony przykład wałka oraz instrukcja wypełniania;
- karta technologiczna - wzór PDF: te same arkusze do wydruku na A4 i ręcznego wypełnienia przy maszynie.
Wzór ma pola z listy powyżej i miejsce na podpisy. Stworzenie karty technologicznej we wzorze sprowadza się do wpisania operacji i czasów, a wypełniona karta technologiczna od razu pokazuje normę czasu dla całej partii. Jeśli w zakładzie obowiązuje własny układ, potraktuj go jako punkt wyjścia: kolumny można dopisać, ale nie warto usuwać i , bo to one łączą kartę z kosztem.
Karta technologiczna: przykład wypełniony
Wypełniona karta technologiczna dla stopniowanego wałka ze stali C45 wygląda tak. Półfabrykat to pręt Ø45 mm, partia sztuk, czopy łożyskowe w tolerancji h6 z chropowatością µm, więc w procesie jest szlifowanie.
| Nr | Operacja | Stanowisko | Oprzyrządowanie | [min] | [min] |
|---|---|---|---|---|---|
| 10 | Cięcie pręta Ø45 na długość 185 mm | piła taśmowa | imadło, przymiar | 10 | 2,5 |
| 20 | Toczenie, ustawienie I: planowanie, nakiełek, zgrubnie strona A | tokarka CNC | uchwyt trójszczękowy, noże zgrubne, wiertło nakiełkowe | 45 | 4,0 |
| 30 | Toczenie, ustawienie II: planowanie na 180 mm, nakiełek, zgrubnie strona B | tokarka CNC | szczęki miękkie | 20 | 3,5 |
| 40 | Ulepszanie cieplne | kooperacja | - | - | - |
| 50 | Toczenie wykańczające z naddatkiem pod szlif, fazy, podtoczenia | tokarka CNC | kieł obrotowy, zabierak czołowy | 30 | 3,0 |
| 60 | Frezowanie rowka wpustowego | centrum frezarskie | pryzmy, frez palcowy | 30 | 2,0 |
| 70 | Szlifowanie czopów na wymiar h6 | szlifierka do wałków | kły, ściernica | 40 | 4,0 |
| 80 | Gratowanie i kontrola | stanowisko kontroli | mikrometr, czujnik bicia, profilometr | 10 | 3,0 |
| Razem | 185 | 22,0 |
Tak wypełniona karta technologiczna mówi już prawie wszystko: że detal przechodzi przez pięć stanowisk pracy i jedną kooperację, że ustawienia na tokarce zajmują razem 95 minut na partię i że czas wykonania jednej sztuki to 22 minuty. Wypełniona karta technologiczna jest też gotową listą dla planisty: operacja 40 oznacza przerwę na kooperację, którą trzeba wpisać w harmonogram. Proces technologiczny obróbki tego wałka ma osiem operacji i trzy ustawienia na tokarce. Jak toczy się stopnie takiego wałka i od czego zależy chropowatość czopów po toczeniu, pokazujemy w przewodniku o toczeniu wzdłużnym.
Jak stworzyć kartę technologiczną krok po kroku
Stworzenie karty technologicznej zaczyna się nie od formularza, tylko od rysunku. Opracowanie dokumentacji technologicznej dla nowego detalu to zadanie technologa, który zna park maszynowy zakładu. Kolejne kroki wynikają z logiki procesu i w podręcznikach projektowania procesów technologicznych powtarzają się w tej samej kolejności.
- Analiza rysunku: materiał, wymiary, tolerancje, chropowatość, obróbka cieplna, wersja rysunku. Tu decyduje się, które powierzchnie są krytyczne i ile kosztuje ich wykonanie; ciasne tolerancje potrafią podwoić czas, o czym piszemy w artykule o tym, jak tolerancje wpływają na cenę obróbki.
- Dobór półfabrykatu: pręt, odkuwka, odlew albo blacha, z naddatkiem na obróbkę. Karta normowania materiału zapisuje wymiar i masę półfabrykatu oraz normy zużycia składników, np. elementów złącznych w wyrobach montowanych.
- Wybór baz obróbkowych: od czego mierzymy i na czym mocujemy. Złe bazy to najczęstsza przyczyna braków przy kolejnych ustawieniach.
- Ustalenie kolejności operacji: najpierw zgrubna, potem kształtująca, na końcu wykańczająca; obróbka cieplna przed operacjami, które mają usunąć jej odkształcenia. Kolejność operacji decyduje też o liczbie ustawień, a każde ustawienie to osobny czas przygotowawczy.
- Dobór maszyn i oprzyrządowania: obrabiarki, uchwyty, narzędzia. To niezbędne środki produkcji, które muszą być dostępne w zakładzie albo u kooperanta.
- Normowanie czasów: i dla każdej operacji, z obliczeń, z tablic normatywnych albo z pomiaru na podobnym detalu.
- Zatwierdzenie: sprawdzenie przez drugą osobę, podpis, nadanie numeru i wersji.
Tak opracowana karta technologiczna trafia na produkcję. Stworzenie karty technologicznej dla prostego detalu zajmuje doświadczonemu technologowi kilkadziesiąt minut, dla części z wieloma ustawieniami i kooperacjami kilka godzin.
Określenie procesu technologicznego przed wypełnieniem karty
Zanim powstanie karta, potrzebne jest określenie procesu technologicznego: jakie operacje, w jakiej kolejności i na jakich maszynach. W produkcji procesy technologiczne określają zarazem, które powierzchnie obrabia się zgrubnie, a które wykańczająco, i gdzie potrzebna jest kooperacja. Proces technologiczny obróbki wałka wygląda inaczej przy 5 sztukach niż przy 5000, więc określenie procesu technologicznego zawsze zaczyna się od wielkości serii. Dany proces technologiczny wyznacza też ramy procesu technologicznego, czyli to, czego nie wolno zmieniać bez zgody technologa: bazy, kolejność obróbki cieplnej, metody kontroli. Przebieg procesów technologicznych w zakładzie, w którym karty są aktualne, da się zaplanować co do godziny, bo proces technologiczny wytworzenia każdej części jest znany z góry. Produkcja procesem technologicznym, a nie z pamięci operatora, to podstawowa różnica między zakładem, który rośnie, a takim, który stoi w miejscu.
Jak wypełnić kartę technologiczną: tworzenie karty technologicznej w praktyce
Jak wypełnić kartę, żeby była czytelna dla operatora i planisty? Kilka zasad, które sprawdzają się w zakładach obróbki skrawaniem:
- jedna operacja to jedno stanowisko; zmiana maszyny oznacza nowy numer operacji;
- każde ustawienie na tej samej maszynie zapisuj osobno albo osobno normuj jego ;
- nazwa operacji zaczyna się od czasownika obróbki (toczyć, frezować, szlifować), a nie od nazwy maszyny;
- kooperacje i obróbka cieplna mają własne numery, choć bez czasów;
- czasy wpisuj w minutach z jednym miejscem po przecinku, żeby sumy w arkuszu się zgadzały.
Wypełnienie karty technologicznej najlepiej zacząć od kolumny „Operacja”, potem dopisać stanowiska, a czasy wypełnić na końcu, gdy proces technologiczny obróbki jest już ustalony. Zawieranie procesu technologicznego na jednej stronie wymusza zwięzłość, a zwięzła karta jest czytana. Wypełniona karta technologiczna powinna zmieścić się na jednej stronie; jeśli się nie mieści, to znak, że część opisów należy przenieść do kart instrukcyjnych obróbki.
Od karty technologicznej do ceny detalu
Kolumny i to podstawa kosztu. Mając stawkę maszynogodziny, koszt obróbki jednej sztuki liczy się z prostego wzoru:
gdzie:
- - koszt obróbki jednej sztuki [zł],
- - suma czasów ze wszystkich operacji [min],
- - suma czasów przygotowawczo-zakończeniowych [min],
- - stawka maszynogodziny przeliczona na minutę [zł/min],
- - liczba sztuk w partii.
Dla wałka z przykładu, przy uproszczonej wspólnej stawce 180 zł/h (3 zł/min), partia 50 sztuk daje zł, a partia 5 sztuk już około 177 zł. Różnica to wyłącznie przezbrojenia rozłożone na mniejszą liczbę sztuk. Proces technologiczny wytworzenia zapisany w karcie jest więc gotowym kosztorysem czasu. Każde dodatkowe ustawienie to kolejne , a do kosztów wytworzenia trzeba jeszcze dodać materiał i kooperację. Jak rzetelnie policzyć stawkę dla swojej maszyny, z amortyzacją, energią, powierzchnią i serwisem, pokazujemy w przewodniku stawka maszynogodziny.
Karta technologiczna mówi, ile trwa detal. MetronQ mówi, ile kosztuje - z modelu 3D, z setupem na każde ustawienie i z materiałem. Technolog widzi rozbicie i zatwierdza ofertę. Zakład dostaje taki rozkład kosztu, zanim technolog napisze kartę: rozbicie ceny i czasu na operacje widać w panelu zakładu, a szczegóły planów znajdziesz w cenniku.
Stosowanie karty technologicznej na produkcji
Stosowanie karty technologicznej nie kończy się na jej wydruku. Karta technologiczna umożliwia planiście ułożenie kolejki zleceń, magazynowi wydanie półfabrykatu, narzędziowni przygotowanie niezbędnych środków produkcji, a kontroli przygotowanie przyrządów. Stosowanie karty technologicznej w całym zakładzie wymaga jednak, żeby informacje kart technologicznych były aktualne: jeśli operator wie lepiej niż karta, za chwilę karta przestanie mieć znaczenie. Dlatego karta technologiczna koncentruje się na faktach, które można sprawdzić, a nie na ogólnikach.
Opracowana karta technologiczna wraca też do technologa. Rzeczywiste czasy z produkcji pokazują, gdzie normy były zbyt optymistyczne, a poprawiona, ponownie opracowana karta technologiczna daje lepszą wycenę przy następnym zamówieniu. Konsekwentne stosowanie karty technologicznej zamyka więc pętlę: technologia, produkcja, kalkulacja i z powrotem. Karta technologiczna umożliwia w ten sposób porównanie kosztu planowanego z rzeczywistym, czego nie da się zrobić bez zapisanych norm, a dokumentacja procesów technologicznych staje się bazą do kolejnych wycen.
Jakość dokumentacji technologicznej ocenia się prosto: czy nowy operator wykona detal tylko na jej podstawie? Opracowana dokumentacja technologiczna, która przechodzi ten test, jest warta więcej niż najlepszy formularz. Wysoka jakość dokumentacji technologicznej oznacza, że stosowanie karty technologicznej nie wymaga dopytywania technologa przy każdej zmianie, a proces technologiczny produkowanego wyrobu działa tak samo na każdej zmianie.
Zarządzanie kartami technologicznymi: dokumentacja papierowa czy narzędzia informatyczne
Prowadzenie kart technologicznych to nie jednorazowe zadanie, tylko stała praca: rysunki się zmieniają, maszyny się wymieniają, a normy czasowe się poprawiają. Zarządzanie kartami technologicznymi obejmuje numerację, wersje kart technologicznych, obieg zatwierdzeń i przechowywanie dokumentacji technologicznej przez cały okres produkcji wyrobu i jego serwisu. Prowadzenie kart technologicznych w jednym miejscu sprawia, że informacje kart technologicznych są dostępne dla każdego działu, a dobrze prowadzona karta technologiczna zastępuje ustne przekazywanie wiedzy między zmianami.
Dokumentacja papierowa nadal króluje w wielu małych zakładach. Ma zalety: jest zawsze przy maszynie i nie wymaga systemu. Ma też wadę, która z czasem przeważa: dokumentacja papierowa łatwo się rozjeżdża z rysunkiem, bo nowa wersja trafia do biura, a stara zostaje na hali. Dokumentacja elektroniczna rozwiązuje ten problem jednym źródłem prawdy, a dokumentacja wizualna, czyli zdjęcia zamocowań i ekrany z symulacji, zastępuje opisy, których nikt nie czyta. Wizualizacja procesów technologicznych na ekranie przy maszynie skraca też szkolenie nowych operatorów, a elektroniczna dokumentacja technologiczna opisuje proces tak samo jak papierowa, tylko zawsze w aktualnej wersji.
Zarządzanie produkcją: program do zarządzania produkcją, MES i Factory Plus
Narzędzia informatyczne do prowadzenia kart dzielą się na trzy grupy. Systemy CAPP (Computer Aided Process Planning) wspierają samo projektowanie procesów technologicznych. Systemy ERP przechowują marszrutę technologiczną jako część kartoteki wyrobu i liczą z niej zapotrzebowanie i koszty. Systemy MES pokazują operatorowi aktualną kartę na stanowisku i zbierają rzeczywiste czasy wykonania operacji, z których poprawia się normy czasowe operacji. Oprogramowanie do zarządzania produkcją tego typu oferuje wielu dostawców, np. FACTORY plus firmy Visix albo rozwiązania automatyki przemysłowej ELPLC.
W takim systemie zarządzanie dokumentacją technologiczną łączy się z zarządzaniem produkcją: zarządzanie informacją technologiczną (karty, programy NC, rysunki) i zarządzanie informacją w produkcji (zlecenia, postęp, przestoje) działają na tych samych danych. Zarządzanie danymi produkcyjnymi pozwala też na rejestry parametrów wytwarzania, rejestry badań kontrolnych i zarządzanie surowcami w jednym miejscu, a zarządzanie dokumentacją produkcyjną przestaje polegać na szukaniu segregatora. W małym zakładzie zarządzanie informacją technologiczną i zarządzanie danymi produkcyjnymi to często zadanie jednej osoby, a zarządzanie informacją w produkcji sprowadza się do tablicy przy hali; dokumentacja procesów technologicznych jest wtedy tak dobra, jak dyscyplina tej osoby.
Czy program typu Factory Plus jest potrzebny w małym zakładzie? Nie zawsze. Wizualizacja procesów technologicznych i automatyzacja procesów produkcyjnych zaczynają się opłacać, gdy zleceń jest dużo, a realizacja procesów technologicznych wymaga kilku zmian i wielu stanowisk, bo wtedy wizualizacja procesów technologicznych pokazuje kierownikowi, gdzie stoi każde zlecenie. Przy kilku maszynach wystarczy dobry arkusz z wersjonowaniem. Przy każdej zmianie maszyny w produkcji proces technologiczny trzeba zaktualizować w karcie. Najważniejsze jest jedno źródło kart, a nie konkretna marka programu, bo proces technologiczny produkcji nie zależy od tego, w czym jest zapisany; optymalizacja procesów produkcyjnych zaczyna się od tego, że wszyscy pracują na tej samej wersji.
Najczęstsze błędy w kartach technologicznych
Najczęstsze błędy powtarzają się niezależnie od branży i formy karty:
- brak na każde ustawienie: przełożenie detalu na drugą stronę to nowe ustawienie, nowe bazy i nowy czas przygotowawczy; karta, w której jest jedno na całą tokarkę, zaniża koszt małych partii;
- brak naddatku na półfabrykat: pręt przycięty na wymiar gotowej części nie pozwoli splanować czół, a odkuwka bez naddatku nie da czystej powierzchni po obróbce;
- nieaktualna wersja rysunku: karta opracowana do starej wersji prowadzi do braków, których nikt nie zauważy aż do kontroli;
- zbyt ogólne nazwy operacji: „obróbka” zamiast „toczenie wykańczające czopów” nie mówi operatorowi ani planiście, co ma się wydarzyć;
- brak operacji kontroli: kontrola też zajmuje czas i stanowisko, więc powinna mieć własny numer.
Każdy z tych błędów kosztuje dwa razy: raz na produkcji, raz w wycenie, bo karta jest źródłem danych dla obu. Dokumentacja procesów technologicznych z takimi lukami szybko traci zaufanie hali, a proces technologiczny produkcji jest tak dobry, jak dokument, który go opisuje.
Najczęstsze pytania o kartę technologiczną
Co to jest karta technologiczna wyrobu i czym różni się od procesu technologicznego?
To dokument z przebiegiem obróbki części: kolejne operacje, stanowiska, oprzyrządowanie i czasy oraz . Proces technologiczny to sam przebieg wytwarzania, a karta jest jego zapisem, więc jeden proces może mieć kilka wersji karty, np. dla różnych maszyn. Karta technologiczna wyrobu i karta technologiczna produktu to w praktyce ten sam dokument.
Czym karta technologiczna różni się od karty instrukcyjnej obróbki?
Karta technologiczna opisuje cały proces na poziomie operacji, a każda operacja dostaje w niej jeden wiersz z czasem i stanowiskiem. Karta instrukcyjna (KI) rozpisuje jedną operację na zabiegi, z narzędziami, parametrami skrawania i szkicem zamocowania. Stosuje się ją w produkcji seryjnej i masowej oraz przy operacjach złożonych.
Kto sporządza technologiczną dokumentację wyrobu?
Technolog z działu przygotowania produkcji, bo stworzenie karty technologicznej wymaga znajomości maszyn i narzędzi zakładu; zatwierdza ją kierownik technologii albo główny technolog. Technologiczną dokumentację sprawdza też kontrola jakości przed uruchomieniem serii. Kartę dla prostego detalu doświadczony technolog przygotowuje w kilkadziesiąt minut, dla części z wieloma ustawieniami i kooperacjami w kilka godzin.
Jak stworzyć kartę od zera i o czym pamiętać przy tworzeniu karty technologicznej?
Stworzenie karty technologicznej od zera zaczyna się od analizy rysunku i półfabrykatu, potem ustalasz bazy, kolejność operacji, maszyny i czasy, a na końcu kartę sprawdza i podpisuje druga osoba. Przy tworzeniu karty najczęściej zapomina się o osobnym dla każdego ustawienia: przełożenie detalu na drugą stronę to nowe ustawienie i nowy czas przygotowawczy.
Co powinna zawierać karta technologiczna i jak wypełnić kartę technologiczną dla nowej części?
Numer części i rysunku, materiał i półfabrykat, wielkość partii, numery i nazwy operacji, stanowiska, oprzyrządowanie, , i podpisy. Wypełnić kartę najprościej we wzorze XLSX, który sam sumuje czasy. Zacznij od kolumny „Operacja”, potem dopisz stanowiska, a czasy uzupełnij na końcu, gdy kolejność operacji jest już ustalona.
Czy karta technologiczna jest obowiązkowa i co obejmuje podstawowa dokumentacja technologiczna?
Nie wprost: przepisy jej nie nakazują, ale wymagają jej klienci i systemy jakości, np. ISO 9001 w części o nadzorowaniu produkcji. Podstawowa dokumentacja technologiczna to karta technologiczna, instrukcje technologiczne do operacji, karta kontroli i karty normowania. Podstawą wszystkich kart jest rysunek wykonawczy, a przy obrabiarkach CNC dochodzi program NC.
Dokumentacja papierowa czy narzędzia informatyczne: co lepiej sprawdza się do zarządzania kartami technologicznymi?
Przy kilku maszynach wystarczy arkusz z wersjonowaniem. Przy wielu zleceniach i zmianach rysunków zarządzania kartami lepiej nie opierać na papierze, tylko na systemie z jedną aktualną wersją, bo dokumentacja papierowa łatwo rozjeżdża się z rysunkiem: nowa wersja trafia do biura, a stara zostaje na hali. Liczy się jedno źródło kart, nie marka programu.
Jak technologia produktu wpływa na poziom jakości produktu?
Bezpośrednio: ta sama część wykonana według tej samej karty daje powtarzalny wynik niezależnie od operatora i zmiany. Gdy wiedza o wykonaniu detalu jest tylko w głowie operatora, każda zmiana obsady grozi innym wynikiem. Aktualna, kompletna i czytelna dokumentacja decyduje też, czy kontrola jakości znajdzie odchyłki na pierwszej sztuce, czy dopiero klient.
Do pobrania
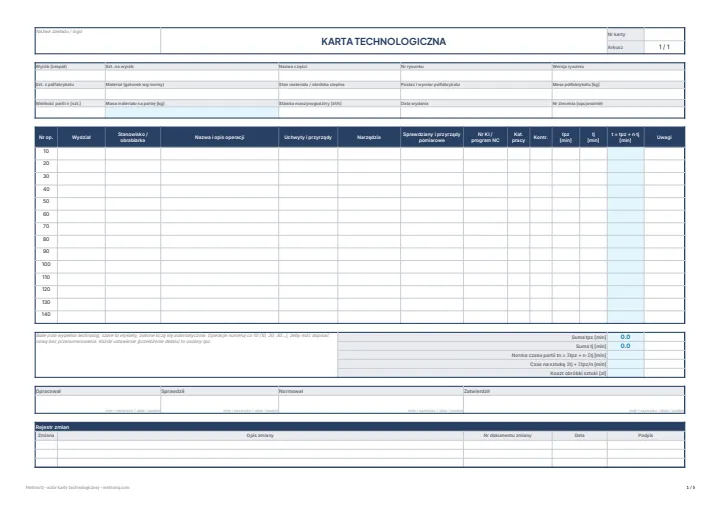
Karta technologiczna i karta instrukcyjna - wzór
Pusta karta technologiczna (KT) i karta instrukcyjna (KI), wypełnione przykłady dla wałka stopniowanego oraz instrukcja wypełniania. A4 poziomo. W XLSX czasy i koszt sztuki sumują się automatycznie, PDF jest gotowy do druku.
Źródła
- 1.M. Feld, „Podstawy projektowania procesów technologicznych typowych części maszyn”, WNT, 2018 (dokumentacja technologiczna, karty KT i KI, procesy wałków)
- 2.R. Wołk, „Normowanie czasu pracy na obrabiarkach”, WNT, 1972 (normy czasu tpz i tj)
- 3.M. Lembersky (red.), „Realistic Cost Estimating for Manufacturing”, 3rd ed., SME, 2016 (czas przygotowawczy na sztukę, kalkulacja kosztu obróbki)
- 4.PN-83/M-01152 (symbole ustalenia i zamocowania na szkicach)
- 5.ISO 9001:2015, pkt 8.5.1 (produkcja w warunkach nadzorowanych)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 14 dni za darmo, bez karty.
Załóż konto za darmo