Klasy tolerancji IT: jak działa układ ISO 286
Klasa tolerancji IT określa, jak szerokie jest pole tolerancji wymiaru: im niższy numer, tym węższe pole i dokładniejsza obróbka. Układ ISO 286 przewiduje 20 klas, od IT01 do IT18, a wartość tolerancji w każdej klasie rośnie z wymiarem nominalnym. W tym artykule wyjaśniamy, skąd biorą się wartości IT, jak klasa łączy się z położeniem pola tolerancji, jak dobrać ją do funkcji części i jaką klasę daje konkretna metoda obróbki.
Klasy tolerancji IT: co to jest i jak działa układ ISO 286
Klasa tolerancji IT (International Tolerance grade) to szerokość pola tolerancji wyrażona numerem. Norma ISO 286-1 definiuje 20 klas: IT01, IT0 i IT1 do IT18. Dla danego wymiaru każda kolejna klasa jest szersza od poprzedniej, a ta sama klasa daje większą tolerancję na większej średnicy, bo dokładność wykonania maleje z wymiarem.
Klasa IT nie mówi, gdzie leży pole tolerancji, tylko jak jest szerokie. Położenie pola względem wymiaru nominalnego wyznacza litera, czyli odchyłka podstawowa, o której piszemy niżej. Dopiero para litera i liczba, na przykład H7 albo g6, tworzy pełną klasę tolerancji w rozumieniu normy.
Ta sama logika obowiązuje dla otworów i wałków, a wartości IT są wspólne dla obu: IT7 dla Ø25 to zawsze 21 µm, niezależnie od tego, czy chodzi o otwór H7, wałek h7, czy wałek k7.
Tolerancja, odchyłki i wymiary graniczne
Tolerancja to różnica między wymiarem górnym a dolnym, a jednocześnie różnica między odchyłką górną a dolną:
gdzie:
- - tolerancja [µm],
- , - odchyłka górna i dolna otworu [µm] (dla wałka i ).
Wymiar nominalny to wartość z rysunku, od której liczy się odchyłki. Wymiar graniczny górny powstaje przez dodanie odchyłki górnej, a dolny przez dodanie odchyłki dolnej. Dla otworu Ø25 H7 odchyłki wynoszą +21 i 0 µm, więc otwór jest dobry, jeśli mierzy od 25,000 do 25,021 mm.
Jak powstają wartości IT: jednostka tolerancji
Wartości IT od IT5 do IT18 wynikają z jednostki tolerancji , która rośnie z pierwiastkiem trzeciego stopnia z wymiaru. Każda klasa to wielokrotność tej jednostki: IT6 to 10 jednostek, IT7 to 16, IT8 to 25, IT9 to 40, IT10 to 64, a IT11 to 100. Co pięć klas tolerancja rośnie dziesięciokrotnie.
Jednostka tolerancji dla wymiarów do 500 mm:
gdzie:
- - jednostka tolerancji [µm],
- - średnia geometryczna granic przedziału wymiarowego [mm], np. dla przedziału 18-30 mm.
Dla przedziału 18-30 mm średnia geometryczna wynosi 23,24 mm, jednostka tolerancji 1,307 µm, a IT7 = 16 · 1,307 = 20,9 µm. Norma zaokrągla to do 21 µm. Dla przedziału 400-500 mm wzór daje 62,2 µm, a tablica 63 µm. Te różnice sprawiają, że na rysunku i w kontroli obowiązują wyłącznie wartości z tablic ISO 286-1, nie wynik wzoru.
Tabela wartości IT5-IT11
Najczęściej używane klasy w obróbce skrawaniem to IT5-IT11. Poniżej ich wartości w mikrometrach dla przedziałów wymiarowych do 500 mm, według ISO 286-1. Granice przedziałów czyta się jako "powyżej ... do ... włącznie", więc Ø30 należy do przedziału 18-30, a Ø30,01 już do 30-50.
| Wymiar [mm] | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
|---|---|---|---|---|---|---|---|
| do 3 | 4 | 6 | 10 | 14 | 25 | 40 | 60 |
| pow. 3 do 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| pow. 6 do 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| pow. 10 do 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| pow. 18 do 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| pow. 30 do 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| pow. 50 do 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| pow. 80 do 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
| pow. 120 do 180 | 18 | 25 | 40 | 63 | 100 | 160 | 250 |
| pow. 180 do 250 | 20 | 29 | 46 | 72 | 115 | 185 | 290 |
| pow. 250 do 315 | 23 | 32 | 52 | 81 | 130 | 210 | 320 |
| pow. 315 do 400 | 25 | 36 | 57 | 89 | 140 | 230 | 360 |
| pow. 400 do 500 | 27 | 40 | 63 | 97 | 155 | 250 | 400 |
Odchyłki dla konkretnej średnicy i klasy, razem z wymiarami granicznymi, policzysz w kalkulatorze tolerancji ISO 286.
Odchyłki podstawowe: położenie pola tolerancji
Odchyłka podstawowa to ta z dwóch odchyłek, która leży bliżej linii zerowej, i to ona ustala położenie pola tolerancji. Oznacza się ją literą: wielką dla otworów (A-ZC), małą dla wałków (a-zc). Druga odchyłka wynika z dodania lub odjęcia wartości IT.
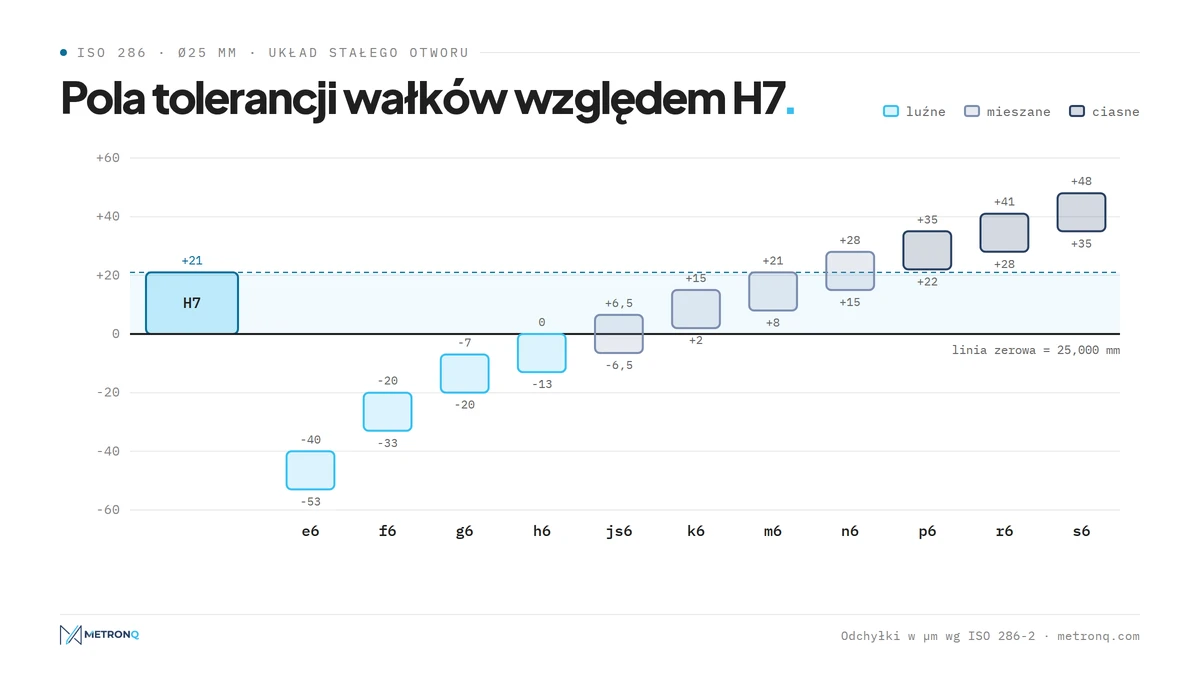
Litery H i h mają odchyłkę podstawową równą zeru: otwór H zaczyna się na wymiarze nominalnym i rośnie w górę, wałek h kończy się na nim i schodzi w dół. Wałki od a do g są mniejsze od nominału, więc z otworem H dają luz. Wałki od k do zc leżą nad linią zerową i dają wcisk, tym większy, im dalsza litera. Klasy js i JS leżą symetrycznie: plus minus połowa IT.
Dla otworów obowiązuje lustrzane odbicie wałków z tą samą literą, ale z wyjątkiem: przy otworach K, M, N do IT8 oraz P do ZC do IT7 norma dodaje poprawkę , równą różnicy między daną klasą a klasą o jeden niższą. Dzięki temu pasowania w układzie stałego wałka mają te same luzy i wciski co w układzie stałego otworu. Ta poprawka to częsty błąd w samodzielnie liczonych tabelach.
Jak dobrać klasę IT do funkcji części
Klasę IT dobiera się do tego, co dana powierzchnia robi w złożeniu, a nie do tego, ile potrafi maszyna. Powierzchnie współpracujące z łożyskami i tulejami wymagają IT5-IT7, zwykłe połączenia IT8-IT11, a wymiary swobodne mieszczą się w IT12 i szerszych, najczęściej opisanych tolerancją ogólną.
| Klasy IT | Typowe zastosowanie |
|---|---|
| IT01-IT4 | wzorce, sprawdziany, elementy przyrządów pomiarowych |
| IT5-IT6 | czopy pod łożyska toczne, precyzyjne wrzeciona, pasowania wciskowe |
| IT7-IT8 | otwory w korpusach, tuleje, koła zębate na wałach, pasowania suwliwe |
| IT9-IT11 | rowki wpustowe, luźne połączenia, wymiary współpracujące o małej dokładności |
| IT12-IT18 | wymiary swobodne, półfabrykaty: pręty, odkuwki, odlewy |
W praktyce otwór dostaje zwykle klasę o jeden stopień grubszą niż wałek (H7/g6, H7/k6, H8/f7), bo otwór trudniej wykonać i zmierzyć. Na wymiarach, które niczego nie dotykają, wystarczy tolerancja ogólna ISO 2768, na przykład klasa m. Wpisywanie IT7 "na wszelki wypadek" nie poprawia części, tylko zmienia technologię jej wykonania.
Klasy tolerancji a metoda obróbki
Każda metoda obróbki ma swój zakres klas IT, które osiąga ekonomicznie, czyli bez spowalniania procesu i dodatkowych przejść. Wiercenie daje zwykle IT11-IT13, toczenie i frezowanie wykańczające IT8-IT9, dokładne toczenie i rozwiercanie IT7, a szlifowanie IT5-IT6. Węższe klasy wymagają honowania lub docierania.
| Metoda obróbki | Klasy IT (orientacyjnie) |
|---|---|
| obróbka zgrubna (toczenie, frezowanie) | IT12-IT14 |
| wiercenie | IT11-IT13 |
| toczenie i frezowanie wykańczające | IT8-IT9 |
| rozwiercanie, wytaczanie dokładne, dokładne toczenie | IT7-IT8 |
| szlifowanie | IT5-IT6 |
| honowanie, docieranie | IT3-IT6 |
To wartości orientacyjne dla typowych warunków. Sztywna maszyna, krótki wysięg narzędzia i stabilna temperatura przesuwają granice w dół, a cienkie ścianki i długie, smukłe części w górę. Jak klasa IT przekłada się na kolejne etapy obróbki, od zgrubnej do wykańczającej, opisujemy w artykule o obróbce skrawaniem, a typową sekwencję dla wałka z czopami h6 w tekście o procesie technologicznym.
Klasy tolerancji a koszt obróbki
Każda węższa klasa IT podnosi koszt części, bo wymaga wolniejszych parametrów, dodatkowego przejścia wykańczającego, często osobnej operacji i dokładniejszej kontroli. Przejście z IT9 na IT7 na otworze to zwykle dodatkowe rozwiercanie, a z IT7 na IT6 na wałku zwykle szlifowanie zamiast toczenia.
Dlatego przy wycenie liczy się nie tylko geometria, ale też lista powierzchni z wąską tolerancją. W panelu zakładu technolog widzi rozbicie czasu i ceny na operacje, więc od razu widać, ile kosztuje każda tolerancja z modelu. Szerzej o tym, które tolerancje można bezpiecznie poluzować, piszemy w artykule tolerancje a cena obróbki CNC.
Jak zapisać i sprawdzić klasę tolerancji
Klasę tolerancji zapisuje się na rysunku symbolem przy wymiarze, na przykład Ø25 H7, liczbowo jako Ø25 z odchyłkami +0,021 i 0, albo obu sposobami naraz. Zapis symbolem jest krótszy i jednoznaczny dla technologa, a odchyłki w nawiasie ułatwiają pracę operatorowi przy maszynie.
Przy pasowaniach ISO 286-1 zaleca dodanie wymagania powłoki, oznaczanego literą E w okręgu (ISO 14405-1), które ogranicza też błędy kształtu w obrębie tolerancji wymiaru. W kontroli seryjnej otwory i wałki w klasach IT6-IT8 sprawdza się sprawdzianami granicznymi: strona przechodnia musi wejść, a nieprzechodnia nie może.
Przyrząd pomiarowy powinien mieć niepewność nie większą niż około jednej dziesiątej tolerancji. Dla wałka Ø25 h6 z tolerancją 13 µm suwmiarka z rozdzielczością 0,02 mm się nie nadaje, potrzebny jest mikrometr albo czujnik w przyrządzie. Szerzej o pomiarach powierzchni piszemy w artykule o chropowatości powierzchni.
Najczęstsze pytania o klasy tolerancji IT
Co oznacza klasa tolerancji IT7?
IT7 to siódma klasa tolerancji według ISO 286, odpowiadająca 16 jednostkom tolerancji. Dla średnicy 25 mm daje pole szerokie na 21 µm, dla 100 mm na 35 µm. To typowa klasa otworów pasowanych (H7) i dokładnie toczonych powierzchni, osiągalna rozwiercaniem, wytaczaniem dokładnym albo starannym toczeniem.
Ile klas tolerancji przewiduje norma ISO 286?
Norma ISO 286-1 przewiduje 20 klas tolerancji: IT01, IT0 oraz IT1 do IT18. Klasy IT01-IT4 dotyczą wzorców i przyrządów pomiarowych, IT5-IT11 części maszyn i pasowań, a IT12-IT18 wymiarów swobodnych i półfabrykatów. W obróbce skrawaniem najczęściej spotyka się klasy od IT5 do IT11.
Czym różni się klasa IT od odchyłki podstawowej?
Klasa IT określa szerokość pola tolerancji, a odchyłka podstawowa jego położenie względem wymiaru nominalnego. W oznaczeniu H7 litera H to odchyłka podstawowa (dolna odchyłka równa zeru), a cyfra 7 to klasa IT. Dopiero oba elementy razem jednoznacznie wyznaczają wymiary graniczne otworu lub wałka.
Dlaczego tolerancja rośnie wraz ze średnicą?
Bo trudność wykonania i pomiaru rośnie z wymiarem: większa część mocniej odkształca się cieplnie, a błędy maszyny i przyrządu sumują się na dłuższej drodze. Jednostka tolerancji rośnie mniej więcej z pierwiastkiem trzeciego stopnia ze średnicy, dlatego IT7 dla Ø100 jest tylko około 1,7 raza szersza niż dla Ø25.
Jaką klasę IT daje toczenie CNC?
Zwykłe toczenie wykańczające na CNC daje IT8-IT9, a dokładne toczenie z kontrolą wymiaru i korekcją zużycia narzędzia IT7, na sztywnych maszynach nawet IT6. Klasa IT5 i węższa wymaga zwykle szlifowania. Toczenie zgrubne daje IT12-IT14 i służy tylko do usunięcia naddatku przed wykończeniem.
Jak sprawdzić odchyłki dla konkretnej średnicy?
Najprościej w kalkulatorze tolerancji: wpisujesz wymiar nominalny, wybierasz otwór lub wałek, literę i klasę IT, a dostajesz odchyłkę górną i dolną oraz wymiary graniczne. Alternatywą są tablice ISO 286-2. Liczenie ze wzoru na jednostkę tolerancji daje błędy o 1-2 µm.
Źródła
- 1.ISO 286-1:2010, Geometrical product specifications (GPS) - ISO code system for tolerances on linear sizes - Part 1: Basis of tolerances, deviations and fits
- 2.ISO 286-2:2010, Part 2: Tables of standard tolerance classes and limit deviations for holes and shafts
- 3.ISO 2768-1:1989, Tolerancje ogólne - Tolerancje wymiarów liniowych i kątowych
- 4.ISO 14405-1:2016, Specyfikacje geometrii wyrobów (GPS) - Tolerowanie wymiarów - Wymiary liniowe
- 5.Z. Osiński (red.), "Podstawy konstrukcji maszyn", PWN (tolerancje i pasowania)
- 6.M. Feld, "Technologia budowy maszyn", PWN (dokładność obróbki a metoda)
- 7.Sandvik Coromant, "Training Handbook: Metal Cutting Technology" (dokładność toczenia i wytaczania)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 14 dni za darmo, bez karty.
Załóż konto za darmo