Pasowania ISO: rodzaje, tabela i dobór
Pasowanie to charakter połączenia otworu i wałka o tym samym wymiarze nominalnym, wynikający z położenia ich pól tolerancji. Gdy otwór jest zawsze większy od wałka, powstaje luz, gdy zawsze mniejszy, wcisk, a gdy zależy to od wykonanych wymiarów, pasowanie mieszane. W tym artykule omawiamy rodzaje pasowań, układ stałego otworu, tabelę pasowań z luzami i wciskami oraz dobór pasowania do funkcji połączenia.
Pasowanie: co to jest i jak powstaje luz albo wcisk
Pasowanie opisuje, jak otwór i wałek o tym samym wymiarze nominalnym współpracują po złożeniu: czy wałek obraca się i przesuwa swobodnie, czy siedzi bez luzu, czy trzeba go wcisnąć prasą. Zapisuje się je jako parę klas tolerancji, na przykład Ø25 H7/g6, gdzie w liczniku jest otwór, a w mianowniku wałek.
O charakterze pasowania decyduje różnica między wymiarami granicznymi otworu i wałka. Luz maksymalny powstaje przy największym otworze i najmniejszym wałku, a luz minimalny przy najmniejszym otworze i największym wałku:
gdzie:
- , - luz maksymalny i minimalny [µm],
- , - odchyłka górna i dolna otworu [µm],
- , - odchyłka górna i dolna wałka [µm].
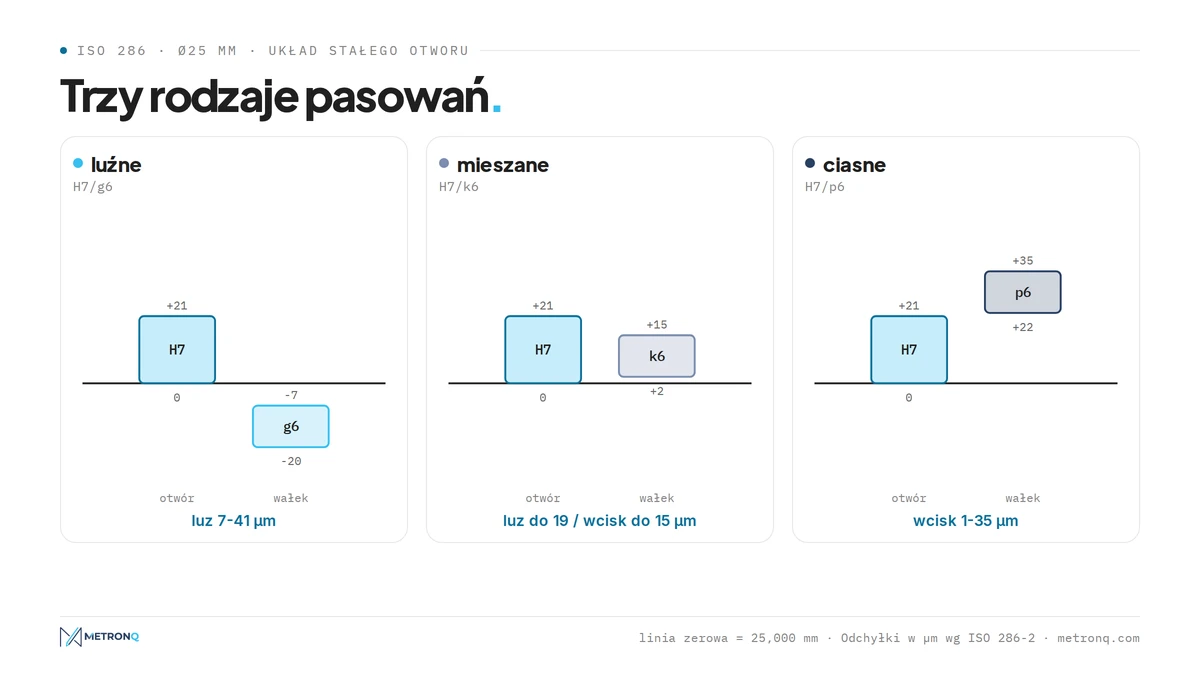
Wynik ujemny oznacza wcisk. Dla Ø25 H7/g6 otwór ma odchyłki +21 i 0 µm, a wałek -7 i -20 µm, więc luz wynosi od 7 do 41 µm. Pasowanie dla dowolnej średnicy i pary klas policzysz w kalkulatorze tolerancji, w zakładce Pasowanie.
Rodzaje pasowań: luźne, mieszane i ciasne
Norma ISO 286 wyróżnia trzy rodzaje pasowań. W pasowaniu luźnym zawsze jest luz, bo pole tolerancji otworu leży w całości nad polem wałka. W pasowaniu ciasnym zawsze jest wcisk. W pasowaniu mieszanym pola zachodzą na siebie, więc zależnie od wykonanych wymiarów wyjdzie mały luz albo mały wcisk.
Pasowania luźne: obrotowe i suwliwe
Pasowania luźne stosuje się tam, gdzie części mają się względem siebie obracać lub przesuwać. W układzie stałego otworu tworzą je wałki od a do h: im dalsza od h litera, tym większy luz. Tradycyjne polskie nazewnictwo nazywa wałki e, f i g pasowaniami obrotowymi (luźnymi, zwykłymi, ciasnymi), a h pasowaniem suwliwym.
Pasowanie suwliwe H7/h6 ma luz minimalny równy zeru. Części składa się ręcznie, ale bez wyczuwalnego luzu, więc to typowe pasowanie dla elementów ustalanych i przesuwanych rzadko: kół zmianowych, tulei ustalających, pierścieni dystansowych. Do ruchu obrotowego pod obciążeniem lepsze są H7/g6 lub H7/f7, które zostawiają miejsce na film smarny.
Pasowania mieszane (przejściowe)
Pasowania mieszane tworzą wałki js, k, m i n z otworem H. Dają dokładne ustalenie części, ale nie przenoszą momentu bez dodatkowego elementu, dlatego koło zębate na wałku H7/k6 zwykle ma jeszcze wpust. Montaż odbywa się lekkim dobijaniem lub prasą, a demontaż jest możliwy bez uszkodzenia części.
W tradycyjnym nazewnictwie są to pasowania przylgowe (js, j) oraz lekko wciskane, wciskane i mocno wciskane (k, m, n). Uwaga na słowo "wciskane": w tej klasyfikacji oznacza ono pasowania mieszane, a połączenia z pewnym wciskiem nazywa się wtłaczanymi.
Pasowania ciasne: wciskowe i skurczowe
Pasowania ciasne, czyli pasowania wciskowe, tworzą wałki od p do zc z otworem H. Wcisk jest zawsze, więc połączenie przenosi moment i siłę osiową bez wpustu, a jego rozłączenie zwykle niszczy powierzchnie. Tradycyjnie p, r i s to pasowania wtłaczane: bardzo lekko, lekko i zwykłe.
Przy dużych wciskach, jak H7/s6, części łączy się skurczowo: otwór nagrzewa się (na przykład piaście koła do 150-250°C) albo wałek chłodzi suchym lodem lub ciekłym azotem. Pasowanie wciskowe H7/p6 da się jeszcze montować prasą na zimno, z posmarowaniem powierzchni.
Układ stałego otworu i stałego wałka
W układzie stałego otworu wszystkie otwory mają odchyłkę H, a rodzaj pasowania zmienia się doborem wałka. To układ dominujący w budowie maszyn, bo otwór H7 wykonuje się rozwiertakiem lub wytaczadłem o stałym wymiarze i sprawdza jednym sprawdzianem, a wałek łatwo zmierzyć i dotoczyć do dowolnej klasy.
Dzięki temu zakład potrzebuje jednego rozwiertaka Ø25 H7 i jednego sprawdzianu tłoczkowego, a pasowania luźne, mieszane i ciasne uzyskuje przez sam wymiar wałka. W układzie stałego wałka do każdego pasowania potrzebny byłby inny rozwiertak i inny sprawdzian.
Układ stałego wałka (wałek h, otwory o różnych literach) ma sens w trzech sytuacjach: gdy na jednym gładkim wałku siedzi kilka elementów z różnymi pasowaniami, gdy wałek jest prętem ciągnionym w klasie h9 lub h11 i nie będzie obrabiany, oraz przy zewnętrznych pierścieniach łożysk tocznych, których wymiar narzuca producent.
Pasowania równoważne: H7/p6 a P7/h6
Pasowania z tą samą literą po przeciwnych stronach są równoważne: H7/p6 daje te same luzy i wciski co P7/h6. Norma osiąga to poprawką dodawaną do odchyłek otworów K, M, N i P-ZC w dokładnych klasach. Szczegóły tej poprawki i budowę klas IT opisujemy w artykule o klasach tolerancji IT.
Tabela pasowań ISO dla średnicy 25 mm
Tabela pasowań poniżej zestawia najczęściej stosowane pary w układzie stałego otworu dla średnicy 25 mm, czyli dla całego przedziału powyżej 18 do 30 mm według ISO 286-2. Podaje odchyłki otworu i wałka, wynikowy luz lub wcisk, rodzaj pasowania, tradycyjną polską nazwę i typowe zastosowanie.
| Pasowanie | Otwór [µm] | Wałek [µm] | Luz / wcisk [µm] | Rodzaj | Nazwa tradycyjna | Typowe zastosowanie |
|---|---|---|---|---|---|---|
| H7/f7 | +21 / 0 | -20 / -41 | luz 20-62 | luźne | obrotowe zwykłe | łożyska ślizgowe, wałki obrotowe |
| H7/g6 | +21 / 0 | -7 / -20 | luz 7-41 | luźne | obrotowe ciasne | precyzyjne prowadzenie, suwaki, sworznie |
| H7/h6 | +21 / 0 | 0 / -13 | luz 0-34 | luźne | suwliwe | części ustalane i przesuwane, koła zmianowe |
| H7/k6 | +21 / 0 | +15 / +2 | luz do 19 / wcisk do 15 | mieszane | lekko wciskane | koła zębate i sprzęgła na wałach z wpustem |
| H7/n6 | +21 / 0 | +28 / +15 | luz do 6 / wcisk do 28 | mieszane | mocno wciskane | trwałe osadzenie z wpustem, tuleje |
| H7/p6 | +21 / 0 | +35 / +22 | wcisk 1-35 | ciasne | bardzo lekko wtłaczane | tuleje wciskane, wieńce kół |
| H7/s6 | +21 / 0 | +48 / +35 | wcisk 14-48 | ciasne | wtłaczane | przeniesienie momentu bez wpustu, połączenia skurczowe |
Tradycyjne nazwy pochodzą z dawnych norm PN i w źródłach bywają różne, dlatego na rysunku zawsze obowiązuje symbol ISO, a nazwa służy tylko do rozmowy. Policz pasowanie dla swojej średnicy w kalkulatorze tolerancji ISO 286.
Tabela pasowań dla innych średnic
Luzy i wciski rosną z wymiarem, bo z wymiarem rośnie wartość klasy IT i odchyłek podstawowych. Poniżej cztery najczęstsze pasowania dla przedziałów od 3 do 120 mm (w mikrometrach, wartości obowiązują w całym przedziale).
| Wymiar [mm] | H7/g6 | H7/h6 | H7/k6 | H7/p6 |
|---|---|---|---|---|
| pow. 3 do 6 | luz 4-24 | luz 0-20 | luz 11 / wcisk 9 | wcisk 0-20 |
| pow. 6 do 10 | luz 5-29 | luz 0-24 | luz 14 / wcisk 10 | wcisk 0-24 |
| pow. 10 do 18 | luz 6-35 | luz 0-29 | luz 17 / wcisk 12 | wcisk 0-29 |
| pow. 18 do 30 | luz 7-41 | luz 0-34 | luz 19 / wcisk 15 | wcisk 1-35 |
| pow. 30 do 50 | luz 9-50 | luz 0-41 | luz 23 / wcisk 18 | wcisk 1-42 |
| pow. 50 do 80 | luz 10-59 | luz 0-49 | luz 28 / wcisk 21 | wcisk 2-51 |
| pow. 80 do 120 | luz 12-69 | luz 0-57 | luz 32 / wcisk 25 | wcisk 2-59 |
Jak dobrać pasowanie do funkcji połączenia
Pasowanie dobiera się do tego, co połączenie ma robić: czy części mają się obracać, przesuwać, być tylko dokładnie ustalone, czy przenosić moment. Najpierw wybiera się rodzaj (luźne, mieszane, ciasne), potem konkretną parę, a klasę IT dopasowuje do wymaganej dokładności i możliwości obróbki.
| Funkcja połączenia | Typowe pasowanie | Uwagi |
|---|---|---|
| obrót z dużym luzem, wysoka temperatura | H8/e8, H8/f7 | panewki, łożyska ślizgowe |
| obrót lub przesuw precyzyjny | H7/g6 | prowadnice, suwaki, sworznie |
| ustalenie z możliwością ręcznego montażu | H7/h6 | koła zmianowe, tuleje ustalające |
| dokładne ustalenie, moment przez wpust | H7/k6, H7/n6 | koła zębate, sprzęgła, koła pasowe |
| trwałe osadzenie, montaż prasą | H7/p6, H7/r6 | tuleje, kołki, wieńce |
| przeniesienie momentu bez wpustu | H7/s6, H7/u6 | połączenia skurczowe |
Pasowanie pod łożysko toczne
Pasowanie pod łożysko toczne dobiera się według katalogu producenta, bo zależy od kierunku i wielkości obciążenia. Przy obracającym się wałku i nieruchomej oprawie pierścień wewnętrzny osadza się ciasno, zwykle na wałku k5, k6 lub m6, a zewnętrzny luźniej, w oprawie H7 lub J7.
Pierścienie łożyska mają własne, wąskie tolerancje wykonania, więc te same litery dają przy łożysku inne luzy niż w tabeli pasowań ISO. Dlatego czop pod łożysko 6205 (Ø25) w klasie k6 daje zawsze wcisk, a nie pasowanie mieszane, jak w parze H7/k6. Zalecenia SKF i Schaeffler podają pasowanie dla danej średnicy i obciążenia.
Temperatura, materiał i chropowatość
Luz i wcisk z tabeli dotyczą temperatury 20°C i części ze stali. Piasta z aluminium na stalowym wałku traci wcisk przy nagrzaniu, bo aluminium rozszerza się prawie dwa razy bardziej niż stal. Przy pasowaniach ciasnych liczy się też chropowatość: wierzchołki nierówności ścinają się przy wciskaniu, więc rzeczywisty wcisk jest mniejszy od obliczonego.
Dlatego przy pasowaniu wciskowym na powierzchnie podaje się zwykle lub lepiej. Jak czytać wymagania chropowatości na rysunku, wyjaśniamy w artykule o chropowatości powierzchni.
Pasowanie a koszt obróbki
Ciaśniejsze pasowanie oznacza węższą klasę IT, a węższa klasa to dłuższe wykańczanie i dokładniejsza kontrola. Otwór H7 wymaga zwykle rozwiercania lub wytaczania na gotowo, a wałek h6 szlifowania albo bardzo starannego toczenia. Każda taka powierzchnia dodaje operację, narzędzie i czas pomiaru.
Otwór H7 w praktyce to wiercenie i rozwiercanie otworu albo wytaczanie, a wałek pod łożysko to szlifowanie lub dokładne toczenie, opisane w artykule o obróbce wykańczającej. To, jaką klasę IT da konkretna obrabiarka bez dodatkowych operacji, zależy od jej stanu i kalibracji, dlatego w MetronQ zakład wprowadza swój park maszyn i kalibrację.
Pasowanie wpisane na rysunku bez potrzeby, na przykład H7 na otworach przelotowych pod śruby, podnosi cenę części bez żadnego zysku funkcjonalnego. Które tolerancje można bezpiecznie poluzować, pokazujemy w artykule tolerancje a cena obróbki CNC.
Najczęstsze pytania o pasowania
Co oznacza pasowanie H7/g6?
H7/g6 to pasowanie luźne w układzie stałego otworu: otwór w klasie H7 i wałek w klasie g6. Dla średnicy 25 mm luz wynosi od 7 do 41 µm. Tradycyjnie nazywa się je obrotowym ciasnym i stosuje do precyzyjnego prowadzenia, sworzni i suwaków, które mają się poruszać bez wyczuwalnego bicia.
Jakie pasowanie pod łożysko?
Przy obracającym się wałku pierścień wewnętrzny łożyska osadza się zwykle na wałku k5, k6 lub m6, a zewnętrzny w oprawie H7 lub J7. Dokładny wybór zależy od obciążenia i średnicy, dlatego zawsze warto sprawdzić tabelę pasowań w katalogu producenta łożyska, na przykład SKF lub Schaeffler.
Czym różni się pasowanie luźne od suwliwego?
Pasowanie suwliwe to szczególny przypadek pasowania luźnego, w którym luz minimalny wynosi zero, na przykład H7/h6. Części montuje się ręcznie, ale bez wyczuwalnego luzu. Inne pasowania luźne, jak H7/g6 czy H7/f7, zawsze zostawiają luz, potrzebny do swobodnego obrotu i filmu smarnego.
Co to jest pasowanie wciskowe?
Pasowanie wciskowe to pasowanie ciasne, w którym wałek jest zawsze większy od otworu, więc po złożeniu powstaje wcisk. Takie połączenie przenosi moment i siłę osiową bez wpustu. Przykłady to H7/p6 montowane prasą i H7/s6 łączone skurczowo, z nagrzaniem otworu lub schłodzeniem wałka.
Kiedy stosuje się układ stałego wałka?
Układ stałego wałka stosuje się, gdy na jednym gładkim wałku siedzi kilka części z różnymi pasowaniami, gdy wałek to pręt ciągniony w klasie h, którego się nie obrabia, oraz przy zewnętrznych pierścieniach łożysk tocznych. W pozostałych przypadkach tańszy jest układ stałego otworu z otworami H.
Jak obliczyć luz i wcisk pasowania?
Luz maksymalny to odchyłka górna otworu minus odchyłka dolna wałka, a luz minimalny to odchyłka dolna otworu minus odchyłka górna wałka. Wynik ujemny oznacza wcisk. Oba wyniki dodatnie dają pasowanie luźne, oba ujemne ciasne, a wyniki o różnych znakach pasowanie mieszane.
Źródła
- 1.ISO 286-1:2010, Geometrical product specifications (GPS) - ISO code system for tolerances on linear sizes - Part 1: Basis of tolerances, deviations and fits
- 2.ISO 286-2:2010, Part 2: Tables of standard tolerance classes and limit deviations for holes and shafts
- 3.Poradnik Mechanika, WNT (tolerancje i pasowania, nazwy pasowań)
- 4.Z. Osiński (red.), "Podstawy konstrukcji maszyn", PWN (dobór pasowań)
- 5.SKF, "Łożyska toczne" - katalog ogólny (dobór pasowań wałka i oprawy)
- 6.PN-ISO 1829 (zalecane pola tolerancji, norma wycofana)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 14 dni za darmo, bez karty.
Załóż konto za darmo