Koszt cięcia laserowego: jak policzyć cenę detalu
Cena detalu ciętego laserem składa się z czasu maszyny, materiału, przezbrojenia, programowania i narzutu. Jej wysokość wyznaczają długość konturu, liczba przebić, gatunek i grubość blachy, gaz tnący oraz wielkość partii.
Ile kosztuje cięcie laserowe jednego detalu?
Ile kosztuje cięcie laserowe, nie wynika z jednej liczby, bo cena detalu powstaje z pięciu pozycji: czasu maszyny, materiału, przezbrojenia, programowania i narzutu. Ceny za metr i za godzinę to tylko wartości pośrednie. Kto przepisuje je bez sprawdzenia, wycenia zbyt nisko detale z wieloma otworami oraz małe partie.
Czas maszyny i materiał pojawiają się przy każdym detalu, a przezbrojenie i programowanie raz na partię. Dlatego cena sztuki spada wraz z ilością i dlatego liczba sztuk musi być w każdej kalkulacji. Cenę sztuki opisuje wzór:
gdzie:
- - cena sztuki [zł],
- - koszt maszyny na detal [zł],
- - koszt materiału na detal [zł],
- - koszt przezbrojenia i programowania na partię [zł],
- - liczba sztuk w partii,
- - narzut na koszty ogólne, ryzyko i marżę, jako ułamek (np. 0{,}2).
Czas maszyny
Czas maszyny przy cięciu laserowym składa się z trzech części: cięcia wzdłuż konturu, przebicia na początku każdego konturu i przejazdu głowicy między konturami. Kto liczy tylko długość cięcia, przy detalach z wieloma małymi otworami pomija ponad połowę czasu, a razem z nim część kosztów obróbki.
gdzie:
- - czas lasera na detal [s],
- - długość cięcia wszystkich konturów [mm],
- - prędkość cięcia z tabeli cięcia [mm/s],
- - liczba przebić, jedno na kontur,
- - czas jednego przebicia [s],
- - czas przejazdów między konturami [s].
Więcej o normach czasu: Wycena CNC: od tablic normowania do algorytmów.
Czas cięcia
Czas cięcia to długość wszystkich konturów podzielona przez prędkość z tabeli cięcia maszyny. Prędkość zależy od materiału, grubości, mocy lasera i gazu, a na łukach, narożach i małych otworach spada, bo głowica musi zwolnić.
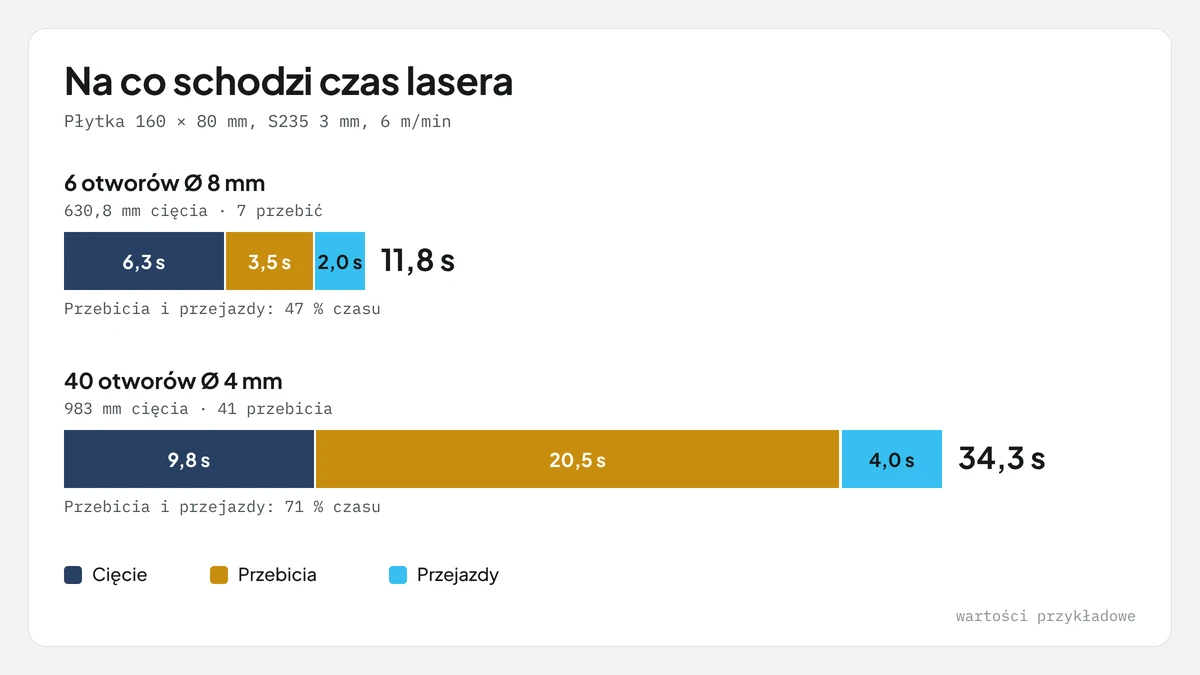
Przykład (wartości przykładowe): płytka 160 × 80 mm z blachy S235 o grubości 3 mm ma sześć otworów Ø 8 mm. Długość cięcia wynosi 630,8 mm przy siedmiu przebiciach. Przy cięciu laserowym z tlenem i prędkości 6 m/min (wartość przykładowa z tabeli cięcia) samo cięcie trwa 6,3 s, przebicia zajmują 7 × 0,5 s = 3,5 s, a przejazdy 2,0 s. Laser pracuje więc 11,8 s na detal.
Cięcie laserowe za godzinę i za metr
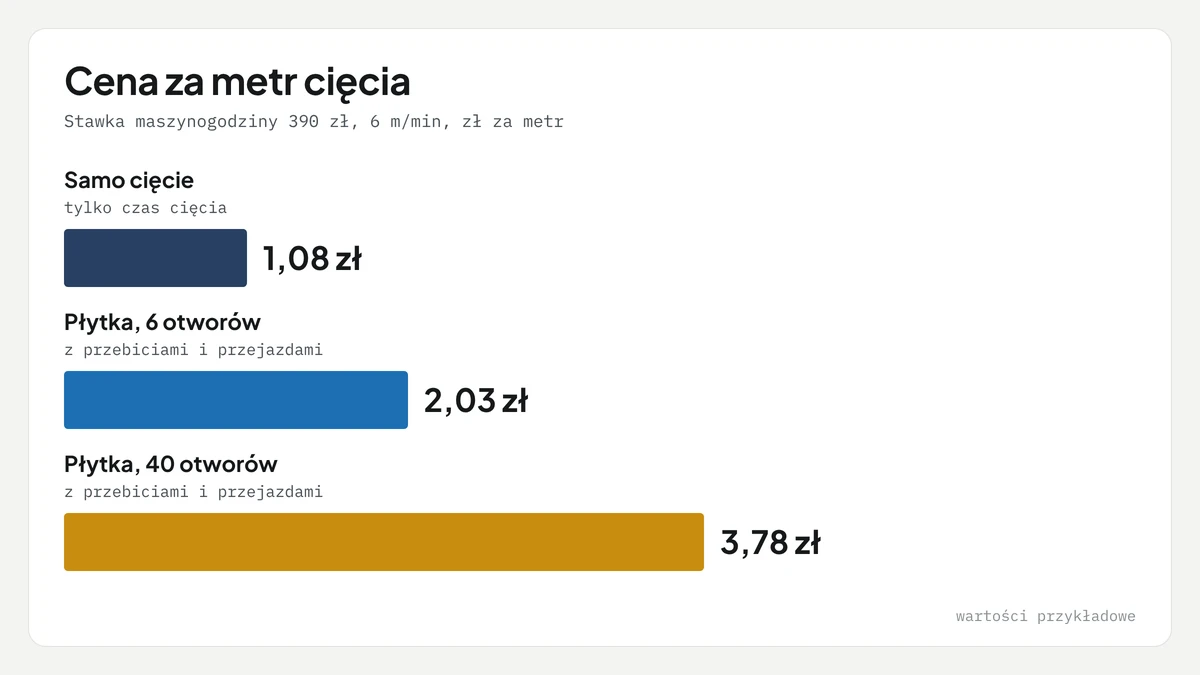
Godzinę cięcia laserowego wycenia się stawką maszynogodziny, a cięcie laserowe za metr wychodzi z podzielenia tej stawki przez prędkość. Obie wartości są poprawne, ale tylko dla czystego czasu cięcia. Brakuje w nich przebić i przejazdów, które przy detalach z wieloma otworami stanowią największą część czasu.
Przy stawce 390 zł za godzinę i prędkości 6 m/min samo cięcie kosztuje 1,08 zł za metr. Płytka z przykładu wychodzi 2,03 zł za metr, bo przebicia i przejazdy to 47 % czasu. Ta sama płytka z 40 otworami Ø 4 mm ma tylko o 56 % dłuższy kontur (983 zamiast 631 mm), ale potrzebuje 34,3 zamiast 11,8 s i kosztuje 3,78 zł za metr. Jedna stała cena za metr zaniża jej koszt prawie o połowę.
Grafika: MetronQ
Grafika: MetronQ
Ile kosztuje wypalarka laserowa?
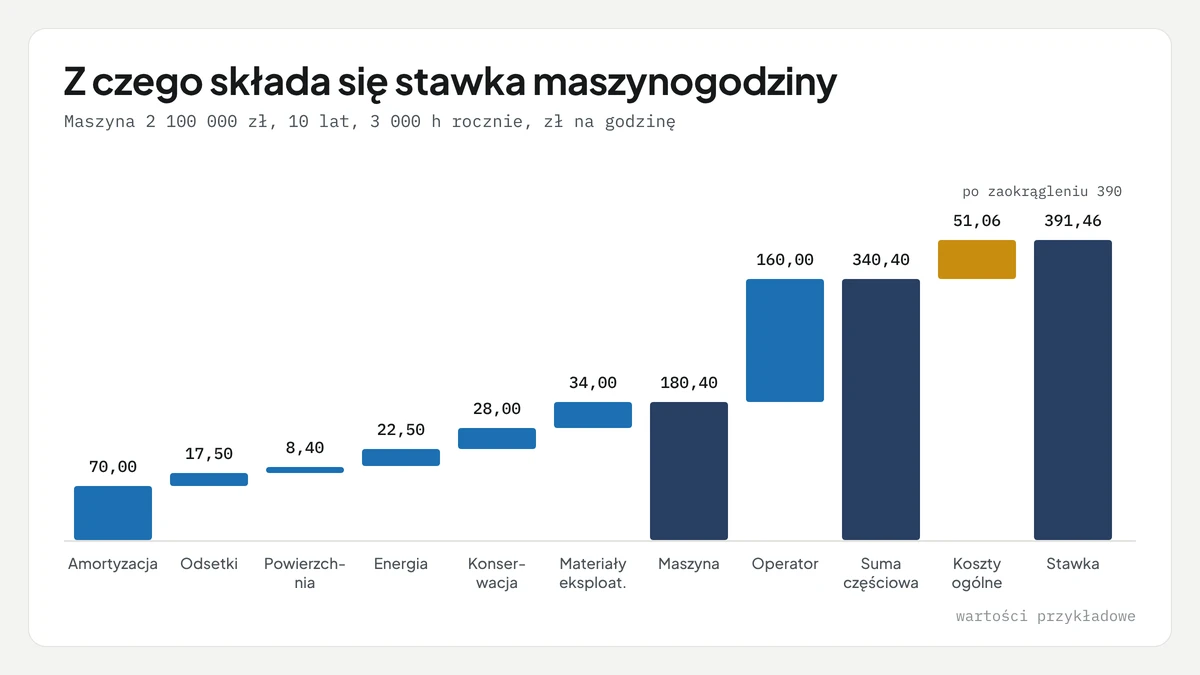
Ile kosztuje wypalarka laserowa, zależy od mocy lasera, formatu stołu, automatyki załadunku i stanu maszyny, więc rzetelnej ceny ryczałtowej nie ma. W kalkulacji ważniejsza od ceny zakupu jest stawka maszynogodziny, która z niej wynika. Rozkłada amortyzację, odsetki, powierzchnię, energię, konserwację i materiały eksploatacyjne na godziny, w których maszyna naprawdę pracuje.
Amortyzację na godzinę wyznaczają koszty odtworzenia podzielone przez okres użytkowania i roczny czas pracy (wg Lexware).
Przykład (wartości przykładowe, nie cena rynkowa): maszyna o wartości 2 100 000 zł, okresie użytkowania 10 lat i 3 000 godzin pracy rocznie daje taką stawkę:
| Pozycja | zł na godzinę |
|---|---|
| Amortyzacja | 70,00 |
| Odsetki (5 % od połowy wartości zakupu) | 17,50 |
| Powierzchnia | 8,40 |
| Energia | 22,50 |
| Konserwacja i naprawy | 28,00 |
| Materiały eksploatacyjne (dysze, soczewki, gaz) | 34,00 |
| Koszty zależne od maszyny | 180,40 |
| Operator | 160,00 |
| Suma częściowa | 340,40 |
| Koszty ogólne 15 % | 51,06 |
| Stawka maszynogodziny | 391,46, po zaokrągleniu 390 |
Grafika: MetronQ
Większe znaczenie niż cena zakupu ma wykorzystanie: przy 4 000 zamiast 3 000 godzin rocznie sama amortyzacja spada z 70,00 do 52,50 zł na godzinę. Gdy wypalarka jest wykorzystana tylko w połowie, stawka rośnie wyraźnie, a każdy detal drożeje, choć cięcie się nie zmieniło. W ogłoszeniach używanych maszyn bywa tylko licytacja albo cena na zapytanie. Jak policzyć własną stawkę krok po kroku, pokazuje przewodnik Stawka maszynogodziny CNC - wzór i darmowy PDF.
Cena materiału i rozkrój blachy
Przy cenie materiału zakład płaci za arkusz, a nie za detal. Do kalkulacji rozkroju blachy należy więc wliczyć część arkusza, którą zajmuje detal razem z odstępem od sąsiada i odpadem, a nie samą jego masę. Im lepiej wykorzystany arkusz, tym niższy koszt blachy przypadający na jeden detal.
Arkusz 3 000 × 1 500 mm z blachy S235 o grubości 3 mm waży około 106 kg i przy 5,50 zł za kg kosztuje 582,86 zł. Detal ma masę 0,294 kg, ale z odstępem 5 mm zajmuje 140,3 cm², czyli 0,330 kg. Daje to 1,82 zł blachy na detal zamiast 1,62 zł liczonych od masy detalu.
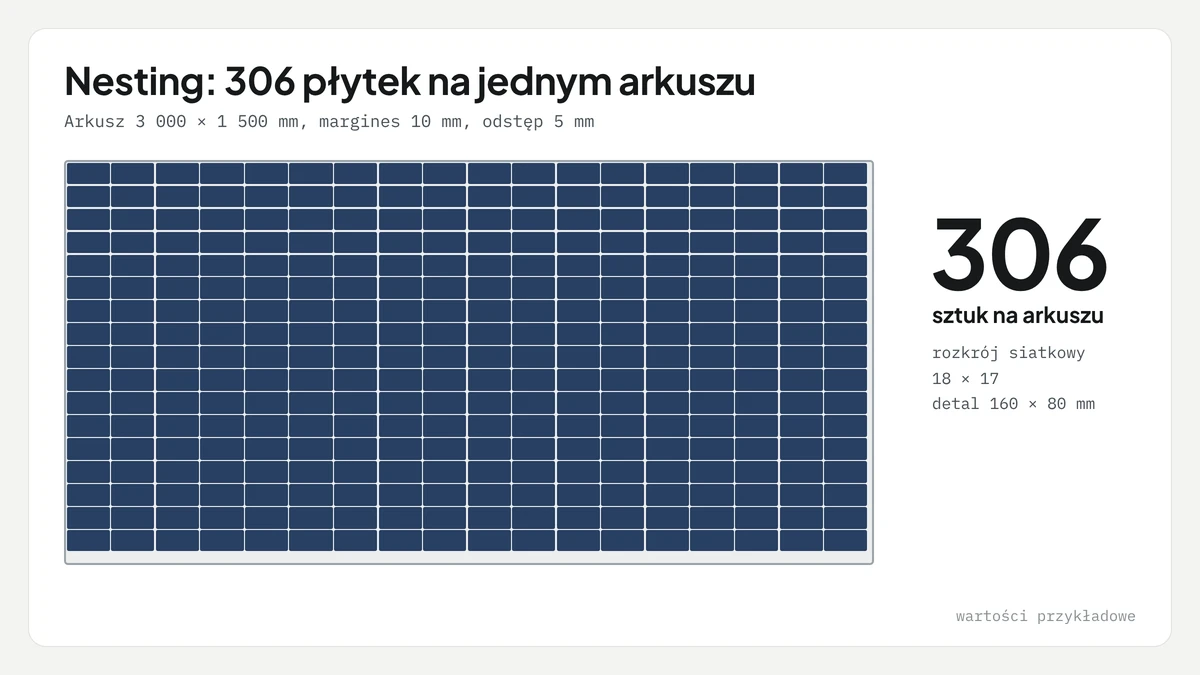
Nesting to rozmieszczenie detali na arkuszu. Odstęp między detalami musi być większy niż szczelina cięcia, czyli pasek materiału usuwany przez wiązkę lasera. Przy marginesie 10 mm i odstępie 5 mm na arkusz mieści się 18 × 17 = 306 płytek w rozkroju rastrowym. Rozkrój z programu CAM zwykle mieści więcej, a lepszy nesting obniża koszt blachy bez dodatkowej pracy przy maszynie.
Grafika: MetronQ
Stal i stal nierdzewna
W przypadku stali i stali nierdzewnej o prędkości i cenie materiału decydują gatunek, grubość i gaz tnący. Stal konstrukcyjna jak S235 jest najtańszym i najszybszym przypadkiem, więc zwykle służy za punkt odniesienia. Stal nierdzewna 1.4301 (znana też jako 304 lub V2A) i stal 316 (V4A, 1.4401) są droższe jako materiał i zwykle tnie się je azotem, żeby krawędź pozostała jasna.
Do ceny materiału stali V2A i V4A liczy się cena dostawcy dla dokładnie tego gatunku, grubości i formatu arkusza, razem z cięciem i minimum zakupu, a nie cena za kg z tabeli.
Corten
Corten to stal konstrukcyjna o podwyższonej odporności na korozję atmosferyczną, np. S355J2W wg EN 10025-5. Przy cięciu wycenia się ją jak stal konstrukcyjną według grubości i gazu, różni się tylko cena materiału. Wstaw cenę dostawcy dla dokładnie tego gatunku.
Aluminium
Aluminium i stal nierdzewną tnie się zwykle azotem, bo warstwa tlenków na krawędzi przeszkadza. Aluminium ma gęstość 2,7 kg/dm³, więc jest wyraźnie lżejsze od stali: ten sam arkusz 3 000 × 1 500 × 3 mm waży 36,5 kg zamiast 106 kg. Dlatego porównuje się cenę arkusza, a nie cenę za kg.
W cennikach obok gładkiej blachy często są blacha ryflowana, ceowniki i kątowniki aluminiowe. Przy blasze ryflowanej trzeba ustalić, czy podana grubość obejmuje ryflowanie. Ceowniki i kątowniki to nie zadanie dla stołu płaskiego, tylko zwykle dla maszyn do rur i profili albo dla piły.
Blacha aluminiowa malowana proszkowo to szczególny przypadek: krawędź cięcia jest bez powłoki, a ciepło może uszkodzić powłokę przy brzegu. Taką uwagę warto wpisać do oferty, a nie dopiero do reklamacji.
Gaz tnący
Gaz tnący wpływa na prędkość, wygląd krawędzi i koszt. Tlen reaguje ze stalą konstrukcyjną egzotermicznie i dostarcza dodatkowej energii, a azot jest obojętny i utrzymuje jasną krawędź stali nierdzewnej i aluminium, ale wymaga większego ciśnienia i większej ilości gazu. Oba gazy należy wliczyć w stawkę maszynogodziny albo wpisać jako osobną pozycję kalkulacji.
Cięcie laserowe z azotem pozwala przy cienkiej stali konstrukcyjnej poniżej 3 do 4 mm osiągać prędkości do 20 lub 30 m/min, a przy grubych blachach optymalne ciśnienie wynosi według Linde 10 do 15 bar lub więcej. Cięcie z tlenem przy blachach grubszych niż 20 mm potrzebuje ledwie ponad 1 bar.
Kto deklaruje jakość cięcia wg ISO 9013, kupuje ją prędkością: lepsza krawędź często oznacza wolniejsze cięcie. Norma opisuje tolerancje wymiarów, prostopadłość i chropowatość krawędzi cięć termicznych; wydanie z 2017 roku obejmuje cięcie laserowe w zakresie grubości od 0,5 do 32 mm, a DIN EN ISO 9013:2025-04 to nowsza wersja. Płaskości blachy nie reguluje, zob. Tolerancja płaskości.
Cięcie laserowe drewna
Cięcie drewna to inny proces niż cięcie blachy: drewno się spala zamiast topić, a stosuje się do niego zwykle lasery CO2 lub diodowe, nie światłowodowe, które są przeznaczone do metalu. Zakład z laserem światłowodowym nie wyceni więc drewna swoją tabelą dla blach.
Przykład obliczeń: płytka z blachy S235 o grubości 3 mm
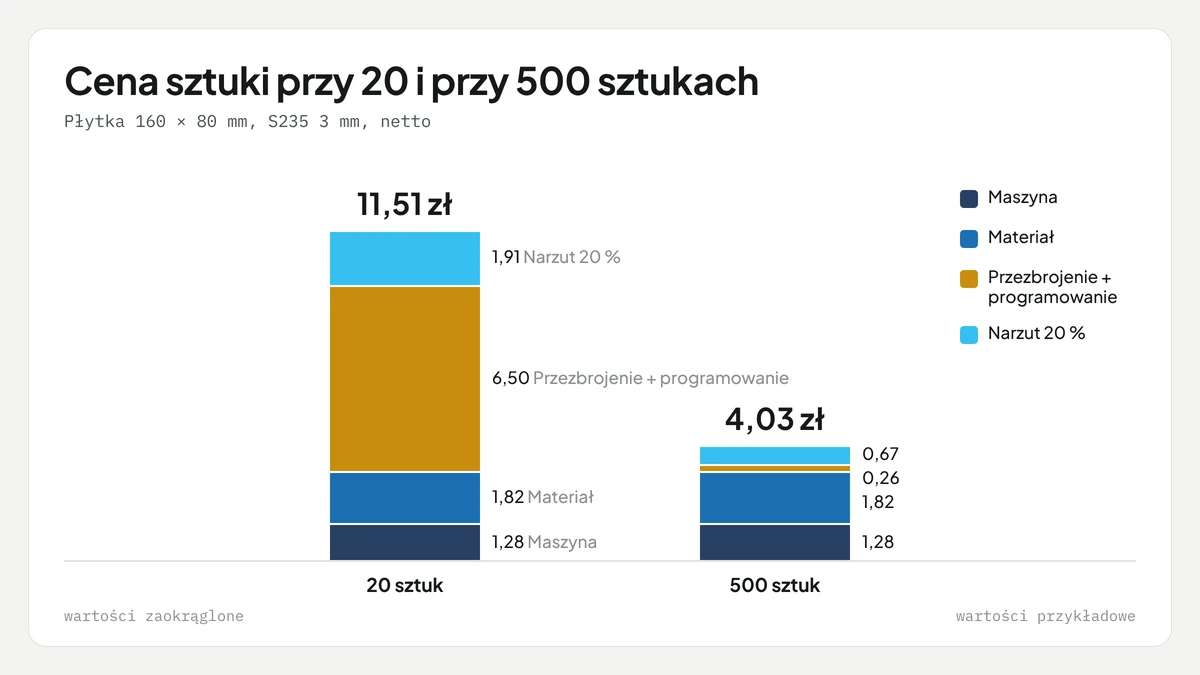
Przykład zbiera wszystkie pozycje w kalkulacji rozkroju blachy i czasu pracy: płytka 160 × 80 mm z blachy S235 o grubości 3 mm z sześcioma otworami Ø 8 mm, jako partia 20 i 500 sztuk. Wartości przykładowe: 390 zł za godzinę cięcia laserowego, 5,50 zł za kg blachy, 260 zł za godzinę programowania i 20 % narzutu.
| Pozycja | 20 sztuk | 500 sztuk |
|---|---|---|
| Maszyna (11,8 s na detal) | 25,58 zł | 639,60 zł |
| Materiał (0,330 kg na detal) | 36,33 zł | 908,29 zł |
| Przezbrojenie (10 min) | 65,00 zł | 65,00 zł |
| Programowanie (15 min) | 65,00 zł | 65,00 zł |
| Suma częściowa | 191,91 zł | 1 677,89 zł |
| Narzut 20 % | 38,38 zł | 335,58 zł |
| Cena całkowita netto | 230,29 zł | 2 013,47 zł |
| Cena sztuki | 11,51 zł | 4,03 zł |
Przy 20 sztukach przezbrojenie i programowanie to 68 % kosztów przed narzutem, przy 500 sztukach już tylko 8 %. Cena sztuki spada z 11,51 zł do 4,03 zł, choć koszty obróbki na detal się nie zmieniają. Więcej o tym efekcie w artykule Czas przezbrojenia a cena części CNC.
Grafika: MetronQ
Części cięte laserowo online: wycena z pliku
Kto sprzedaje części cięte laserowo online albo musi szybko podawać ceny na zapytanie, potrzebuje dla każdego pliku tego samego rachunku: długość cięcia, przebicia, przejazdy, blacha i partia. Przy standardowych detalach da się to policzyć ręcznie, przy plikach z setkami konturów to dużo czasu, a błędy wychodzą dopiero w marży. Jak wygląda to w arkuszu, pokazuje Wycena CNC w Excelu.
MetronQ liczy te pozycje z pliku DXF: zakład wpisuje lasery, tabelę cięcia, stawki i ceny blach, silnik czyta kontury, a technolog zatwierdza cenę albo ją poprawia. Tak działa wycena cięcia laserowego z pliku DXF, bez liczenia każdego detalu w głowie. Przy częściach frezowanych pomagają Wycena obróbki skrawaniem i koszt obróbki CNC oraz Jak tolerancje napędzają cenę części CNC.
Najczęstsze pytania o cięcie laserowe
Ile kosztuje cięcie laserowe?
Stałej liczby nie ma, bo cena powstaje z kosztów maszyny, materiału, przezbrojenia, programowania i narzutu. W przykładzie płytka z blachy stalowej o grubości 3 mm kosztuje 11,51 zł za sztukę w partii 20 i 4,03 zł w partii 500. Decydują długość cięcia, przebicia, materiał i wielkość partii.
Ile kosztuje cięcie laserowe za metr?
Samo cięcie kosztuje w przykładzie przy 390 zł za godzinę i 6 m/min 1,08 zł za metr. Z przebiciami i przejazdami wychodzi 2,03 zł za metr dla płytki z sześcioma otworami i 3,78 zł dla czterdziestu małych otworów. Jedna stała cena za metr pasuje więc tylko do detali z niewielką liczbą konturów.
Ile kosztuje godzina cięcia laserowego?
W przykładzie godzina cięcia laserowego to stawka maszynogodziny 390 zł, razem z operatorem i 15 % kosztów ogólnych. Realna wartość zależy od wartości maszyny, wykorzystania, energii, płac i konserwacji. Cena usługodawcy zawiera jeszcze narzut, ryzyko i marżę, więc nie jest tym samym co stawka maszynogodziny.
Ile kosztuje wypalarka laserowa?
Cena ryczałtowa byłaby myląca, bo zależy od mocy lasera, formatu stołu, automatyki załadunku i stanu maszyny. Do kalkulacji przelicz cenę zakupu przez okres użytkowania i czas pracy na stawkę maszynogodziny, w przykładzie z 2 100 000 zł na 390 zł za godzinę.
Jak policzyć czas cięcia?
Czas cięcia to długość konturów podzielona przez prędkość z tabeli cięcia. Do czasu maszyny dochodzą przebicia, jedno na kontur, oraz przejazdy głowicy między konturami. W przykładzie płytki to 6,3 s cięcia, 3,5 s przebić i 2,0 s przejazdów, razem 11,8 s.
Jaką rolę grają stal i aluminium w cenie?
Stal, stal nierdzewna i aluminium różnią się gęstością, ceną materiału, gazem i prędkością. Ten sam arkusz 3 000 × 1 500 × 3 mm waży ze stali około 106 kg, z aluminium 36,5 kg. Porównuje się cenę arkusza, a przy stali nierdzewnej i aluminium zwykle używa się azotu zamiast tlenu.
Czy laserem można ciąć drewno?
Tak, ale innymi maszynami niż blachę: drewno tnie się zwykle laserami CO2 lub diodowymi, a lasery światłowodowe są przeznaczone do metalu. Stawki i ceny różnią się więc od kalkulacji blach, a tabela cięcia dla metalu nie pasuje do drewna, bo materiał i proces są inne.
Źródła
- 1.DIN EN ISO 9013 (thermisches Schneiden, Güte der Schnittflächen)
- 2.Linde: Der Laserschneidprozess (LASERLINE)
- 3.Lexware: Maschinenstundensatz berechnen
- 4.EN 10025-5 (wetterfeste Baustähle, z. B. S355J2W)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 8 bezpłatnych wycen na start i 1 co miesiąc, bez karty.
Załóż konto za darmo