Schnitttiefe: Wahl, Berechnung und Richtwerte
Von allen Werten, die ein Technologe an der Maschine einstellt, wirkt die Tiefe am einfachsten: wie viele Millimeter Material das Werkzeug in einem Schnitt abträgt. Und doch entscheidet gerade sie am häufigsten, ob ein Teil in drei oder in zehn Schnitten fertig wird, ob die Platte die Schicht übersteht und ob die Spindel es überhaupt schafft. Dieser Leitfaden zeigt, wie die Schnitttiefe definiert ist, wie man sie aus Durchmessern berechnet, wie man sie auf Platte, Fräser und Maschine abstimmt - und woran man erkennt, dass sie zu groß oder zu klein ist.
Schnitttiefe ap: Definition und Einheiten
Die Schnitttiefe ist die Dicke der Werkstoffschicht, die in einem Schnitt abgetragen wird, gemessen senkrecht zur Vorschubrichtung. ISO 3002-1 und die Werkzeugkataloge bezeichnen sie mit und geben sie in Millimetern an. Beim Längsdrehen sagt die Schnitttiefe, um wie viel der Radius des Teils in einem Schnitt kleiner wird - nicht der Durchmesser, und das ist Anfängerfehler Nummer eins.
Beim Fräsen ist die axiale Tiefe entlang der Fräserachse, und dazu kommt eine zweite Größe: die radiale Schnitttiefe , also die Breite des Streifens, den der Fräser mit dem Umfang abträgt.
Beide Werte werden in Millimetern angegeben. Die Tiefe bestimmt die Dicke der Spanschicht, der Vorschub ihre Breite in Bewegungsrichtung; das Produkt beider ist der Spanungsquerschnitt, den Schneide, Werkstück und Maschine bewältigen müssen. Deshalb beginnt die Wahl der Schnitttiefe immer mit der Frage nach Aufmaß und Steifigkeit, nicht mit einer Tabelle.
Die Tiefe legt auch die Art der Bearbeitung fest: einige Millimeter bedeuten Schruppen, einige Zehntel Schlichten auf Maß. In der Werkstattdokumentation steht sie als Tiefe pro Seite (z. B. ) - damit ist klar, dass der Radius gemeint ist, nicht der Durchmesser. Ein Werkstück mit großem Aufmaß braucht daher einen ganz anderen Plan als eine fast fertig gedrehte Welle.
Die Schneide und der Spanungsquerschnitt
Im Material arbeitet die Schneide, und ihre wirksame Länge hängt von Tiefe und Einstellwinkel ab. Bei Grad ist die wirksame Schneidenlänge gleich ; bei Grad verteilt sich dieselbe Tiefe auf eine etwa 41% längere Kante, der Span wird dünner und breiter. Die maximale Spanungsdicke beim Drehen ist - die Tiefe kommt in dieser Formel nicht vor, bestimmt aber, wie lang der belastete Schneidenabschnitt ist und wie viel Wärme in die Platte fließt.
Daraus folgt die erste praktische Grenze: Die Schnitttiefe muss im Bereich liegen, für den die Plattengeometrie ausgelegt ist. Die Hersteller geben für jeden Spanbrecher ein --Fenster an; außerhalb bricht der Span nicht mehr oder die Schneide wird überlastet. Als Richtwert liegt die maximale Tiefe einer Drehplatte bei 1/2 bis 2/3 der Schneidenlänge (je nach Plattenform), die minimale bei nicht weniger als etwa 2/3 des Eckenradius . Aufbau von Schneiden und Platten beschreiben wir in der Übersicht über Zerspanungswerkzeuge. Moderne Platten tragen diese Fenster in der Spanbrecherbezeichnung (z. B. -PM, -MR), die Wahl der Tiefe beginnt also mit dem Lesen des Plattencodes.
Grundlegende Schnittdaten und die Tiefe
Der Grundsatz besteht aus drei Größen: Schnittgeschwindigkeit , Vorschub und Tiefe . Zusammen beschreiben sie den Zerspanprozess jeder Operation - vom Drehen einer Welle bis zum Fräsen einer Tasche -, und alles andere folgt daraus: Kräfte, Temperatur, Werkzeugverschleiß und Zeit.
Formeln für den kompletten Satz, Starttabellen und Beispiele Schritt für Schritt finden Sie in unserem Leitfaden zur Berechnung der Schnittdaten; hier geht es nur um die dritte Größe. Dem Vorschub haben wir einen eigenen Leitfaden gewidmet: Vorschub pro Umdrehung, pro Zahn und pro Minute.
Warum verdient die Tiefe einen eigenen Text? Weil sie von allen drei Größen die Standzeit am schwächsten und die Zahl der Schnitte am stärksten beeinflusst. Die Schnittgeschwindigkeit wirkt exponentiell auf den Verschleiß, der Vorschub deutlich, die Tiefe am wenigsten. In der erweiterten Taylor-Gleichung ist der Exponent von meist um ein Mehrfaches kleiner als der von : Eine Verdopplung der Tiefe kostet einige zehn Prozent Standzeit, eine Verdopplung der Geschwindigkeit ein Vielfaches. Das gilt in der gesamten Metallzerspanung, von Stahl bis Titan, und daraus folgt die klassische Regel der Lehrbücher von Grzesik bis Stephenson: zuerst möglichst große Tiefe, dann möglichst großer Vorschub, und erst zum Schluss die Schnittgeschwindigkeit für die gewünschte Standzeit. Dieselbe Reihenfolge gilt beim Drehen, Fräsen und Bohren.
Schnitttiefe berechnen: Formel und Beispiel
Beim Drehen ist die halbe Differenz der Durchmesser vor und nach dem Schnitt, weil das Werkzeug auf beiden Seiten der Achse zugleich abträgt: Eine Welle von 60 mm auf 52 mm gedreht ergibt 4 mm. Beim Plandrehen zählt die Schicht an der Stirnseite, beim Ausdrehen kehrt sich die Formel um, beim Fräsen teilt man das Aufmaß in Lagen.
Beim Drehen gibt es eine Formel, und man sollte sie auswendig kennen:
wobei:
- - Durchmesser vor dem Schnitt [mm] (Werkstückdurchmesser),
- - Durchmesser nach dem Schnitt [mm] (Durchmesser des bearbeiteten Teils).
Die Division durch zwei kommt daher, dass das Werkzeug auf beiden Seiten der Achse gleichzeitig abträgt. Der Ausgangsdurchmesser wird vor dem Schnitt gemessen, nicht von der Zeichnung abgelesen - Rohteile haben oft Übermaß. Für eine Welle von 60 auf 52 mm ergibt sich . Wird das Aufmaß in zwei Schnitten abgetragen - 3,5 mm Schruppen und 0,5 mm Schlichten -, hat jeder Schnitt eine andere Tiefe, und es sind zwei Werkzeugdurchgänge.
Beim Plandrehen ist die Berechnung noch einfacher: Die Tiefe ist die Dicke der vom Stirnende abgetragenen Schicht, gemessen entlang der Achse. Beim Ausdrehen dreht sich die Formel um - der Enddurchmesser ist größer als der Ausgangsdurchmesser, also . Beim Fräsen läuft die Berechnung auf die Aufteilung des Aufmaßes in Lagen hinaus: Eine 18 mm tiefe Tasche sind bei drei Lagen, bei vier.
Eine Feinheit sollte man im Kopf behalten. Die tatsächliche Schnittgeschwindigkeit am Grund der Schicht ist niedriger als an ihrer Oberseite, weil der Durchmesser schrumpft: Bei einem Werkstück von 60 mm und sinkt auf dem Durchmesser 52 mm um etwa 13%. Beim Schruppen spielt das keine Rolle, aber bei großen Tiefen auf kleinen Durchmessern - etwa beim Drehen von Zapfen - kann der Unterschied die Bedingungen aus dem Spanbrecherfenster schieben. Da die Schnittgeschwindigkeit von Durchmesser und Drehzahl abhängt, ändert jede Tiefenänderung an einem kleinen Teil die Bedingungen an der Schneide. Eine Steuerung mit konstanter Schnittgeschwindigkeit (G96) rechnet die Drehzahl für den Durchmesser an der Schneidenspitze, die tatsächliche Schnittgeschwindigkeit am äußeren Rand der Schicht liegt daher über dem programmierten Wert.
Tatsächliche Schnitttiefe und programmierter Wert
Die tatsächliche Schnitttiefe weicht häufiger von der programmierten ab, als man denkt. Schuld sind elastische Verformungen des Systems Maschine - Futter - Werkstück - Werkzeug: Eine schlanke Welle biegt sich unter der Passivkraft, ein Fräser mit langer Auskragung weicht von der Wand ab, und eine verschlissene Schneide "drückt" Material weg. Die Folge: Nach dem Schnitt auf Solldurchmesser zeigt die Messung einige Hundertstel zu viel, und der nächste Schnitt "auf null" nimmt eine tatsächliche Tiefe von 0,02-0,05 mm - unterhalb des gesunden Minimums.
Umgekehrt ist es bei Guss- und Schmiedeteilen: Das Aufmaß ist ungleichmäßig, die tatsächliche Tiefe schwankt entlang des Schnitts, manchmal um ein Mehrfaches. Daher die Regel, den ersten Schnitt am Rohteil so zu planen, dass die Schneide auf ganzer Länge unter der Haut arbeitet - der Zustand des Werkstoffs (Zunder, harte Gusshaut, Sandeinschlüsse) bestimmt die kleinste sichere Tiefe. Man vergleiche gezogenen Stangenstahl mit einem Schmiedeteil: Die Oberfläche ist verschieden, also muss auch das Minimum verschieden sein. Nach dem ersten Schnitt ist die bearbeitete Fläche gleichmäßig, und die weiteren Lagen lassen sich ohne Reserve planen.
Schnitttiefe beim Drehen: Drehparameter Schritt für Schritt
Die Drehparameter werden in fester Reihenfolge gewählt: zuerst die Tiefe, dann der Vorschub, zuletzt die Geschwindigkeit. Die Tiefe ergibt sich aus dem Aufmaß und der gewünschten Zahl der Schnitte; der Vorschub pro Umdrehung aus der geforderten Rauheit und der Plattenfestigkeit; die Geschwindigkeit aus Werkstoff und gewünschter Standzeit.
Diese Reihenfolge liefert bei gegebener Standzeit die kürzeste Bearbeitungszeit, weil sie die Last auf den Parameter verlagert, den die Standzeit am mildesten behandelt.
Auf einer gewöhnlichen CNC-Drehmaschine wählt man die Tiefe so, dass möglichst wenige Schruppschnitte nötig sind und 0,2-1 mm pro Seite zum Schlichten bleiben. Für Baustahl und eine CNMG-12-Platte sind typische Werte: , , . Beim Drehen langer Wellen begrenzt eher die Steifigkeit des Werkstücks als die Platte die Tiefe; beim Plandrehen großer Durchmesser die Spindelleistung. Im Arbeitsplan trägt der Technologe die Tiefe für jeden Schnitt ein, damit der Bediener sie nicht aus dem Programm rekonstruieren muss.
Empfohlene Schnittwerte setzen immer eine bestimmte Sorte und Geometrie voraus, deshalb unterscheiden sich dieselben Werte in den Katalogen zweier Hersteller. Gemeinsam ist eine Regel: Bei gleicher Platte erhöht eine größere Tiefe die Kraft proportional, ändert aber die Temperatur an der Schneide kaum - die Wärme verteilt sich auf eine längere Kante. Eine größere Tiefe erhöht auch die Passivkraft, was bei schlanken Wellen früher zu Schwingungen führt als der Leistungsanstieg. Deshalb sucht man beim Längsdrehen Produktivitätsreserven zuerst in der Tiefe.
Empfohlene Schnitttiefe: Schruppen, Vorschlichten und Schlichten
Die empfohlene Tiefe hängt von der Stufe ab, also von der Art der Bearbeitung:
| Stufe | Schnitttiefe, mm (Drehen von Stahl) | Vorschub pro Umdrehung , mm/U | Ziel |
|---|---|---|---|
| Schruppen | 2-6 (bis 10 auf schweren Drehmaschinen) | 0,3-0,6 | Aufmaß so schnell wie möglich abtragen |
| Vorschlichten | 0,5-2 | 0,15-0,3 | Aufmaß vor dem Schlichten ausgleichen |
| Schlichten | 0,2-1 | 0,05-0,2 | Maß, Toleranz, Rauheit |
Beim Schruppen geht es um Abtrag, die Schrupptiefe ist daher vor allem durch Leistung, Steifigkeit und Schneidenlänge begrenzt. Das Vorschlichten gleicht das Aufmaß aus, damit der letzte Schnitt auf konstanter, vorhersagbarer Tiefe arbeitet. Die Endbearbeitung, der wir einen eigenen Artikel gewidmet haben, arbeitet mit kleinen Tiefen - aber nicht beliebig kleinen: Unter etwa 0,1 mm beginnt die Schneide zu quetschen statt zu schneiden.
Die Tabellenwerte sind ein Startpunkt. Schwer zerspanbare Werkstoffe folgen eigenen Regeln: Bei rostfreiem Stahl bleibt die Schrupptiefe meist gleich und wird gesenkt; bei Aluminium lässt sich die Tiefe deutlich erhöhen, weil die Kräfte etwa dreimal kleiner sind. Die empfohlenen Werte für die jeweilige Sorte liefert der Katalog des Plattenherstellers - er ist die letzte Instanz und gibt die passenden Schnittgeschwindigkeiten für jede Werkstoffgruppe (P, M, K, N, S, H) getrennt für Schrupp- und Schlichttiefen an. Nach dem ersten Teil korrigiert man nach Span und Klang.
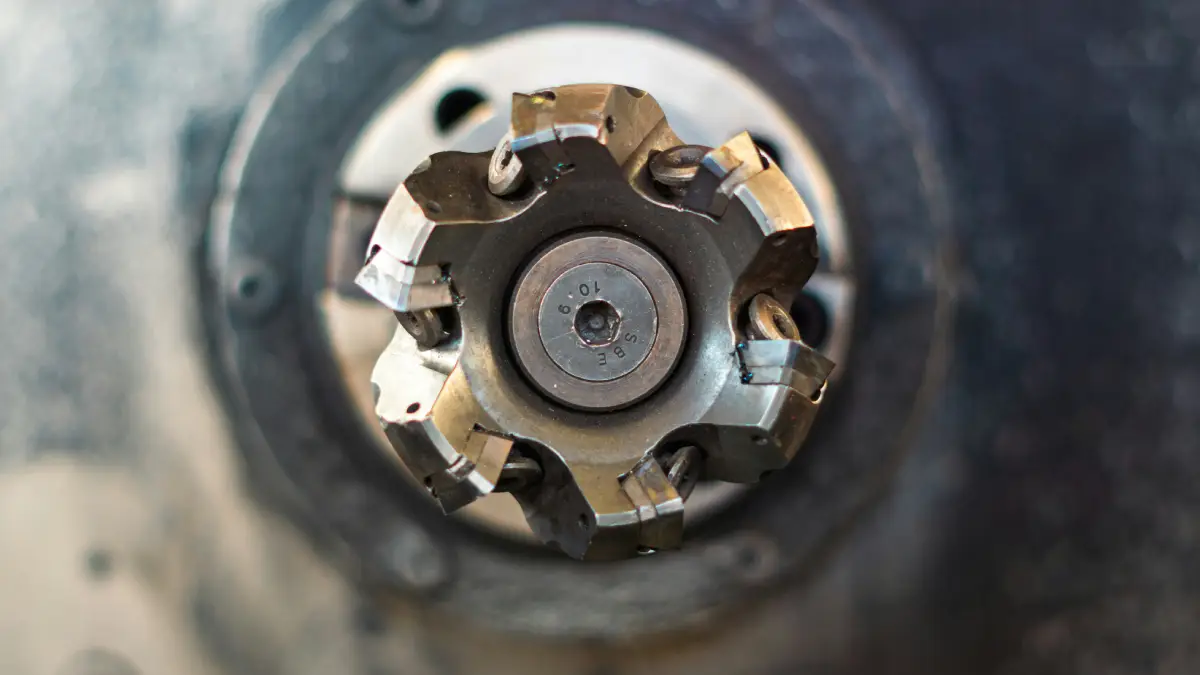
Schnitttiefe beim Fräsen: ap, ae und Spanungsdicke
Beim Fräsen spielen zwei Tiefen mit: axial und radial . Ihr Verhältnis bestimmt die Strategie. Vollnutfräsen heißt (voller Fräserdurchmesser) und meist nicht über ; Umfangsfräsen heißt kleines und großes , sogar ; Planfräsen heißt großes und begrenzt durch die Schneidenlänge der Platte.
Die Tiefe bei VHM-Schaftfräsern wählt man daher ganz anders als bei Fräsern mit Wendeplatten. Bei Wendeplatten sollte die Tiefe etwa 10-20% der Schneidenlänge als Reserve lassen, damit die Ecke nicht am Limit arbeitet. Für VHM-Fräser wird die Tiefe oft als Vielfaches des Durchmessers angegeben (z. B. ), die Empfehlungen als --Paare. Scheibenfräser folgen wieder einer anderen Logik: Die Tiefe entspricht der Nuthöhe, die Breite der Scheibendicke.
Die radiale Tiefe hat einen Effekt, den es beim Drehen nicht gibt: Sie verändert die Spanungsdicke. Fällt unter den halben Durchmesser, tritt der Zahn tangential ins Material ein, und die maximale Spanungsdicke ist kleiner als der Zahnvorschub : . Die mittlere Spanungsdicke sinkt noch stärker - näherungsweise . Bei des Durchmessers beträgt nur noch etwa 44% von , deshalb verlangt eine kleine radiale Tiefe einen höheren Zahnvorschub, damit der Span nicht unter etwa 0,02-0,04 mm fällt. Diese Chip-Thinning-Korrektur beschreiben wir ausführlich im Vorschub-Artikel - wichtig ist hier: Die Vorschubkorrektur folgt direkt aus der radialen Tiefe.
Kugelfräser bringen eine dritte Abhängigkeit: Bei kleinem schneidet der Fräser nicht mit dem Nenndurchmesser, sondern mit dem wirksamen Durchmesser im Kontaktpunkt. Dieser beträgt bei gegebener Tiefe ; ein Kugelfräser mit 10 mm schneidet bei mit nur 4,4 mm. Die tatsächliche Schnittgeschwindigkeit sinkt auf weniger als die Hälfte, eine Drehzahlkorrektur ist daher Pflicht - eine hohe Schnittgeschwindigkeit im Kontaktpunkt ist Voraussetzung für eine gute Oberfläche. Beim Kugelfräser bestimmt die Tiefe also nicht nur die Produktivität, sondern auch die Schnittbedingungen an der Schneide.
Das Zirkularfräsen (Kreisinterpolation) verändert die wirksame radiale Tiefe: Auf Innenbögen ist an der Schneide größer als bei einem geraden Schnitt mit gleichem programmiertem Wert, weil der Bohrungsbogen den Fräser "umschließt". Deshalb wählt man die Tiefe beim Zirkularfräsen von Taschen vorsichtiger als an Außenkonturen und korrigiert den Tischvorschub um das Durchmesserverhältnis.
Zu große Schnitttiefe - und zu kleine: Symptome und Folgen
Eine zu große Schnitttiefe erzeugt Symptome, die jeder Bediener am Klang erkennt. Das erste sind Schwingungen: Die Passivkraft steigt, ein schlankes Werkstück oder ein weit auskragender Fräser beginnt zu rattern, und auf der bearbeiteten Fläche erscheinen typische Streifen. Das zweite ist Spindelüberlast - Drehzahleinbruch unter Last, Leistungsalarm, im Extremfall Stillstand. Das dritte sind Schneidenausbrüche: Bei Tiefen jenseits der wirksamen Schneidenlänge arbeitet die Platte mit der Ecke und einem Abschnitt, der dafür nie gedacht war.
Zu große Tiefe gefährdet auch die Genauigkeit: Elastische Verformungen wachsen mit der Kraft, die tatsächliche Tiefe weicht von der programmierten ab, und das Maß "wandert" entlang des Teils. Zu viel Tiefe an dünnen Wänden endet in Verzug - das Werkstück biegt sich unter dem Werkzeug und federt nach dem Ausspannen zurück, samt Maß. Die Abhilfe ist fast immer dieselbe: das Aufmaß auf mehr Schnitte verteilen oder den Einstellwinkel auf 90-95 Grad ändern, der die Kraft entlang der Achse statt seitlich lenkt.
Zu kleine Tiefe ist auf weniger offensichtliche Weise gefährlich. Fällt unter den Schneidkantenradius (typisch 0,02-0,05 mm), hört die Schneide auf zu scheren und gleitet über das Material, verfestigt es und beschleunigt den Werkzeugverschleiß. Zu flache Schnitte in rostfreiem Stahl sind das Rezept für eine harte Haut, in der jeder folgende Schnitt schlechter arbeitet - schuld ist die Tiefe, nicht die Geschwindigkeit. Eine dritte Falle: Bei großem Eckenradius bildet sich der Span bei zu kleiner Tiefe nur am Radius und bricht nicht - das Band wickelt sich ums Teil.
Schnittdaten wählen: Tiefe, Vorschub und Schnittgeschwindigkeiten
Die Wahl der Tiefe ist der erste Schritt, aber nicht der einzige: Eine Änderung von zieht Korrekturen der übrigen Werte nach sich. Die Schnittgeschwindigkeit hängt vor allem von der Paarung Werkstoff-Schneide und der gewünschten Standzeit ab, aber auch vom Spanungsquerschnitt: Bei großen Querschnitten empfehlen die Kataloge, die Schnittgeschwindigkeit um einige bis gut zehn Prozent zu senken.
Die Schnittgeschwindigkeit hat auch ein Minimum: Unter etwa 60-80 m/min steigt in Stahl das Risiko von Aufbauschneiden. Bedenken Sie, dass die tatsächliche Schnittgeschwindigkeit bei großer Tiefe auf kleinem Durchmesser unter dem Katalogwert liegt, was die höhere Last teilweise von selbst ausgleicht. Passende Schnittgeschwindigkeiten für Kohlenstoffstahl mit beschichteten Platten liegen bei etwa 180-300 m/min; für rostfreien Stahl bei 120-200 m/min; für gehärteten Stahl mit CBN bei 100-200 m/min, dann aber bei Tiefen von 0,1-0,3 mm. Wovon die Schnittgeschwindigkeit abhängt und wie man sie korrigiert, erklärt unser Leitfaden zur Schnittgeschwindigkeit.
Hohe Schnittgeschwindigkeit harmoniert mit kleiner Tiefe: So arbeiten Schlichten und HSC-Fräsen. Große Tiefe dagegen bevorzugt moderate Geschwindigkeit: Ein großer Spanungsquerschnitt erzeugt mehr Wärme, höhere Geschwindigkeiten würden die Standzeit überproportional verkürzen. Unter solchen Bedingungen hängt die Schnittgeschwindigkeit auch davon ab, wie wirksam der Kühlschmierstoff die Wärme aus der Zone abführt. Hohe Geschwindigkeit bei großer Tiefe lohnt sich nur auf sehr steifen Maschinen mit Leistungsreserve - und selbst dort wird die Geschwindigkeit zuletzt gewählt, nach Tiefe und Vorschub.
Beim Fräsen ist die Kette länger: Aus Tiefe und Breite folgt die Spanungsdicke, daraus der Zahnvorschub und daraus die Vorschubgeschwindigkeit , wobei die Zahl der gleichzeitig eingreifenden wirksamen Schneiden ist. Vorschubgeschwindigkeit und Drehzahl sind die einzigen Zahlen, die die Steuerung im Programm sieht; alles andere steckt in ihrer Wahl. Deshalb notiert man die Einstellwerte immer als kompletten Satz - , , , -, nie einzeln.
Die Reihenfolgeregel hat eine Ausnahme: großer Vorschub bei kleiner Tiefe (Hochvorschubfräsen, HFM). Fräser mit kleinem Einstellwinkel (etwa 10-15 Grad) machen den Span so dünn, dass auf 1-2 mm steigt und auf 1-2 mm fällt. Der hohe Vorschub lenkt die Kraft dann axial in Richtung Spindel, was lange Auskragungen ohne Schwingungen erlaubt. Die Produktivität kann höher sein als bei der klassischen tiefen Strategie.
Zeitspanvolumen Q, Kräfte und Leistung
Das Zeitspanvolumen ist das pro Minute abgetragene Werkstoffvolumen. Beim Drehen (cm3/min), beim Fräsen . Die Tiefe geht in beide Formeln linear ein - eine Verdopplung von verdoppelt das Zeitspanvolumen bei nahezu unveränderter Standzeit, was keinem anderen Parameter gelingt.
Die Schnittgeschwindigkeit hat in der Formel dasselbe Gewicht, kostet aber ungleich mehr Standzeit. Jeder zusätzliche Millimeter hat trotzdem seinen Preis: Kraft und Leistung steigen linear. Achten Sie auf die Einheiten: ergibt sich in cm3/min, wenn in m/min und und in mm eingesetzt werden - eine Schnittgeschwindigkeit in mm/min lieferte ein tausendfach zu großes Ergebnis. Deshalb misst man die Schruppleistung in cm3/min, nicht in Drehzahl oder mm/min.
Für Zeitspanvolumen zahlt man mit Kraft und Leistung, und ein tiefer Schnitt verlangt die Prüfung beider. Schnittkraft , wobei die spezifische Schnittkraft von Werkstoff und Spanungsdicke abhängt (etwa 1.700-2.100 N/mm2 für Baustahl, 600-900 N/mm2 für Aluminium). Leichtmetalle erlauben daher bei gleicher Leistung Tiefen, die in Stahl unerreichbar sind. Schnittleistung (kW). Beispiel: Stahl C45, , , , : , , . Bei einem Antriebswirkungsgrad von etwa 0,8 braucht die Spindel mindestens 8,5 kW - und zwar bei der Drehzahl, bei der der Antrieb diese Leistung tatsächlich abgibt.
Hier liegt die häufigste Falle: Die Spindeldrehzahl ist bei großem Durchmesser niedrig, und viele Antriebe erreichen bei niedriger Drehzahl ihre Nennleistung nicht. Ein tiefer Schnitt auf großem Durchmesser kann deshalb eine Spindel stoppen, die "auf dem Papier" Reserve hat. Außerdem ändert die Tiefe die spezifische Schnittkraft nicht - hängt von der Spanungsdicke ab, also von Vorschub und Einstellwinkel, nicht von . Ein weiterer Grund, warum die Tiefe der billigste Weg zu Produktivität ist: Die Kraft steigt linear, ohne Strafe für einen dünnen Span.
Symbole und Einheiten: der Spickzettel
Die Tabelle listet die Symbole dieses Leitfadens: und in mm, die Durchmesser und in mm, in m/min, in 1/min, die Vorschübe in mm/U, in mm und in mm/min, dazu , , in N, in N/mm2, in kW und in cm3/min, alle nach ISO 3002-1.
| Größe | Symbol und Einheit |
|---|---|
| Schnitttiefe (axial) | , mm |
| Radiale Schnitttiefe (Fräsbreite) | , mm |
| Werkstückdurchmesser vor dem Schnitt | , mm |
| Durchmesser nach dem Schnitt | , mm |
| Schnittgeschwindigkeit | , m/min |
| Spindeldrehzahl | , U/min |
| Vorschub (allgemein) | , mm/U |
| Vorschub pro Umdrehung | , mm/U |
| Zahnvorschub | , mm |
| Vorschubgeschwindigkeit (Tischvorschub) | , mm/min |
| Wirksame Zähnezahl | |
| Maximale Spanungsdicke | , mm |
| Mittlere Spanungsdicke | , mm |
| Schnittkraft | , N |
| Spezifische Schnittkraft | , N/mm2 |
| Schnittleistung | , kW |
| Zeitspanvolumen | , cm3/min |
| Wirksamer Durchmesser (Kugelfräser) | , mm |
Die Notation folgt ISO 3002-1 und den Katalogen von Sandvik Coromant, Walter und Dormer Pramet. Ältere Tabellen geben die Schnittgeschwindigkeit manchmal in mm/s oder m/s (beim Schleifen) an - vor dem Einsetzen in m/min umrechnen. Zeigt ein CAM-Blatt die Schnittgeschwindigkeit in mm/min, ist das fast sicher ein Einheitenfehler. Wir verwenden in allen Leitfäden dieselbe Notation, sodass sich Werte ohne Umrechnung übertragen lassen.
Schnitttiefe in der CNC-Praxis und in der Kalkulation
Im NC-Programm erscheint die Tiefe selten direkt: Die Steuerung sieht Koordinaten, und ergibt sich aus der Differenz aufeinanderfolgender Schnitte. In Schruppzyklen (z. B. G71 auf Fanuc-Drehmaschinen) ist die Tiefe ein Zyklusparameter - im Zweisatzformat die Adresse U im ersten Satz -, im CAM wird sie als Strategieparameter eingegeben (Zustellung, Bahnabstand).
CAM-Werkzeugbibliotheken speichern Empfehlungen für jede Paarung Werkzeug-Werkstoff, aber sie sind nur ein Ausgangspunkt. Im CAM eingestellte Parameter folgen derselben Logik wie manuelle: zuerst Tiefe und Breite, dann Vorschub, zuletzt Drehzahl. Gute CAM-Systeme halten zudem in Ecken konstant, denn eine schwankende radiale Tiefe in der Taschenecke ist die häufigste Ursache für gebrochene Fräser.
Der Vollständigkeit halber: Die CNC-Bearbeitung ändert nicht die Physik des Zerspanens, sondern nur, wie präzise sie sich wiederholen lässt. Steife CNC-Maschinen erlauben tiefe Schnitte ohne Schwingungen, leichtere erfordern die Aufteilung des Aufmaßes in mehr Lagen. Dieselben Parameter ergeben auf zwei Maschinen daher unterschiedliche Bearbeitungszeiten, was sich direkt auf die Teilekosten auswirkt.
Hier trifft die Tiefe auf die Wirtschaftlichkeit. Die Zahl der Schnitte ergibt sich aus Aufmaß geteilt durch , die Bearbeitungszeit aus Zahl der Schnitte und Vorschub. Erlaubt eine bessere Tiefe den Schritt von vier Schnitten auf zwei, sinkt die Maschinenzeit fast um die Hälfte - und mit ihr der Teilepreis. Wer öfter Preise als Parameter rechnet: Die Sofortkalkulation CNC berechnet die Teilekosten direkt aus dem 3D-Modell.
Häufige Fragen zur Schnitttiefe
Welche Schnitttiefe verwendet man beim Schlichtdrehen?
Meist 0,2-1 mm pro Seite, aber nicht weniger als etwa 2/3 des Eckenradius. Bei 0,4 mm Radius liegt das Minimum bei etwa 0,25-0,3 mm; darunter quetscht die Schneide statt zu schneiden, und die Qualität sinkt. Bei so kleinen Tiefen liegen die passenden Schnittgeschwindigkeiten höher als beim Schruppen - kleine Tiefen gehen Hand in Hand mit hoher Schnittgeschwindigkeit.
Was sind die grundlegenden Schnittdaten und wo steht die Tiefe darin?
Schnittgeschwindigkeit, Vorschub und Tiefe. Die Tiefe wird zuerst festgelegt, weil sie die Standzeit am schwächsten und die Zahl der Schnitte am stärksten beeinflusst. Der Vorschub folgt als Zweites, die Geschwindigkeit zuletzt - passend zur gewünschten Standzeit und Qualität. Diese Reihenfolge gilt beim Drehen, Fräsen und Bohren gleichermaßen.
Ändert mehrachsiges Fräsen die Wahl der Tiefe?
Ja. Beim mehrachsigen Fräsen lässt sich das Werkzeug anstellen, sodass ein Kugelfräser mit der Flanke statt mit der Spitze arbeitet - der wirksame Durchmesser wächst, und die Drehzahl kann sinken. Beim 5-Achs-Fräsen mit Tonnenfräsern erlaubt der große wirksame Radius zudem einen größeren Bahnabstand bei gleicher Oberflächengüte.
Was bedeutet Bearbeitung in Tiefenlagen?
Gemeint ist die Aufteilung der Gesamttiefe in mehrere Lagen mit konstantem (Zustellung im CAM). Das lagenweise Fräsen tiefer Taschen schützt das Werkzeug vor Überlast und Schwingungen; moderne dynamische Strategien machen es umgekehrt - großes über die ganze Schneidenlänge und kleines , was die Schneide besser ausnutzt.
Wie baut die Schnitttiefe einen effizienten Prozess auf?
Über die Zahl der Schnitte: Ein effizienter Prozess trägt das Aufmaß in möglichst wenigen Schnitten bei akzeptabler Standzeit ab. Da die Tiefe die Standzeit am wenigsten belastet, beginnt die Suche nach Reserven bei ihr, Vorschub und Geschwindigkeit werden erst danach optimiert.
Wie groß darf die Schnitttiefe maximal sein?
So groß, wie das schwächste Glied erlaubt: die Platte (etwa 1/2-2/3 der Schneidenlänge), die Spindelleistung, die Steifigkeit von Teil und Spannung sowie der Zustand des Werkstoffs. Die maximale Tiefe einer bestimmten Platte steht im Katalog neben dem Spanbrechercode. In der Praxis begrenzt meist die Steifigkeit, nicht das Werkzeug.
Quellen
- 1.D.A. Stephenson, J.S. Agapiou, "Metal Cutting Theory and Practice", 3. Aufl., CRC Press, 2016 (Spanungsquerschnitt, Kräfte, Leistung und Standzeit als Funktion von ap)
- 2.W. Grzesik, "Podstawy skrawania materiałów konstrukcyjnych", WNT, 2010 (Definitionen von ap und ae, erweiterte Taylor-Gleichung)
- 3.K. Jemielniak, "Obróbka skrawaniem. Podstawy, dynamika, diagnostyka", Verlag der TU Warschau, 2018 (Schwingungen und Schnitttiefe)
- 4.S. Kalpakjian, S.R. Schmid, "Manufacturing Engineering and Technology", 8th ed., Pearson, 2020 (Zeitspanvolumen und Schnittleistung)
- 5.Sandvik Coromant, "Training Handbook: Metal Cutting Technology", 2017 (hex, hm, wirksamer Durchmesser des Kugelfräsers, empfohlene ap-Bereiche)
- 6.ISO 3002-1 (Grundgrößen der Zerspanung)
- 7.technische Kataloge Walter und Dormer Pramet 2026
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen