Poradnik
Głębokość skrawania: dobór, obliczanie i wartości
Ze wszystkich wielkości, które technolog ustawia przy obrabiarce, głębokość wydaje się najprostsza: ile milimetrów materiału narzędzie zbierze w jednym przejściu. A jednak to ona najczęściej decyduje, czy detal zejdzie z maszyny w trzech przejściach czy w dziesięciu, czy płytka przeżyje zmianę i czy wrzeciono w ogóle da radę. W tym przewodniku pokazujemy, jak głębokość zdefiniować, jak ją policzyć ze średnic, jak dobrać do płytki, freza i maszyny - i po czym poznać, że jest za duża albo za mała.
Głębokość skrawania ap: definicja i jednostki
Głębokość skrawania to grubość warstwy materiału usuwanej w jednym przejściu, mierzona prostopadle do kierunku posuwu. W normie ISO 3002-1 i w katalogach narzędziowych oznacza się ją symbolem i podaje w milimetrach. Przy toczeniu wzdłużnym głębokość skrawania określa, o ile zmniejsza się promień detalu w jednym przejściu - nie średnica, co jest źródłem błędu numer jeden u początkujących.
Przy frezowaniu to głębokość osiowa, mierzona wzdłuż osi freza, a obok niej pojawia się druga wielkość: promieniowa głębokość skrawania , czyli szerokość pasa materiału, który frez zbiera obwodem.
Obie wartości wyrażamy w milimetrach, a w tabelach katalogowych głębokość skrawania mm zapisuje się zwykle przy symbolu w nawiasie. Głębokość skrawania określa grubość warstwy skrawanej, a posuw - jej szerokość w kierunku ruchu; iloczyn tych dwóch liczb to przekrój, z którym musi sobie poradzić ostrze, obrabiany detal i cała maszyna. Dlatego dobór głębokości skrawania zawsze zaczyna się od pytania o naddatek i sztywność, a nie od tabeli.
Głębokość skrawania określa też rodzaj obróbki: kilka milimetrów to zgrubne zbieranie naddatku, kilka dziesiątych - wykańczanie wymiaru. W dokumentacji warsztatowej zapisuje się ją jako głębokość skrawania, mm na stronę (np. ), i ten zapis nie pozostawia wątpliwości, że chodzi o promień, a nie o średnicę. Przedmiot obrabiany z dużym naddatkiem wymaga więc zupełnie innego planu niż wałek toczony niemal na gotowo.
Krawędź skrawająca i przekrój warstwy skrawanej
W materiale pracuje krawędź skrawająca, a jej czynna długość zależy od głębokości i kąta przystawienia . Przy stopni czynna długość krawędzi równa się ; przy stopni ta sama głębokość rozkłada się na krawędź dłuższą o ok. 41%, a wiór robi się cieńszy i szerszy. Maksymalna grubość wiórów przy toczeniu to - głębokość w tym wzorze nie występuje, ale od niej zależy, jak długi odcinek krawędzi skrawającej jest obciążony i jak dużo ciepła trafia w ostrze.
Stąd pierwsza praktyczna granica: głębokość skrawania powinna mieścić się w zakresie, na który zaprojektowano geometrię płytki. Producenci podają dla każdego łamacza okno -; poza nim wiór przestaje się łamać albo krawędź skrawająca zostaje przeciążona. Orientacyjnie maksymalna głębokość skrawania dla płytki tokarskiej wynosi od 1/2 do 2/3 długości krawędzi (zależnie od kształtu płytki), a minimalna - nie mniej niż ok. 2/3 promienia naroża . Więcej o budowie ostrzy i płytek piszemy w przeglądzie, jakie istnieją narzędzia skrawające i jak je dobierać. Nowoczesne narzędzia skrawające mają te okna zakodowane w oznaczeniu łamacza (np. -PM, -MR), więc dobór głębokości skrawania zaczyna się od odczytania kodu płytki.
Podstawowe parametry skrawania a głębokość
Na podstawowy zestaw składają się trzy wielkości: prędkość skrawania , posuw i głębokość . Razem opisują realizację procesu skrawania w każdej operacji - od toczenia wałka po frezowanie kieszeni. To parametry procesu skrawania, z których wynika wszystko inne: siły, temperatura, zużycie narzędzi i czas.
Wzory na komplet tych wielkości, tabele startowe i przykłady krok po kroku zebraliśmy w osobnym poradniku o tym, jak liczyć parametry skrawania; tutaj zajmujemy się wyłącznie trzecią z nich. Posuwowi poświęciliśmy własny przewodnik: posuw narzędzia - na obrót, na ostrze i minutowy.
Dlaczego głębokość zasługuje na osobny tekst? Bo ze wszystkich trzech wielkości najsłabiej wpływa na trwałość ostrza, a najmocniej na liczbę przejść. Prędkość skrawania ma wpływ wykładniczy na zużycie narzędzi, posuw - wyraźny, głębokość - najmniejszy. W rozszerzonym równaniu Taylora wykładnik przy jest zwykle kilkukrotnie mniejszy niż przy : podwojenie głębokości skraca trwałość o kilkanaście do kilkudziesięciu procent, podwojenie prędkości - wielokrotnie. Ta prawidłowość dotyczy każdego procesu obróbki materiałów metalowych - od stali po tytan. Z niej wynika klasyczna zasada (obróbka skrawaniem ma takich niewiele, ale ta obowiązuje zawsze), którą powtarzają podręczniki od Grzesika po Stephensona: najpierw możliwie duża głębokość skrawania, potem możliwie duży posuw, a dopiero na końcu dobór prędkości skrawania pod żądaną trwałość. W tej kolejności ustala się parametry obróbki skrawaniem niezależnie od tego, czy chodzi o toczenie, frezowanie czy wiercenie.
Obliczanie głębokości skrawania: wzór i przykład
Przy toczeniu to połowa różnicy średnic przed przejściem i po nim, bo narzędzie zbiera materiał z obu stron osi naraz: wałek fi 60 toczony na fi 52 daje 4 mm. Przy planowaniu liczy się grubość warstwy zdejmowanej z czoła, przy wytaczaniu wzór się odwraca, a przy frezowaniu naddatek dzieli się na warstwy.
Przy toczeniu wzór jest jeden i warto go znać na pamięć:
gdzie:
- - średnica przed przejściem [mm] (w tabelach: średnica obrabianego przedmiotu ),
- - średnica po przejściu [mm] (średnica przedmiotu obrobionego ).
Dzielenie przez dwa bierze się stąd, że narzędzie zbiera materiał z obu stron osi naraz. Średnica przedmiotu obrabianego mierzona jest przed przejściem, a nie odczytywana z rysunku - przygotówka bywa większa od nominału. Obliczenie głębokości skrawania dla wałka fi 60 toczonego na fi 52 daje . Jeśli ten naddatek zbierzemy w dwóch przejściach - zgrubnym 3,5 mm i wykańczającym 0,5 mm - to rzeczywista głębokość skrawania w każdym z nich jest inna, a łączna liczba przejść narzędzia wynosi dwa.
Przy toczeniu poprzecznym (planowaniu) obliczenie głębokości skrawania jest jeszcze prostsze: głębokość skrawania określa tam po prostu grubość warstwy zdejmowanej z czoła, mierzona wzdłuż osi. Przy wytaczaniu wzór się odwraca - średnica po obróbce jest większa od wyjściowej, więc . Obliczenie głębokości skrawania przy frezowaniu sprowadza się z kolei do podziału naddatku na warstwy: kieszeń głęboka na 18 mm przy to trzy warstwy, a przy - cztery.
Warto pamiętać o jednej subtelności. Rzeczywista prędkość skrawania na dnie warstwy jest niższa niż na jej wierzchu, bo średnica maleje: przy średnicy przedmiotu obrabianego 60 mm i na średnicy 52 mm spada o ok. 13%. Dla zgrubnego przejścia to bez znaczenia, ale przy dużych głębokościach na małych średnicach - na przykład przy toczeniu powierzchni czopów - różnica potrafi przesunąć warunki poza okno łamacza. Ponieważ prędkość skrawania zależy od średnicy i obrotów, każda zmiana głębokości na małym detalu zmienia warunki na ostrzu. Sterowanie ze stałą (G96) liczy obroty dla średnicy, na której stoi wierzchołek ostrza, więc rzeczywista prędkość skrawania na zewnętrznej krawędzi warstwy jest wyższa od zadanej. Obliczenie głębokości skrawania to więc zawsze także pytanie, na jakiej średnicy liczymy obroty.
Rzeczywista głębokość skrawania a wartość z programu
Rzeczywista głębokość skrawania różni się od zaprogramowanej częściej, niż się wydaje. Winne są odkształcenia sprężyste układu obrabiarka - uchwyt - przedmiot obrabiany - narzędzie: smukły wałek ugina się pod siłą odporową, frez na długim wysięgu odgina się od ścianki, a zużyta krawędź "odpycha" materiał. Efekt: po przejściu na zadaną średnicę pomiar pokazuje kilka setnych więcej, a kolejne przejście "na zero" zbiera rzeczywistą głębokość skrawania rzędu 0,02-0,05 mm - czyli pracuje poniżej zdrowego minimum.
Odwrotna sytuacja zdarza się na odlewach i odkuwkach: naddatek jest nierówny, więc rzeczywista głębokość skrawania zmienia się wzdłuż przejścia, czasem kilkukrotnie. Stąd zasada, że pierwsze przejście po surowym materiale planuje się tak, by ostrze pracowało pod naskórkiem na całej długości - jakość obrabianego materiału (zgorzelina, twarda skórka odlewnicza, wtrącenia piasku) decyduje o tym, ile może wynosić najmniejsza bezpieczna głębokość. Wystarczy porównać pręt ciągniony i odkuwkę: jakość obrabianego materiału w obu przypadkach jest inna, więc i minimum musi być inne. Po pierwszym przejściu powierzchnia obrabiana jest już jednorodna i kolejne warstwy można planować bez zapasu.
Głębokość skrawania w toczeniu: parametry toczenia krok po kroku
Parametry toczenia dobiera się w stałej kolejności: najpierw głębokość, potem posuw, na końcu prędkość. Głębokość skrawania powinna wynikać z naddatku i z tego, ile przejść chcemy wykonać; posuw na obrót wymaganej chropowatości i wytrzymałości płytki; prędkość - z materiału i żądanej trwałości.
Taka kolejność daje najkrótszy czas obróbki przy danej trwałości ostrza, bo przesuwa obciążenie na parametr, który trwałość traktuje najłagodniej.
Na zwykłej tokarce CNC głębokość skrawania powinna być dobrana tak, by liczba przejść zgrubnych była jak najmniejsza, a na wykańczanie zostało 0,2-1 mm na stronę. Dla stali konstrukcyjnej i płytki CNMG 12 typowe ustawienia parametrów obróbczych wyglądają tak: , posuw na obrót , . Przy toczeniu powierzchni walcowych długich wałków głębokość ogranicza raczej sztywność detalu niż płytka; przy toczeniu powierzchni czołowych - moc wrzeciona przy dużych średnicach. Na karcie operacyjnej technolog wpisuje głębokość skrawania (mm) przy każdym przejściu, żeby operator nie musiał jej odtwarzać z programu.
Zalecane parametry obróbcze zawsze zakładają konkretny gatunek i geometrię płytki, dlatego te same wartości w katalogach dwóch producentów potrafią się różnić. Wspólna jest jedna reguła: przy tej samej płytce większa głębokość skrawania powoduje proporcjonalny wzrost siły, ale niemal nie zmienia temperatury na ostrzu - ciepło rozkłada się na dłuższą krawędź. Większa głębokość skrawania powoduje też wzrost siły odporowej, co przy smukłych wałkach szybciej prowadzi do drgań niż sam wzrost mocy. Dlatego przy toczeniu wzdłużnym, które szerzej omawiamy w artykule o toczeniu wzdłużnym, rezerwy wydajności szuka się najpierw w głębokości.
Zalecana głębokość skrawania: obróbka zgrubna, średnia i wykańczająca
Zalecana głębokość skrawania zależy od etapu, czyli od tego, jaki rodzaj obróbki wykonujemy:
| Etap | Wartości głębokości skrawania, mm (toczenie stali) | Posuw na obrót , mm/obr | Cel |
|---|---|---|---|
| Obróbka zgrubna | 2-6 (do 10 na ciężkich tokarkach) | 0,3-0,6 | usunąć naddatek jak najszybciej |
| Obróbka średnia | 0,5-2 | 0,15-0,3 | wyrównać naddatek przed wykańczaniem |
| Obróbka wykańczająca | 0,2-1 | 0,05-0,2 | wymiar, tolerancja, chropowatość |
Obróbka zgrubna ma usunąć materiał, więc zgrubna głębokość skrawania jest ograniczona głównie mocą, sztywnością i długością krawędzi. Obróbka średnia (półwykańczająca) wyrównuje naddatek tak, by przejście końcowe pracowało na stałej, przewidywalnej głębokości. Obróbka wykańczająca, której poświęciliśmy osobny tekst - obróbka wykańczająca - pracuje na małych głębokościach, ale nie na dowolnie małych: poniżej ok. 0,1 mm krawędź zamiast skrawać zaczyna gnieść.
Wartości głębokości skrawania z tabeli traktuj jako punkt startowy. Obróbka materiałów trudnoskrawalnych rządzi się własnymi prawami: przy stali nierdzewnej zgrubne zwykle się utrzymuje, a obniża ; przy aluminium głębokość można wyraźnie zwiększyć, bo siły są trzykrotnie mniejsze. Zalecane parametry obróbcze dla konkretnego gatunku podaje katalog producenta płytki - i to on jest ostateczną wyrocznią. Odpowiednie prędkości skrawania dla każdej grupy materiałów (P, M, K, N, S, H) katalog podaje osobno dla zgrubnego i wykańczającego . Po pierwszej sztuce ustawienia parametrów obróbczych koryguje się według wióra i dźwięku.
Głębokość skrawania przy frezowaniu: ap, ae i grubość wióra
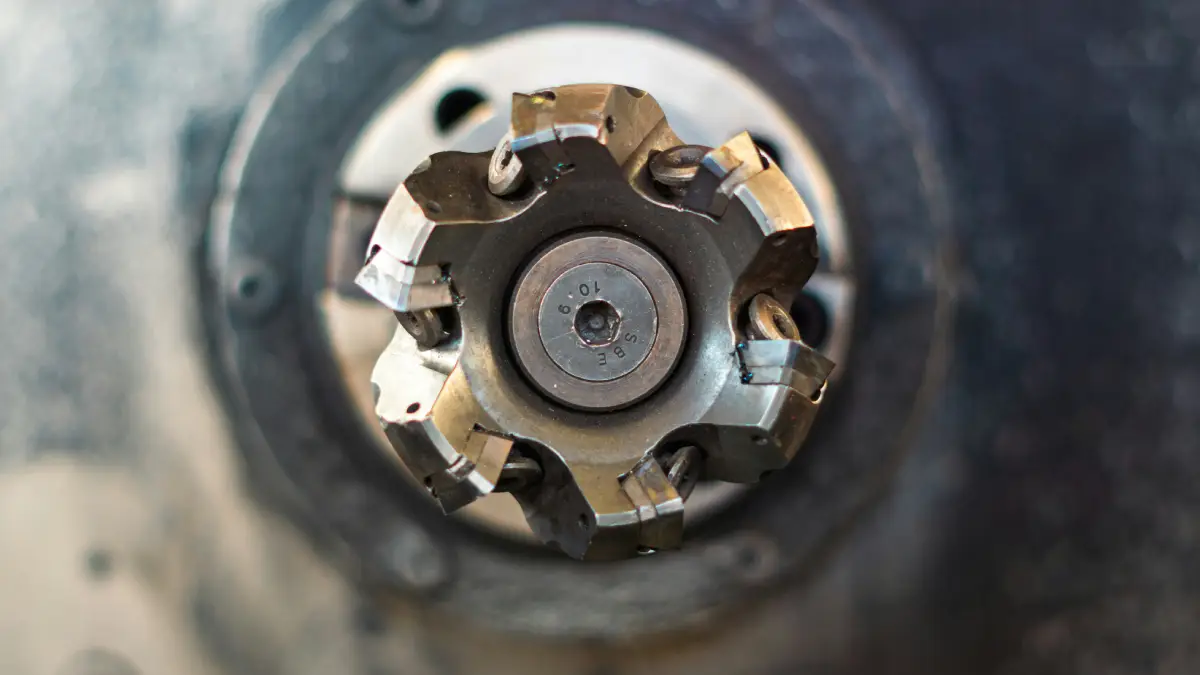
Przy frezowaniu w grę wchodzą dwie głębokości: osiowa i promieniowa głębokość skrawania . Ich proporcja definiuje strategię. Pełne rowkowanie to (pełna średnica freza) i zwykle nie większe niż ; frezowanie obwodowe to małe i duże , nawet ; frezowanie czołowe - duże i ograniczone długością krawędzi płytki.
Głębokość skrawania frezami walcowo-czołowymi z węglika monolitycznego dobiera się więc zupełnie inaczej niż głębokość skrawania frezami z płytkami wymiennymi. Przy frezie z płytkami głębokość skrawania powinna zostawiać zapas ok. 10-20% długości krawędzi, żeby naroże nie pracowało na granicy. Wartości głębokości skrawania dla frezów monolitycznych podaje się często jako wielokrotność średnicy (np. ), a zalecane parametry obróbcze - jako pary -. Obróbka frezami tarczowymi rządzi się jeszcze innymi proporcjami: głębokość skrawania frezami tarczowymi odpowiada wysokości rowka, a szerokość frezowania - grubości tarczy.
Promieniowa głębokość skrawania ma przy tym efekt, którego nie ma w toczeniu: zmienia grubość wióra. Gdy spada poniżej połowy średnicy, ząb wchodzi w materiał po stycznej i maksymalna grubość wiórów jest mniejsza niż posuw na ostrze : . Średnia grubość wiórów maleje jeszcze bardziej - w przybliżeniu . Przy średnicy to już tylko ok. 44% , dlatego mała promieniowa głębokość skrawania wymaga podniesienia posuwu na ostrze , żeby wiór nie zszedł poniżej ok. 0,02-0,04 mm. Tę korektę posuwu (chip thinning) opisaliśmy szczegółowo przy posuwie - tu ważne jest jedno: korekcja posuwu wynika wprost z promieniowej głębokości, nie z posuwu samego w sobie.
Obróbka frezami kulistymi dokłada trzecią zależność: przy małym frez pracuje nie nominalną średnicą, lecz średnicą skrawania w punkcie kontaktu. Średnica skrawania, mm na danej głębokości to ; frez kulisty fi 10 przy skrawa średnicą zaledwie 4,4 mm. Rzeczywista prędkość skrawania spada wtedy ponad dwukrotnie, więc korekcja prędkości skrawania przez podniesienie obrotów jest obowiązkowa - duża prędkość skrawania w punkcie kontaktu to warunek dobrej powierzchni. Głębokość skrawania frezami kulistymi określa więc nie tylko wydajność, ale i warunki skrawania na krawędzi.
Frezowanie kołowe (interpolacja po okręgu) zmienia z kolei efektywną promieniową głębokość: przy frezowaniu kołowym wewnętrznym na krawędzi jest większe niż przy prostym przejściu o tej samej wartości, bo łuk otworu "otula" frez. Dlatego głębokość skrawania frezami przy frezowaniu kołowym kieszeni dobiera się ostrożniej niż przy konturze zewnętrznym, a posuw stołu koryguje się o stosunek średnic.
Zbyt duża głębokość skrawania - i zbyt mała: objawy i skutki
Zbyt duża głębokość skrawania daje objawy, które każdy operator zna ze słuchu. Pierwszy to drgania: nadmierna głębokość skrawania powoduje wzrost siły odporowej, smukły obrabiany detal albo frez na wysięgu zaczyna wibrować, a na powierzchni obrabianego detalu pojawiają się charakterystyczne pasy. Drugi to przeciążenie wrzeciona - spadek obrotów pod obciążeniem, alarm mocy, w skrajnym przypadku zatrzymanie. Trzeci to wykruszenie krawędzi: przy głębokości większej niż czynna długość krawędzi płytka pracuje narożem i częścią nieprzewidzianą do skrawania.
Zbyt duża głębokość skrawania to także ryzyko dla dokładności: odkształcenia sprężyste rosną z siłą, więc rzeczywista głębokość skrawania odbiega od zaprogramowanej, a wymiar "pływa" wzdłuż detalu. Zbyt duża głębokość w obróbce cienkich ścianek kończy się ich odkształceniem - przedmiot obrabiany ugina się pod narzędziem, a po zwolnieniu z uchwytu wraca, zabierając wymiar. Przy takich objawach realizacja procesu skrawania wymaga zmiany planu, a rozwiązanie jest prawie zawsze to samo: podzielić naddatek na więcej przejść albo zmienić kąt przystawienia na 90-95 stopni, który kieruje siłę wzdłuż osi, a nie w bok.
Zbyt mała głębokość skrawania jest groźna w mniej oczywisty sposób. Gdy spada poniżej promienia zaokrąglenia krawędzi (typowo 0,02-0,05 mm), ostrze przestaje ścinać i zaczyna ślizgać się po materiale, umacniając go zgniotem i przyspieszając zużycie narzędzi. Zbyt mała głębokość skrawania przy stali nierdzewnej to przepis na twardą skórkę, w której każde kolejne przejście pracuje coraz gorzej. Prędkość skrawania ma tu drugorzędne znaczenie - winna jest głębokość. Trzecia pułapka: przy płytce z dużym promieniem naroża zbyt mała głębokość skrawania powoduje, że wiór formuje się tylko na zaokrągleniu i nie łamie się - wstęga owija detal.
Dobór parametrów skrawania: głębokość, posuw i prędkości skrawania
Dobór głębokości skrawania to pierwszy krok, ale nie jedyny: zmiana pociąga za sobą korektę pozostałych wielkości. Prędkość skrawania zależy przede wszystkim od pary materiał-ostrze i od żądanej trwałości, ale także od przekroju wióra: przy dużych przekrojach katalogi zalecają korekcję prędkości skrawania w dół o kilka-kilkanaście procent.
Prędkość skrawania ma też swoje minimum: poniżej ok. 60-80 m/min w stali rośnie ryzyko narostu. Pamiętaj przy tym, że rzeczywista prędkość skrawania przy dużej głębokości na małej średnicy bywa niższa od katalogowej, co częściowo samo kompensuje wzrost obciążenia. Odpowiednie prędkości skrawania stali węglowej przy płytkach powlekanych to orientacyjnie 180-300 m/min; prędkości skrawania stali nierdzewnej - 120-200 m/min; prędkości skrawania stali hartowanej przy CBN - 100-200 m/min, ale przy głębokościach rzędu 0,1-0,3 mm. Więcej o tym, od czego prędkość skrawania zależy i jak ją korygować, piszemy w przewodniku o tym, czym jest prędkość skrawania.
Duża prędkość skrawania dobrze współpracuje z małą głębokością: tak pracuje obróbka wykańczająca i frezowanie HSC. Duża głębokość skrawania z kolei lubi umiarkowaną prędkość: przy dużym przekroju wióra wydziela się więcej ciepła, więc wyższe prędkości skrawania skracałyby trwałość ponad miarę. W takich warunkach prędkość skrawania zależy także od tego, jak skutecznie chłodziwo odbiera ciepło ze strefy skrawania. Duża prędkość skrawania przy dużej głębokości ma sens tylko na bardzo sztywnych maszynach z zapasem mocy - i nawet tam dobór prędkości skrawania odbywa się na końcu, po ustaleniu głębokości i posuwu.
Przy frezowaniu łańcuch jest dłuższy: z głębokości i szerokości wynika grubość wióra, z niej - posuw na ostrze , a stąd prędkość posuwu , gdzie to liczba efektywnych ostrzy pracujących jednocześnie. Prędkość posuwu i obroty to w programie jedyne liczby, jakie widzi sterowanie; wszystko inne jest ukryte w ich doborze. Dlatego ustawienia parametrów obróbczych zapisuje się zawsze kompletem - , , , - a nie pojedynczo, i dlatego wartości parametrów skrawania w karcie technologicznej są czytelne tylko razem.
Zasada kolejności ma jeden wyjątek: duży posuw z małą głębokością (frezowanie wysokoposuwowe, HFM). Narzędzia skrawające o małym kącie przystawienia (frezy HFM, ok. 10-15 stopni) pocieniają wiór tak mocno, że rośnie do 1-2 mm, a spada do 1-2 mm. Duży posuw kieruje wtedy siłę osiowo w stronę wrzeciona, co pozwala pracować na długich wysięgach bez drgań. Wydajność obróbki bywa wtedy wyższa niż przy klasycznej, głębokiej strategii.
Wydajność skrawania Q, siły i moc
Wydajność skrawania to objętość materiału usuwana w minucie. Przy toczeniu (cm3/min), przy frezowaniu . Głębokość wchodzi do obu wzorów liniowo - podwojenie podwaja wydajność skrawania przy niemal niezmienionej trwałości ostrza, co żadnemu innemu parametrowi się nie udaje.
Prędkość skrawania ma w tym wzorze tę samą wagę co głębokość, ale kosztuje nieporównanie więcej trwałości. Każdy dodatkowy milimetr ma jednak cenę: głębokość skrawania powoduje liniowy wzrost siły i mocy. Uwaga na jednostki: wychodzi w cm3/min, gdy podstawisz w m/min, a i w mm - prędkość skrawania mm/min dałaby wynik tysiąc razy za duży. Dlatego wydajność obróbki zgrubnej mierzy się właśnie w cm3/min, a nie w obrotach czy mm/min.
Za wydajność płaci się siłą i mocą, a realizacja procesu skrawania z dużą głębokością wymaga sprawdzenia obu. Siła skrawania , gdzie opór właściwy skrawania zależy od materiału i grubości wióra (dla stali konstrukcyjnej ok. 1700-2100 N/mm2, dla aluminium 600-900 N/mm2). Obróbka materiałów lekkich pozwala więc przy tej samej mocy na głębokości nieosiągalne w stali. Moc skrawania (kW). Przykład: stal C45, , , , : , , . Przy sprawności napędu ok. 0,8 potrzeba wrzeciona o mocy co najmniej 8,5 kW - i to przy obrotach, przy których napęd tę moc rzeczywiście oddaje.
Tu kryje się najczęstsza pułapka: prędkość obrotowa wrzeciona dla dużej średnicy jest niska, a wiele napędów przy niskich obrotach nie osiąga mocy znamionowej. Duża głębokość skrawania na dużej średnicy potrafi więc zatrzymać wrzeciono, które "na papierze" ma zapas. Warto też pamiętać, że głębokość nie zmienia oporu właściwego - opór właściwy skrawania zależy od grubości wióra, czyli od posuwu i kąta przystawienia, a nie od . To kolejny powód, dla którego głębokość jest najtańszym sposobem na wydajność: siła rośnie liniowo, bez kary za cienki wiór.
Symbole i jednostki: ściąga
Tabela zestawia oznaczenia używane w tym poradniku: i w mm, średnice i w mm, w m/min, w obr/min, posuwy w mm/obr, w mm i w mm/min, a także , , w N, w N/mm2, w kW i w cm3/min, zgodnie z ISO 3002-1.
| Wielkość | Symbol i jednostka |
|---|---|
| Głębokość skrawania (osiowa) | , mm |
| Promieniowa głębokość skrawania (szerokość frezowania) | , mm |
| Średnica obrabianego przedmiotu | , mm |
| Średnica przedmiotu obrobionego | , mm |
| Prędkość skrawania | , m/min |
| Prędkość obrotowa wrzeciona | , obr/min |
| Posuw (ogólnie) | , mm/obr |
| Posuw na obrót | , mm/obr |
| Posuw na ostrze | , mm |
| Prędkość posuwu (posuw stołu) | , mm/min |
| Liczba efektywnych ostrzy | |
| Maksymalna grubość wiórów | , mm |
| Średnia grubość wiórów | , mm |
| Siła skrawania | , N |
| Opór właściwy skrawania | , N/mm2 |
| Moc skrawania | , kW |
| Wydajność skrawania | , cm3/min |
| Średnica skrawania, mm (frez kulisty) |
Oznaczenia są zgodne z ISO 3002-1 i z notacją katalogów Sandvik Coromant, Walter i Dormer Pramet. W starszych polskich podręcznikach spotyka się też posuw oznaczany jako p i głębokość jako g - to te same wielkości. Starsze tabele podają niekiedy prędkość skrawania mm/s albo m/s (przy szlifowaniu) - przed podstawieniem do wzoru trzeba ją przeliczyć na m/min. Jeśli w arkuszu z CAM-a widzisz prędkość skrawania mm/min, to niemal na pewno pomyłka w jednostkach. Te same oznaczenia stosujemy we wszystkich naszych poradnikach, więc wartości parametrów skrawania można przenosić między nimi bez przeliczania.
Głębokość skrawania a obróbka CNC w praktyce i w wycenie
W programie NC głębokość rzadko pojawia się wprost: sterowanie widzi współrzędne, a wynika z różnicy między kolejnymi przejściami. W cyklach zgrubnych (np. G71 na tokarkach Fanuc) głębokość jest parametrem cyklu - w formacie dwublokowym głębokość skrawania określa adres U w pierwszym bloku - a w CAM wartości głębokości skrawania wpisuje się jako parametry strategii (step-down, step-over).
Biblioteki narzędzi w CAM przechowują zalecane parametry obróbcze dla każdej pary narzędzie-materiał, ale ustawienia parametrów obróbczych z biblioteki są tylko punktem wyjścia. Parametry obróbki CNC ustawiane w CAM-ie mają jednak tę samą logikę co ręczne: najpierw głębokość i szerokość, potem posuw, na końcu obroty. Dobre systemy CAM pilnują przy tym stałego w narożach, bo zmienna promieniowa głębokość w narożniku kieszeni to najczęstsza przyczyna złamanych frezów.
Dla porządku: obróbka CNC nie zmienia fizyki skrawania, zmienia tylko to, jak precyzyjnie da się ją powtarzać - pisaliśmy o tym w tekście o tym, na czym polega obróbka CNC. Maszyny CNC o wysokiej sztywności pozwalają pracować z dużą głębokością bez drgań, lżejsze maszyny CNC wymagają podziału naddatku na więcej warstw. Te same parametry obróbki CNC na dwóch obrabiarkach dadzą więc różny czas obróbki, co przekłada się wprost na koszt detalu.
Tu głębokość łączy się z ekonomią. Liczba przejść narzędzia wynika z naddatku podzielonego przez , a czas obróbki - z liczby przejść i posuwu. Jeżeli dobór głębokości skrawania pozwala zejść z czterech przejść do dwóch, czas maszynowy spada niemal o połowę, a cena detalu razem z nim. Jeśli chcesz sprawdzić, jak głębokość i pozostałe wartości przekładają się na obroty i czas, skorzystaj z naszego kalkulatora parametrów; a jeżeli częściej liczysz ceny niż parametry, natychmiastowa wycena CNC policzy koszt detalu wprost z modelu 3D.
Najczęstsze pytania o głębokość skrawania
Jaka jest głębokość skrawania w toczeniu wykańczającym?
Głębokość skrawania powinna wynosić zwykle 0,2-1 mm na stronę, ale nie mniej niż ok. 2/3 promienia naroża płytki. Przy promieniu 0,4 mm minimum to ok. 0,25-0,3 mm; przy mniejszej krawędź gniecie zamiast skrawać, a jakość obróbki spada zamiast rosnąć. Odpowiednie prędkości skrawania są tu wyższe niż przy przejściu zgrubnym - małe głębokości idą w parze z dużą prędkością skrawania.
Jakie są podstawowe parametry skrawania i gdzie w nich miejsce na głębokość?
To prędkość skrawania, posuw i głębokość. Głębokość ustala się jako pierwszą, bo najsłabiej wpływa na trwałość ostrza, a najmocniej na liczbę przejść. Posuw wybiera się drugi, prędkość - na końcu, pod żądaną trwałość i jakość obróbki. Ta kolejność obowiązuje przy toczeniu, frezowaniu i wierceniu.
Czy frezowanie wieloosiowe zmienia dobór głębokości skrawania?
Tak. Frezowanie wieloosiowe pozwala pochylić narzędzie tak, by frez kulisty pracował nie wierzchołkiem, lecz bokiem - wtedy średnica skrawania rośnie i obroty można obniżyć. Przy obróbce 5-osiowej frezami baryłkowymi duży efektywny promień pozwala też zwiększyć odstęp ścieżek przy tej samej jakości obróbki.
Na czym polega obróbka głębokości warstwami?
To podział całkowitej głębokości na kilka warstw o stałym (step-down w CAM). Taka obróbka frezami w głębokich kieszeniach chroni narzędzie przed przeciążeniem i drganiami; nowoczesne strategie dynamiczne robią odwrotnie - duże na całą wysokość freza i małe , co lepiej wykorzystuje krawędź.
Jak głębokość skrawania buduje wydajny proces obróbki?
Przez liczbę przejść: wydajny proces obróbki to taki, w którym naddatek schodzi w jak najmniejszej liczbie przejść przy akceptowalnej trwałości ostrza. Ponieważ głębokość najsłabiej obciąża trwałość, to od niej zaczyna się szukanie rezerw, a posuw i prędkość poprawia się dopiero potem.
Ile maksymalnie może wynosić głębokość?
Tyle, ile pozwala najsłabsze ogniwo: płytka (ok. 1/2-2/3 długości krawędzi), moc wrzeciona, sztywność detalu i mocowania oraz jakość obrabianego materiału. Maksymalna głębokość skrawania, mm dla konkretnej płytki, jest podana w katalogu obok kodu łamacza. W praktyce najczęściej ogranicza ją sztywność, a nie narzędzie.
Źródła
- 1.D.A. Stephenson, J.S. Agapiou, "Metal Cutting Theory and Practice", 3rd ed., CRC Press, 2016 (przekrój warstwy skrawanej, siły, moc i trwałość w funkcji ap)
- 2.W. Grzesik, "Podstawy skrawania materiałów konstrukcyjnych", WNT, 2010 (definicje ap i ae, rozszerzone równanie Taylora)
- 3.K. Jemielniak, "Obróbka skrawaniem. Podstawy, dynamika, diagnostyka", OW Politechniki Warszawskiej, 2018 (drgania a głębokość skrawania)
- 4.S. Kalpakjian, S.R. Schmid, "Manufacturing Engineering and Technology", 8th ed., Pearson, 2020 (wydajność i moc skrawania)
- 5.Sandvik Coromant, "Training Handbook: Metal Cutting Technology", 2017 (hex, hm, średnica skrawania freza kulistego, zalecane zakresy ap)
- 6.ISO 3002-1 (podstawowe wielkości w skrawaniu)
- 7.katalogi techniczne Walter i Dormer Pramet 2026
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 14 dni za darmo, bez karty.
Załóż konto za darmo