Frezowanie CNC: rodzaje, metody i parametry
Frezowanie CNC to obróbka skrawaniem, w której obracające się narzędzie wieloostrzowe, frez, usuwa materiał z przedmiotu, a ruchy posuwowe wykonuje obrabiarka sterowana programem. Tak powstają płaszczyzny, odsadzenia, rowki, kieszenie, kontury i powierzchnie 3D, czyli większość części pryzmatycznych. Od wyboru metody, kierunku frezowania i liczby ustawień zależą jakość, czas i cena detalu.
Na czym polega frezowanie
Frezowanie polega na usuwaniu materiału narzędziem wieloostrzowym, które wykonuje ruch obrotowy, czyli ruch główny, podczas gdy przedmiot albo wrzeciono przesuwa się ruchem posuwowym. Każde ostrze skrawa tylko przez część obrotu: wchodzi w materiał, zdejmuje wiór i wychodzi. To skrawanie przerywane, inne niż ciągłe skrawanie przy toczeniu.
Z tej przerywanej pracy wynikają cechy frezowania. Każde wejście ostrza w materiał to uderzenie, dlatego dla trwałości narzędzia liczy się to, jak ostrze wchodzi i wychodzi z materiału, a nie tylko prędkość i posuw. Jednocześnie kilka ostrzy dzieli się pracą, więc frez może zdejmować dużo materiału przy umiarkowanym obciążeniu pojedynczej krawędzi.
Według podręcznika Swifta i Bookera frezowaniem obrabia się wszystkie metale, a także część tworzyw sztucznych i ceramiki. Proces jest elastyczny i nie wymaga dedykowanego oprzyrządowania, więc sprawdza się przede wszystkim przy pojedynczych sztukach i małych seriach. Jego słabą stroną jest wykorzystanie materiału: z półfabrykatu powstaje dużo wiórów, a cena materiału liczy się od bloku, nie od gotowej części.
Frezowanie czy toczenie
Wybór między frezowaniem a toczeniem wynika z kształtu części. Części obrotowe, takie jak wałki, tuleje i tarcze, toczy się, bo przedmiot obraca się wokół własnej osi i jedno ostrze tworzy powierzchnię walcową. Części pryzmatyczne, takie jak korpusy, płyty i wsporniki, frezuje się, bo ich powierzchnie są płaskie albo dowolnie ukształtowane.
Wiele części łączy oba kształty: wałek z wpustem albo tarcza z otworami na podziałce. Takie detale obrabia się na tokarkach z narzędziami napędzanymi albo na centrach frezarsko-tokarskich, co pozwala skończyć część w jednym zamocowaniu. Jak wygląda toczenie od strony parametrów i narzędzi, opisujemy w artykule o toczeniu wzdłużnym.
Frezowanie obwodowe i frezowanie czołowe
Frezowanie dzieli się na obwodowe i czołowe według tego, która część freza tworzy powierzchnię. Przy frezowaniu obwodowym, zwanym też walcowym, oś freza jest równoległa do obrabianej powierzchni, a skrawają ostrza na obwodzie. Przy frezowaniu czołowym oś jest prostopadła do powierzchni, a powierzchnię tworzą ostrza na czole narzędzia.
Swift i Booker przypisują te odmiany do typów frezarek. Na frezarkach poziomych wykonuje się frezowanie walcowe płaszczyzn, frezowanie kształtowe, rowki, frezowanie zespołem frezów i przecinanie. Na frezarkach pionowych wykonuje się frezowanie czołowe, rowki, rowki na jaskółczy ogon i rowki pod wpusty czółenkowe.
W praktyce frez walcowo-czołowy pracuje często obiema częściami jednocześnie. Przy frezowaniu odsadzenia pod kątem 90 stopni obwód tworzy ścianę boczną, a czoło dno. Dlatego na rysunku liczy się nie nazwa operacji, ale to, które powierzchnie musi wykonać narzędzie i jakie ma do nich dojście.
Frezowanie współbieżne i przeciwbieżne
Frezowanie współbieżne i przeciwbieżne różnią się kierunkiem posuwu względem obrotu freza. We frezowaniu współbieżnym przedmiot przesuwa się zgodnie z kierunkiem ruchu ostrzy w strefie skrawania, a we frezowaniu przeciwbieżnym przeciwnie. Ta pozornie drobna różnica zmienia przebieg grubości wióra, kierunek sił, trwałość ostrza i jakość powierzchni.
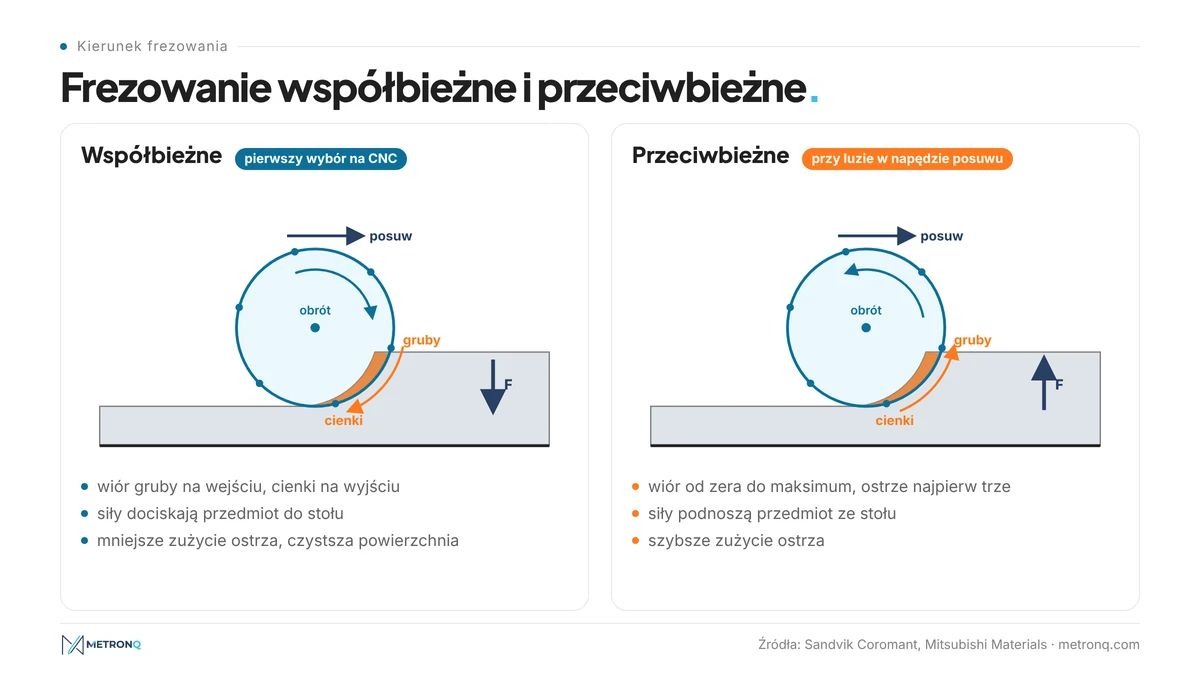
We frezowaniu współbieżnym ostrze wchodzi w materiał przy największej grubości wióra, a wychodzi przy grubości bliskiej zera. Sandvik Coromant nazywa to złotą zasadą frezowania: wiór gruby na wejściu i cienki na wyjściu. Ostrze od razu skrawa, zamiast się ślizgać, a siły skrawania dociskają przedmiot do freza i do stołu.
We frezowaniu przeciwbieżnym grubość wióra rośnie od zera do maksimum. Na początku ostrze nie może wejść w materiał, więc trze i dogniata powierzchnię, często już utwardzoną przez poprzednie ostrze. Mitsubishi Materials opisuje ten odcinek jako strefę tarcia, w której gwałtownie rośnie siła na powierzchni przyłożenia i przyspiesza zużycie ostrza.
Dlaczego frezowanie współbieżne jest pierwszym wyborem
Według Sandvik Coromant frezowanie współbieżne jest zawsze preferowane, jeśli pozwalają na to obrabiarka, mocowanie i przedmiot. Ostrze mniej się ściera, ciepło uchodzi z grubym wiórem, a wiór odpada za narzędziem, więc nie jest ponownie przecinany. Materiały warsztatu Washington University w St. Louis wskazują też na czystszą powierzchnię i dłuższą trwałość narzędzia.
Warunkiem jest brak luzu w napędzie posuwu. Siły we frezowaniu współbieżnym wciągają przedmiot pod frez. Na starej frezarce konwencjonalnej z luzem między śrubą pociągową a nakrętką stół może wtedy skoczyć do przodu, posuw na ostrze chwilowo rośnie i płytka może się wykruszyć. Obrabiarki CNC mają zwykle śruby kulowe z napięciem wstępnym, praktycznie bez luzu, dlatego tam frezowanie współbieżne jest standardem.
Kiedy stosować frezowanie przeciwbieżne
Frezowanie przeciwbieżne ma uzasadnienie w kilku konkretnych sytuacjach. Sandvik Coromant zaleca je, gdy obrabiarka nie ma eliminacji luzu, gdy naddatek na obróbkę mocno się zmienia, oraz przy płytkach ceramicznych w stopach żarowytrzymałych, bo ceramika źle znosi uderzenie przy wejściu z grubym wiórem.
Kierunek frezowania zmienia też wymagania wobec mocowania. Przy frezowaniu przeciwbieżnym siły promieniowe podnoszą przedmiot ze stołu, więc mocowanie musi przeciwdziałać odrywaniu. Przy frezowaniu współbieżnym musi przenieść siły wciągające. Cienka płyta trzymana tylko na krawędziach może zachowywać się zupełnie inaczej w zależności od kierunku posuwu.
Rodzaje frezowania i operacje na frezarce CNC
Na frezarce CNC wykonuje się kilkanaście typowych operacji, a każda ma swój typ narzędzia. Najczęstsze to planowanie płaszczyzn, frezowanie odsadzeń, rowków, kieszeni i konturów, obróbka powierzchni 3D, fazowanie oraz frezowanie otworów i gwintów po okręgu. Tabela zestawia operacje z narzędziami, którymi zwykle się je wykonuje.
| Operacja | Typowe narzędzie | Na co uważać |
|---|---|---|
| Planowanie (frezowanie czołowe płaszczyzny) | głowica frezarska z płytkami, kąt przystawienia 45° | średnica 20-50% większa od szerokości, wejście poza osią |
| Odsadzenie 90° | frez walcowo-czołowy, głowica 90° | prostopadłość ściany do dna |
| Rowek | frez walcowo-czołowy, frez tarczowy | pełne opasanie, odprowadzenie wiórów |
| Kieszeń | frez walcowo-czołowy | promień naroża ≥ promień freza |
| Kontur zewnętrzny | frez walcowo-czołowy | ugięcie długiego freza |
| Powierzchnia 3D | frez kulisty, frez z promieniem naroża | wysokość grzbietów między ścieżkami |
| Faza | frez do fazowania | różna średnica skrawania na stożku |
| Otwór lub gwint po okręgu | frez walcowo-czołowy, frez do gwintów | korekta posuwu na łuku |
Planowanie płaszczyzn
Planowanie, czyli frezowanie czołowe płaszczyzny, to najczęstsza operacja frezarska. Sandvik Coromant podaje głowice o kącie przystawienia 45 stopni jako pierwszy wybór do ogólnych zastosowań: zmniejszają drgania przy dużych wysięgach i pozwalają podnieść posuw dzięki pocienieniu wióra. Głowice 90 stopni wybiera się do cienkich ścianek, bo kierują siłę promieniowo, a nie osiowo.
Ten sam producent podaje kilka zasad ustawienia głowicy. Średnica freza powinna być o 20-50% większa od szerokości obrabianej powierzchni, a frez ustawiony poza osią przedmiotu, żeby wiór na wyjściu był jak najcieńszy. Wejście w materiał najlepiej programować łukiem, a przejść nad otworami i rowkami lepiej unikać. Jeśli się nie da, posuw nad przerwami obniża się o połowę.
Rowki, kieszenie i kontury
Rowki, kieszenie i kontury wykonuje się zwykle frezami walcowo-czołowymi. Rowek frezowany na pełną szerokość oznacza pełne opasanie freza, największe obciążenie i najtrudniejsze odprowadzanie wiórów. Dlatego szersze rowki i kieszenie często frezuje się frezem mniejszym od ich szerokości, po torze, który utrzymuje stałe zaangażowanie narzędzia.
Jak głębokość osiowa i promieniowa zmieniają grubość wióra, opisujemy w artykule o głębokości skrawania, a korektę posuwu przy interpolacji kołowej w tekście o posuwie narzędzia. Przegląd frezów, głowic i oprawek znajdziesz w artykule o narzędziach skrawających.
Frezarki CNC i centra obróbcze: 3, 4 i 5 osi
Frezarkę CNC opisuje się liczbą osi, w których program steruje ruchem. Według normy ISO 841 oś Z jest równoległa do wrzeciona, X i Y uzupełniają prawoskrętny układ współrzędnych, a A, B i C to osie obrotowe wokół X, Y i Z. Maszyna 3-osiowa porusza się w X, Y i Z, a 4- i 5-osiowa dodaje jedną lub dwie osie obrotowe.
Frezarka pionowa ma wrzeciono prostopadłe do stołu, a pozioma równoległe. Centrum obróbcze to frezarka CNC z automatyczną zmianą narzędzi, często także z paletami. Centra poziome z obrotowym stołem pozwalają obrobić kilka ścian korpusu w jednym zamocowaniu, a palety skracają postój maszyny podczas mocowania kolejnego przedmiotu.
Przy pięciu osiach trzeba odróżnić dwie metody. W obróbce 3+2 osie obrotowe ustawiają przedmiot pod kątem i blokują się, a skrawanie odbywa się w trzech osiach liniowych. W obróbce ciągłej pięcioosiowej wszystkie osie poruszają się jednocześnie, co jest potrzebne przy łopatkach, wirnikach i formach. Dla większości części pryzmatycznych główną zaletą piątej osi jest mniej ustawień, a więc mniej czasu przygotowawczego i mniej błędów bazowania.
Liczba ustawień jest jednym z głównych składników kosztu części, co pokazujemy w artykule o procesie technologicznym. Część, którą da się obrobić z jednej strony, będzie tańsza od części wymagającej trzech zamocowań, niezależnie od tego, czy maszyna ma trzy, czy pięć osi.
Parametry frezowania: prędkość, posuw i głębokość
Parametry frezowania to prędkość skrawania , prędkość obrotowa , posuw na ostrze , posuw minutowy oraz głębokości osiowa i promieniowa . Prędkość skrawania i posuw na ostrze dobiera się z katalogu narzędzia do materiału, a pozostałe wielkości wylicza z nich wzorami.
Sandvik Coromant i podręcznik SME „Realistic Cost Estimating for Manufacturing” podają te same zależności. Prędkość obrotową liczy się ze wzoru:
a posuw minutowy stołu ze wzoru:
gdzie:
- - prędkość skrawania [m/min],
- - średnica freza [mm],
- - prędkość obrotowa wrzeciona [obr/min],
- - posuw na ostrze [mm],
- - liczba efektywnych ostrzy,
- - posuw minutowy [mm/min].
Wydajność objętościowa to w cm3/min, a moc skrawania netto według Sandvik Coromant w kW, gdzie to opór właściwy skrawania w N/mm2. Szczegółowo o doborze każdego z parametrów piszemy w artykułach o prędkości skrawania i parametrach skrawania, a obliczenia wykonasz w kalkulatorze parametrów skrawania.
Czas frezowania i koszt operacji
Czas maszynowy frezowania to droga freza podzielona przez posuw minutowy. Podręcznik SME zapisuje go jako , gdzie to posuw na obrót, a prędkość obrotowa, czyli w mianowniku stoi . Kluczowe jest : to nie długość powierzchni, ale długość powierzchni powiększona o dobieg i wybieg narzędzia.
Przy planowaniu głowicą, która ma całkowicie przejść nad powierzchnią, środek freza musi pokonać długość przedmiotu, całą średnicę narzędzia i dwa odcinki bezpieczeństwa:
gdzie:
- - długość obrabianej powierzchni [mm],
- - średnica głowicy [mm],
- - odstęp bezpieczeństwa na wejściu i wyjściu [mm].
Przykład (wartości przykładowe): planowanie powierzchni 200 × 80 mm ze stali C45 głowicą Ø100 z 6 płytkami. Głowica jest o 25% szersza od powierzchni, więc spełnia zasadę 20-50%. Przyjmujemy , i . Wtedy , , a .
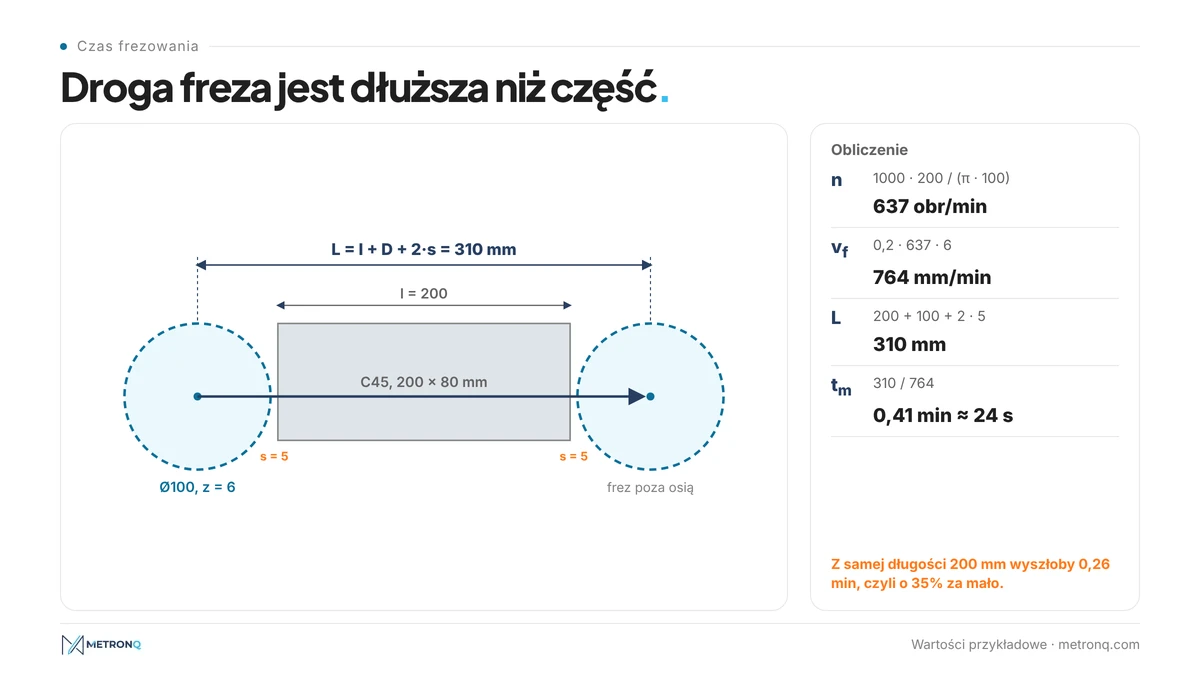
Czas jednego przejścia wynosi , czyli około 24 sekund, choć sama powierzchnia ma tylko 200 mm długości. Gdyby liczyć czas z samej długości przedmiotu, wynik byłby o ponad jedną trzecią za krótki. Przy głębokości wydajność wynosi .
Przy frezowaniu obwodowym podręcznik SME podaje osobny wzór na dobieg, czyli drogę, którą frez musi przejść, zanim zacznie skrawać na pełnej głębokości: , gdzie to promień freza, a głębokość skrawania. W przykładzie z podręcznika frez tarczowy o promieniu 101,6 mm przy głębokości 35,6 mm ma dobieg 77,2 mm, czyli więcej niż długość samej obrabianej powierzchni (60,3 mm).
Koszt operacji SME liczy jako sumę stawek pracy, maszyny i kosztów dodatkowych pomnożoną przez czas. Przy stawce 200 zł za godzinę (wartość przykładowa) przejście z przykładu kosztuje 1,35 zł. Ustawienie maszyny trwające 30 minut kosztuje przy tej stawce 100 zł: przy jednej sztuce to cały koszt detalu, przy 50 sztukach 2 zł na sztukę. Dlatego w wycenie frezowania czas ustawienia waży często więcej niż czas skrawania, o czym piszemy w artykule o najdroższej minucie w obróbce CNC. Takie obliczenia dla każdej operacji wykonuje automatycznie program do wyceny CNC MetronQ, na stawkach i maszynach danego zakładu.
Dokładność i chropowatość po frezowaniu
Dokładność frezowania zależy od etapu obróbki, sztywności układu i materiału. Obróbka zgrubna daje zwykle klasy IT12-IT14, a frezowanie wykańczające IT8-IT9, o czym piszemy w artykule o klasach tolerancji IT. Węższe tolerancje wymagają dodatkowych przejść, rozwiercania albo szlifowania, co podnosi koszt.
Swift i Booker podają dla frezowania chropowatość od 0,2 do 25 µm Ra, zależnie od narzędzia, parametrów i przejścia. W typowej obróbce wykańczającej frezem uzyskuje się zwykle Ra 1,6-3,2. O wyniku decydują posuw na ostrze, bicie ostrzy i kierunek frezowania, a płytki z ostrzem wygładzającym pozwalają zwiększyć posuw bez pogorszenia powierzchni. Więcej o parametrach Ra i Rz piszemy w artykule o chropowatości powierzchni.
Dla położenia otworów na centrach frezarskich CNC ten sam podręcznik pokazuje wykres możliwości procesu. Przy wymiarze 100 mm normalny zakres to w przybliżeniu ±0,015-0,05 mm, odczytany z wykresu. Według autorów na dokładność wpływają przede wszystkim skrawalność materiału oraz sztywność freza, przedmiotu i obrabiarki. Jak zapisuje się tolerancję pozycji, wyjaśniamy w artykule o tolerancjach kształtu i położenia.
Jak projektować części frezowane, żeby były tańsze
Część frezowana jest tańsza, gdy narzędzie ma do niej łatwy dostęp, pracuje krótkim wysięgiem i nie wymaga wielu ustawień. Większość tych zasad wynika wprost z geometrii frezowania. Konstruktor, który je zna, może obniżyć cenę detalu bez zmiany jego funkcji, zanim jeszcze zapytanie trafi do zakładu.
Pierwsza zasada dotyczy naroży wewnętrznych. Frez jest walcem, więc nie wykona pionowego naroża kieszeni o promieniu mniejszym niż jego własny promień. Ostre naroże wewnętrzne wymaga obróbki elektroerozyjnej albo innego zabiegu, a bardzo mały promień oznacza mały frez i wolną obróbkę. Promień naroża nieco większy od promienia freza pozwala narzędziu przejść łukiem bez gwałtownego wzrostu opasania.
Druga zasada dotyczy głębokości. Głęboka i wąska kieszeń wymaga długiego i smukłego freza, a ugięcie belki wspornikowej rośnie z trzecią potęgą długości, zgodnie ze wzorem na ugięcie belki . Dwukrotnie dłuższy wysięg to ośmiokrotnie większe ugięcie przy tej samej sile, więc trzeba zmniejszyć głębokość lub posuw i wydłużyć czas.
Swift i Booker dodają zasady dotyczące krawędzi i narzędzi. Na krawędziach zewnętrznych fazy są korzystniejsze niż zaokrąglenia, a wymiary i kształty warto dopasować do standardowych frezów. Do tego dochodzą zasady ogólne: cechy dostępne z jednej strony, jednakowe promienie w całej części i tolerancje tylko tam, gdzie wymaga tego funkcja. O wpływie tolerancji na cenę piszemy w artykule o tolerancjach a cenie obróbki CNC.
Najczęstsze pytania o frezowanie CNC
Na czym polega frezowanie CNC?
Frezowanie CNC polega na usuwaniu materiału obracającym się narzędziem wieloostrzowym, frezem, przy ruchach posuwowych sterowanych programem. Każde ostrze skrawa przez część obrotu, więc skrawanie jest przerywane. Tak powstają płaszczyzny, odsadzenia, rowki, kieszenie, kontury i powierzchnie 3D, głównie w częściach pryzmatycznych, takich jak korpusy, płyty i wsporniki.
Czym różni się frezowanie współbieżne od przeciwbieżnego?
We frezowaniu współbieżnym posuw jest zgodny z kierunkiem ruchu ostrzy w strefie skrawania, a wiór zaczyna się gruby i kończy cienki. We frezowaniu przeciwbieżnym jest odwrotnie: wiór rośnie od zera, ostrze najpierw trze, a siły podnoszą przedmiot. Współbieżne daje zwykle dłuższą trwałość ostrza i lepszą powierzchnię, ale wymaga napędu bez luzu.
Kiedy stosować frezowanie przeciwbieżne?
Frezowanie przeciwbieżne stosuje się, gdy obrabiarka ma luz w napędzie posuwu, na przykład na starej frezarce konwencjonalnej. Według Sandvik Coromant warto je rozważyć także przy dużych wahaniach naddatku i przy płytkach ceramicznych w stopach żarowytrzymałych. Na nowoczesnych maszynach CNC z napędami bez luzu pierwszym wyborem pozostaje frezowanie współbieżne.
Jaką chropowatość i dokładność daje frezowanie?
Według podręcznika Swifta i Bookera frezowanie daje chropowatość od 0,2 do 25 µm Ra, a typowa obróbka wykańczająca kończy się na Ra 1,6-3,2. Frezowanie zgrubne osiąga zwykle klasy IT12-IT14, a wykańczające IT8-IT9. Węższe tolerancje wymagają dodatkowych przejść lub innej metody, na przykład rozwiercania albo szlifowania.
Jak obliczyć czas frezowania?
Czas frezowania to droga narzędzia podzielona przez posuw minutowy , który jest iloczynem posuwu na ostrze, prędkości obrotowej i liczby ostrzy. Drogę liczy się z dobiegiem i wybiegiem. Przy planowaniu głowicą, która przechodzi całkowicie nad powierzchnią, droga to długość przedmiotu plus średnica głowicy plus dwa odstępy bezpieczeństwa.
Czym różni się frezarka 3-osiowa od 5-osiowej?
Frezarka 3-osiowa porusza narzędziem względem przedmiotu w osiach liniowych X, Y i Z. Maszyna 5-osiowa dodaje dwie osie obrotowe, które ustawiają przedmiot lub wrzeciono pod kątem. Dzięki temu część obrabia się z kilku stron w jednym zamocowaniu, a powierzchnie złożone, jak łopatki i formy, można frezować przy ciągłym ruchu wszystkich osi.
Źródła
- 1.K. G. Swift, J. D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann 2013, chapter 6.2 Milling
- 2.Society of Manufacturing Engineers, "Realistic Cost Estimating for Manufacturing", 3rd edition, SME 2016, chapter 6: Cost Estimating for Machining
- 3.Sandvik Coromant, "Formulas and definitions for milling" and Metal cutting knowledge: "Down milling vs. up milling", "Face milling"
- 4.Mitsubishi Materials, Technical course: "Up cut and down cut milling"
- 5.Washington University in St. Louis, McKelvey School of Engineering Student Machine Shops, "Climb milling vs conventional milling"
- 6.ISO 841:2001, Industrial automation systems and integration - Numerical control of machines - Coordinate system and motion nomenclature
- 7.Zintegrowana Platforma Edukacyjna (MEN), e-materiał "Obrabiarki numeryczne", słownik pojęć: frezowanie współbieżne i przeciwbieżne
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 8 bezpłatnych wycen na start i 1 co miesiąc, bez karty.
Załóż konto za darmo